Ein bandagiertes Ende, das optisch akzeptabel aussieht, kann bei einer optischen Prüfung dennoch abgelehnt werden. Die übliche Ursache ist nicht das Klebeband oder die Spannung, sondern die Wickelgeometrie. Eine Spiral- oder Diagonalwicklung hinterlässt eine spiralförmige Kante: Die Stirnfläche endet auf einer Schräge, und dort, wo sich die erste und die letzte Wicklung treffen, entsteht ein kleines, nicht ausgefülltes Dreieck. Fahrzeughersteller und ihre Kabelbaumzulieferer prüfen genau diesen Punkt.
Warum eine Spiralwicklung eine Kante hinterlässt
Bei einer Spiralwicklung bewegt sich das Klebeband entlang des Drahtes, während sich der Draht dreht, sodass jede Wicklung gegenüber der vorherigen versetzt ist und der Bandrand diagonal über den Kabelbaum verläuft. Das ist effizient, einfach zu kontrollieren und für die meisten industriellen Kabelbäume völlig ausreichend. Die Einschränkung zeigt sich an den Enden: Da sich das Band beim Auflegen bewegt, endet die letzte Wicklung auf einer Schräge und nicht rechtwinklig zur Drahtachse.
Optische Inspektionssysteme achten auf eine bündige Stirnfläche, eine gleichmäßige Begrenzungslinie und keine unbedeckten Stellen in der Isolierung. Ein schräges Ende oder eine dreieckige Lücke führen dazu, dass diese Prüfungen nicht bestanden werden, selbst wenn die Umwicklung mechanisch einwandfrei ist und der Kabelbaum im Betrieb perfekt funktionieren würde.
Was vertikale Flachbandwicklung verändert
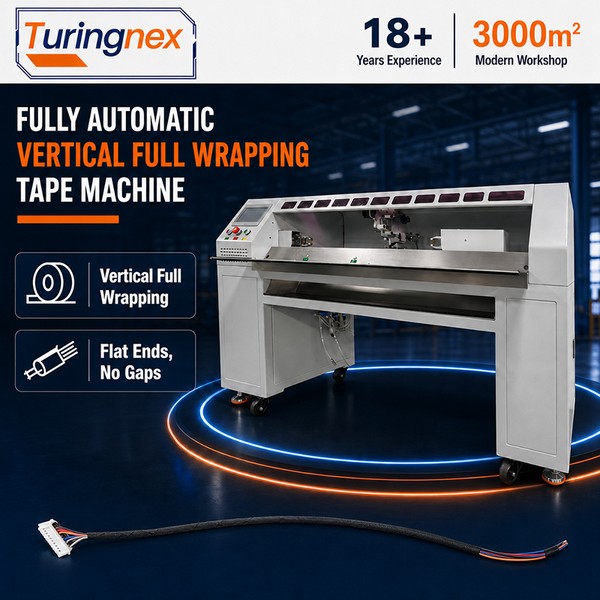
Ein vertikaler Flachbandwickelkopf führt das Band senkrecht zur Drahtachse statt diagonal zu. Das Band wird als flaches Band aufgebracht, sodass beide Ränder bündig abschließen und die Stirnfläche rechtwinklig ist – es bleibt keine spiralförmige Kante, die eine Lücke öffnen könnte. Bei der automatischen vertikalen Vollwickelmaschine TR-850D wird das Band automatisch aufgetragen und geschnitten, und eine pneumatische Drahtklemmung hält den Kabelbaum fest, sodass sich die Endposition zwischen der ersten und der letzten Wicklung nicht verschiebt. Der Bandvorschub und der Schnitt werden durch die Steuerung und nicht durch die manuelle Geschwindigkeit des Bedieners gesteuert, was die andere häufige Ursache für einen ungleichmäßigen Rand darstellt.
Der TR-850D deckt einen Drahtdurchmesserbereich von Ф3 mm bis Ф15 mm ab, was breiter ist als bei den meisten halbautomatischen Bandwickelköpfen, und bewältigt sowohl Vollwicklungen als auch Mehrsegmentwicklungen. Die vorgesehene Materialklasse umfasst Bänder mit Trägerpapier – Glimmer, Keramik, Acetatgewebe und Hochtemperaturband –, und eine Vorrichtung zur Aufnahme des Trägerpapiers ist optional erhältlich.
Was die Spezifikation tatsächlich steuert
Drei Zahlen entscheiden darüber, ob eine gewickelte Leitung die Prüfung besteht: wo die Wicklung beginnt und endet, wie rechtwinklig die Stirnfläche ist und ob das Band entlang des Verlaufs konsistent überlappt.
| Parameter | TR-850D vertikales Flachbandwickeln | TR-850C Vollwicklung | TR-303X intelligent Hochgeschwindigkeit |
|---|---|---|---|
| Wickelgeometrie | Vertikales Flachband; bündige Enden, keine Kerbe oder Neigung | Vollwicklung und Mehrsegmentwicklung | Spiral; Vollwicklung mit 1/2, 1/3 oder 1/4 Überlappung; Punkt- und Intervallwicklung |
| Drahtdurchmesser | Ф3-15 mm | 3-10 mm | Ф3-25 mm (bis 40 mm auf Bestellung) |
| Geschwindigkeit | 4.500 U/min; Geschwindigkeitseinstellung 0-30 | Geschwindigkeitseinstellung 0-30 | 4.500 U/min |
| Effektiver Wickelhub | Innerhalb 1 m | Innerhalb 1 m | Unbegrenzte Wickellänge |
| Randabstände | Erstes Segment ≥15 mm; Ende ≥10 mm | Erstes Segment ≥15 mm; Ende ≥10 mm | Einstellung pro Segment auf dem Touchscreen |
| Bandspule | Außendurchmesser ≤110 mm; Bohrung Ф38 (optional Ф32, Ф76) | Außendurchmesser ≤110 mm; Bohrung Ф38 (optional Ф32, Ф76) | Außendurchmesser ≤110 mm (bis 170 mm auf Bestellung) |
| Steuerung | Touchscreen mit SPS; pneumatische Klemmung 0,4-0,6 MPa | Touchscreen mit SPS | Touchscreen mit Fußpedal |
| Leistung und Größe | AC 220V / DC 24V, 1.350 W; 1.830×600×1.080 mm, 300 kg | AC 220V / DC 24V, 1.350 W; 1.810×600×1.080 mm, 300 kg | AC 220V / DC 24V; 520×470×330 mm, 48 kg |
Durchsatz: Was die 15-Sekunden-Angabe bedeutet
Der TR-850D wickelt bei mittlerer Geschwindigkeit etwa einen Meter Draht in 15 Sekunden vollständig um. Dieser Wert sollte sorgfältig gelesen werden, da er sich auf einen Meter statt auf ein Teil bezieht: Ein 300-mm-Kabel benötigt proportional weniger Zeit, während ein langes Abzweigkabel mehr Zeit in Anspruch nimmt. Wenn Sie Maschinen vergleichen, fragen Sie die Lieferanten nach der Zeit pro Meter bei einer bestimmten Geschwindigkeitseinstellung anstatt nach einer allgemeinen Angabe, damit der Vergleich direkt und vergleichbar ist.
Ein 1.350-W-Antrieb und eine pneumatische Klemmung ermöglichen es, diese Geschwindigkeit bei Klebeband mit Trennpapier auf der Rückseite beizubehalten, das schwerer und steifer als elektrisches PVC-Klebeband ist und einen Bandkopf, der es einfach nur von der Rolle zieht, nicht tolerieren würde.
Wahl zwischen den beiden Geometrien
- OEM-Automobilkabelbäume mit optischer Inspektion: vertikale Flachbandwicklung. Die Anforderung lautet in der Regel „beide Enden bündig, keine Kerbe, keine Neigung“, was ein Spiral-Wickelkopf nicht garantieren kann.
- Allgemeine Industriekabelbäume, Schaltschrankverdrahtung, Wellrohr: Die Spiralwicklung ist schneller einzurichten und deckt unbegrenzte Längen ab. Die intelligente Bandwickelmaschine TR-303X verarbeitet Durchmesser von Ф3-25 mm und ermöglicht einstellbare Überlappungsverhältnisse.
- Lange, schwere Kabelbäume, bei denen der Bediener den Draht nicht ruhig halten kann: Suchen Sie nach einer Maschine, die den Draht für Sie festklemmt. Die Gleichmäßigkeit der manuell zugeführten Wicklung hängt von der Zuggeschwindigkeit ab, die von Bediener zu Bediener unterschiedlich ist.
Optionen, die es wert sind, mit der Maschine bestellt zu werden
Zwei Optionen werden üblicherweise zusammen mit dem Bandkopf spezifiziert. Eine Papiereinzugsvorrichtung schält das Trennpapier ab und wickelt es synchron zur Wicklung wieder auf, was bei Glimmer-, Keramik- und Acetatgewebebändern wichtig ist. Ein Sicherheitslichtvorhang stoppt die Maschine, wenn ein Bediener in den Wickelbereich greift – lohnenswert, wenn der Kopf mit 4.500 U/min läuft und die Klemmung pneumatisch erfolgt.
Fragen, die vor dem Kauf geklärt werden sollten
- Welcher genaue Endzustand führt bei der Inspektion zur Ablehnung – Neigung, Lücke, Kerbe oder Abdeckungsabstand vom Anschluss?
- Welchen Drahtdurchmesserbereich muss eine Maschine abdecken und wird für alles über Ф25 mm ein erhöhter Rahmen benötigt?
- Welche Bänder müssen verarbeitet werden, und sind einige davon mit Trennpapier-Rückseite versehen?
- Wie lang ist das längste umwickelte Segment, und deckt der standardmäßige Hub von 1 m dieses ab?
- Wird die Maschine in eine automatische Linie integriert? In diesem Fall müssen das Klemmen, Zuführen und Schneiden des Drahts automatisiert und dürfen nicht bedienergesteuert sein.
Senden Sie uns ein umwickeltes Muster und den Prüfstandard, den es erfüllen muss. Anschließend bestätigen wir, welche Kopfgeometrie und Bandhandhabung Sie benötigen, bevor Sie sich für eine Maschine entscheiden.