Rohrschneidemaschinen schneiden auf eine von zwei Arten. Ein rotierender Kopf dreht eine Klinge um das Rohr, was einen flachen Schnitt ergibt, aber weniger Kraft ausübt. Ein Pneumatikzylinder treibt eine Klinge gerade hindurch, was Kraft liefert, aber weiche Rohre verformt.
Rotationsschneiden
Die Klinge bewegt sich um das Rohr herum und dringt langsam in dieses ein. Da das Material schrittweise abgetragen und nicht durchgestanzt wird, bleibt die Schnittfläche flach und das Rohr behält seinen runden Querschnitt. Die maschinenseitigen Konsequenzen sind ein kürzerer Messervorschub, ein servogesteuerter Rotationskopf und ein Klemmsystem, das das Rohr halten muss, ohne es zu quetschen.
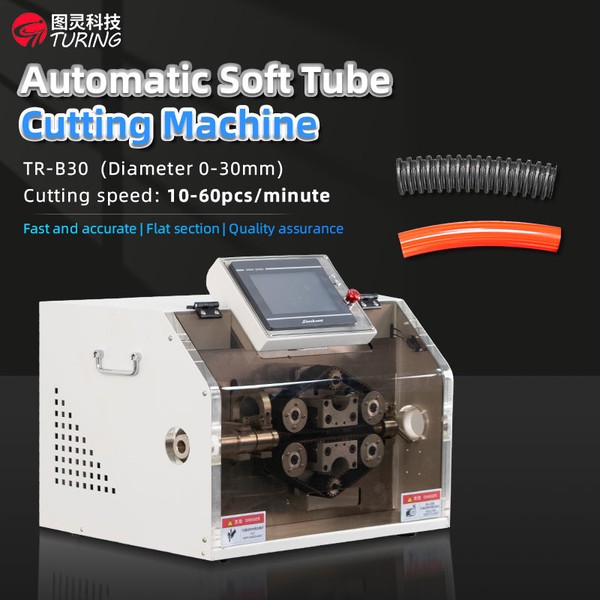
Die TR-B30-Reihe ist die Allzweckfamilie für Nylonschläuche, Wellschläuche, Gummischläuche, Silikonschläuche und Kunststoffrohre, die als effizient und stabil mit einem flachen Schnitt beschrieben wird. Innerhalb der Familie ist die Version mit Rotationskopf für „etwas härtere Rohre wie Nylon-Hartrohre und PVC-Rohre“ spezifiziert, bei denen das Rotationsschneiden einen flacheren und glatteren Schnitt ergeben soll.
Die dokumentierten Daten sind: Schneidverfahren Rotation, Messervorschub 8 mm, digital einstellbare Rohrspannung, 400 W Servo-Rotationsmotor, 220 V 50-60 Hz, 750 W, Schneiddurchmesser Ф5-Ф42 mm, Längentoleranz Schnittlänge x 0,001 ± 0,2 mm (PVC, wenn L unter 1000 mm liegt) und 10-60 Stück pro Minute je nach Länge.
Zylinderschneiden
Ein Pneumatikzylinder treibt die Klinge in einem Hub durch das Rohr. Das sorgt für deutlich mehr Kraft, die man für dicken Gummi oder PVC einer bestimmten Härte benötigt, und deshalb wird die Zylinderfamilie als „Zylinderschnitt für höhere Leistung“ beschrieben.
Der Nachteil bei weichen oder dünnwandigen Rohren: Ein einzelner harter Hub kann den Querschnitt ovalisieren und die Wand quetschen. Bei Wellrohren können zudem die an den Schnitt angrenzenden Wellen eingedrückt werden.
| Parameter | Rotationskopf | Zylinderkopf |
|---|---|---|
| Schneidmethode | Rotationsschneiden | Zylinderschneiden |
| Hub | Messervorschubhub 8 mm | 60 mm |
| Schneiddurchmesser | Ф5-Ф42 mm | Ф5-Ф60 mm |
| Leistung | 750 W (400 W Servo-Rotationsmotor) | 500 W |
| Längengenauigkeit | L x 0,001 ± 0,2 mm (PVC, L unter 1000 mm) | ±0,5 % der Schnittlänge |
| Geschwindigkeit | 10-60 Stk./min | 10-60 Stk./min |
| Luftzufuhr | 0,5-0,7 MPa | Erforderlich (Zylinderantrieb) |
| Am besten geeignet für | Nylon-Hartrohr, PVC, dünnwandiges Rohr | Dicker Gummi, Hart-PVC, größere Durchmesser |
Materialien, die eine dritte Antwort erfordern
Einige Rohre lassen sich mit beiden Köpfen in ihrer Standardform nicht bearbeiten. Stahldrahtverstärkte Rohre, Rohre mit einer Metallgeflechtschicht und PTFE-Rohre benötigen eine spezielle Konfiguration anstelle eines anderen Messers. Wellrohre haben ein eigenes Problem, das nicht die Schnittqualität betrifft, sondern die Position des Schnitts – wenn das Ende auf einem Kamm oder in einer Vertiefung enden muss, muss die Maschine das Rohr erkennen, anstatt es nur zu messen.
Sinnvolle Zusatzfunktionen
Drei Funktionen werden häufig zusammen mit dem Schnitt bestellt. Durch Längsschlitzen wird das Rohr der Länge nach geöffnet, ohne Material zu entfernen; so wird ein Rohr über einen bereits konfektionierten Kabelbaum gezogen. Eine Aufwickelvorrichtung sammelt die geschnittenen Teile auf, anstatt sie abfallen zu lassen. Bandumwicklung bringt im gleichen Zyklus an beiden Enden Klebeband an. Bei breiten Wellrohren ist eine spezielle Schlitzvariante die übliche Wahl, anstatt das Schlitzen zur Standardmaschine hinzuzufügen.
Spezifizierung
Geben Sie das Rohrmaterial und die Härte, den Außendurchmesser, die Wandstärke bei einwandigen Rohren, die Schnittlänge und deren Toleranz an sowie, ob die Schnittfläche rechtwinklig sein muss oder in einem Steckverbinder verborgen liegt. Geben Sie dann an, ob das Ende an einem bestimmten Merkmal des Rohrs enden muss – bei Wellrohren ändert diese einzige Antwort die Maschine.