Wo abgedichtete Steckverbinder tatsächlich versagen
Wasserdichte Steckverbinder versagen normalerweise nicht, weil der Kontakt schlecht gecrimpt wurde – sie versagen, weil die Dichtung während des Einsetzens beschädigt wurde, der Kontakt nicht vollständig im Gehäuse eingerastet ist oder die Dichtung vom Kabel geschoben wurde. Diese Defekte sind nach dem Zusammenstecken des Steckverbinders unsichtbar, was den Einsetzvorgang zum Qualitätsengpass bei der Produktion von abgedichteten Steckverbindern macht. Dieser Leitfaden führt durch die Prozessreihenfolge, die Werkzeugregeln und die Prüfpunkte, die Einsetzfehler bei fertigen Kabelbäumen verhindern.
Die drei Montageschritte und die funktionierende Reihenfolge
Eine wasserdichte Steckverbindung erfordert nach dem Crimpen normalerweise drei Arbeitsgänge:
1. Einsetzen des Kontakts in die Dichtung (wasserdichter Stecker aus Gummi oder Silikon), 2. Einsetzen der Baugruppe aus Dichtung und Kontakt in das Gehäuse (Kunststoffgehäuse), bis der Kontakt einrastet, 3. Überprüfung der Verriegelung – ein teilweises Einrasten ist der klassische versteckte Defekt.
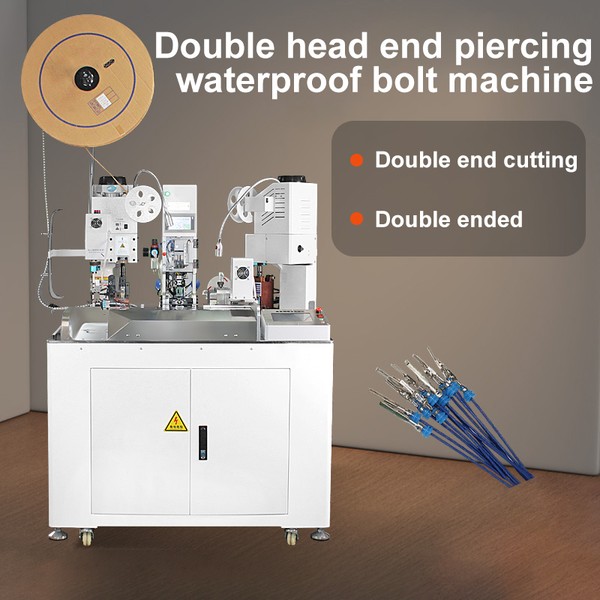
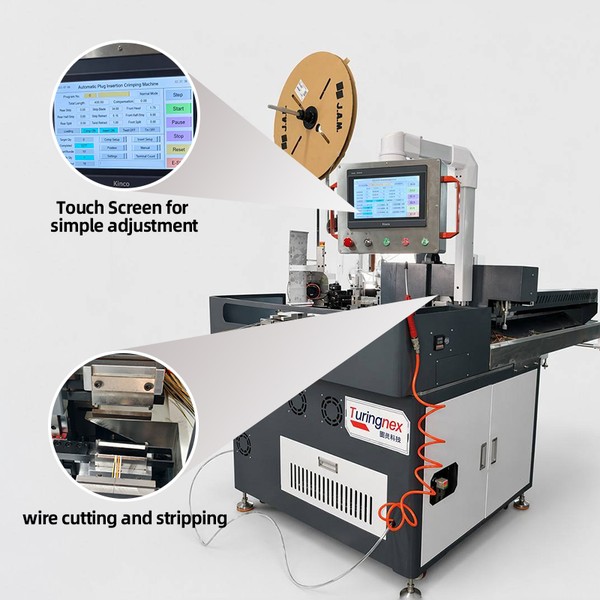
Die korrekte Maschinenreihenfolge spiegelt dies wider: Abisolieren → Crimpen → Dichtung einsetzen → Gehäuse einsetzen → Auswerfen. Maschinen, die das Crimpen mit dem Einsetzen kombinieren (unsere Maschinen zum Einsetzen von wasserdichten Steckern und Crimpen von Kontakten und automatische Maschinen zum Einsetzen von wasserdichten Dichtungen und Crimpen), führen das Einsetzen von Dichtung und Gehäuse im selben Zyklus durch, sodass der Kontakt zwischen den Stationen nicht falsch ausgerichtet werden kann.
Regeln für Werkzeuge und Vorrichtungen zur Fehlervermeidung
Werkzeuge zum Einsetzen von Dichtungen
- Dichtung führen, nicht quetschen. Die Werkzeugbohrung sollte mit einem Arbeitsspiel von etwa 0,05–0,15 mm dem Außendurchmesser der Dichtung entsprechen. Zu eng, und die Dichtlippe knickt um; zu weit, und der Kontakt verfehlt die Dichtungsmitte.
- Dichtlippe stützen. Ein gestuftes Werkzeug, das die hintere Lippe stützt, verhindert, dass sich die Dichtung beim Durchschieben des Kontakts umstülpt.
- Von der Crimpseite drücken, nicht von der Drahtseite. Das Einsetzen von der falschen Seite ist die häufigste Ursache für umgeknickte Lippen.
Gehäuse-Einsetzwerkzeuge
- Gehäuse am Außenprofil halten, nicht an den Rastfenstern — das Klemmen an der Rastung verformt das Halteelement.
- Kontakt und Gehäuse über die Passfedernut ausrichten. Abgedichtete Steckverbinder sind kodiert; das Werkzeug muss an der Gehäusekodierung ansetzen, damit ein verdrehter Kontakt physikalisch unmöglich ist, nicht nur unwahrscheinlich.
- Hub bis zur Rastkontrolle. Die Maschine sollte erst aufsetzen, nachdem das Einrasten des Kontakts erfolgt ist; ein Anschlag mit fester Höhe, der die Rastung nicht bestätigt, führt zum schlimmsten Defekt — dem halb eingerasteten Kontakt, der einen Zugtest besteht, aber im Betrieb ausfällt.
Zu prüfende Defekte — und wie Maschinen sie erkennen
| Defekt | Hauptursache | Prävention / Erkennung |
|---|---|---|
| Dichtlippe umgeknickt | Falsche Einsetzseite oder zu enge Werkzeugbohrung | Gestuftes Werkzeug zur Lippenstützung; korrekte Zuführrichtung |
| Dichtung entlang des Drahtes verschoben | Kein Dichtungsanschlag im Werkzeug | Dichtung bis zu einem festen Referenzsitz einsetzen |
| Kontakt nicht vollständig eingerastet | Hub endet vor dem Einrasten | Hub mit Rastkontrolle; akustische Prüfung / Kraftüberwachung |
| Gehäuse verformt | Klemmen an den Rastfenstern | Gehäuse am Außenprofil halten |
| Kontakt verdreht eingesetzt | Keine Kodierungskontrolle | Werkzeug mit Passfedernut-Ausrichtung |
| Drahtknick am Dichtungseingang | Falsche Abisolierlänge oder Fehlausrichtung | Korrekte Abisolierlänge; ausgerichtete Zuführung |
Automatisierte Maschinen bieten hier eine echte Sicherheitsvorkehrung: Wenn der Einpressstempel gegen ein Kraftprofil läuft, verändert eine sich faltende Dichtung oder ein zu früh stoppender Kontakt die Kraftkurve, und der Zyklus wird abgelehnt, anstatt freigegeben zu werden.
Anpassung der Maschine an Ihren Mix aus abgedichteten Steckverbindern
Stellen Sie drei Fragen, bevor Sie Einpressgeräte kaufen:
1. Wie viele verschiedene Dichtungen und Gehäuse werden pro Tag verarbeitet? Eine Werkstatt, die alle 20 Minuten die Einsätze wechselt, benötigt schnell wechselbare Werkzeugkassetten; eine dedizierte Linie kann eine Produktfamilie im Dauereinsatz verarbeiten. 2. Sind Crimp- und Einpressvorgang eine Arbeitsstation oder getrennt? Wenn Kontakte anderswo gecrimpt und auf Rollen angeliefert werden, passt eine eigenständige Einpressmaschine zum Arbeitsfluss; wenn Sie die gesamte Verbindung in einem Durchgang fertigen, wählen Sie die kombinierte Crimp-Einpress-Lösung. 3. Welche Nachweise zur Qualitätssicherung verlangt der Kunde? Fragen Sie bei abgedichteten Kfz-Steckverbindern, ob die Linie die Einpresskraft protokollieren oder die Verrastung pro Teil bestätigen kann. Lesen Sie unseren Auswahlleitfaden für Maschinen zum Einsetzen von wasserdichten Steckern und Gehäusen für den vollständigen Vergleich zwischen Einzelfunktions- und integrierten Maschinen.
FAQ
Kann eine Maschine sowohl Dichtungen als auch Gehäuse einsetzen? Ja — kombinierte Maschinen crimpen, setzen die Dichtung ein und setzen anschließend das Gehäuse in einem Zyklus ein, wodurch das Risiko einer Fehlpositionierung zwischen getrennten Stationen entfällt.
Warum benötigen abgedichtete Steckverbinder ein anderes Werkzeug als herkömmliche? Weil Dichtung und Gehäuse flexible oder dünnwandige Teile mit Orientierungsmerkmalen sind. Gewöhnliche Crimpwerkzeuge halten nur einen Metallkontakt; Einpresswerkzeuge müssen Kunststoff- und Gummiteile führen, stützen und positionieren, ohne sie zu beschädigen.
Wie überprüfe ich die Verriegelung, ohne Teile zu zerstören? Eine Zugprüfung zerstört das Teil. Überprüfen Sie in der Produktion anhand des Verriegelungsprüfhubs der Maschine oder durch ein akustisches/Kraftsignal; Stichproben-Zugprüfungen bestätigen den Prozess.
Fazit
Bei abgedichteten Steckverbindern entscheidet sich alles an der Einsetzstation. Kaufen Sie Matrizen, die führen, statt zu quetschen, halten Sie die Prozessreihenfolge Crimpen → Dichten → Gehäuse → Verriegelungsprüfung ein, und wählen Sie Maschinen, die den Verriegelungszustand nachweisen können. Senden Sie uns Ihre Zeichnungen der Dichtung und des Gehäuses – wir erstellen ein Angebot für die passenden Matrizen und die Maschinenkonfiguration, nicht für eine generische Crimpmaschine.