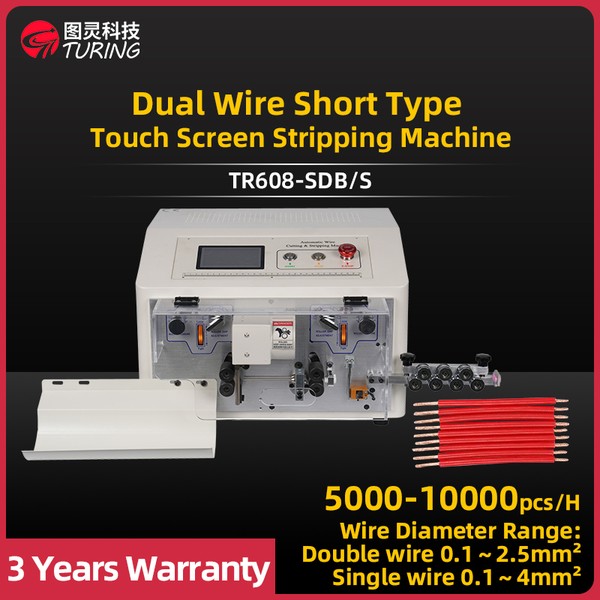
Wenn eine Tisch-Abisoliermaschine zum Engpass wird, ist die reflexartige Reaktion, eine zweite Maschine und einen zweiten Bediener anzuschaffen. Bei großen Mengen an dünnen Drähten ist das meist die teure Lösung. Ein Doppeldrahtkopf führt, schneidet und isoliert zwei Drähte in einem einzigen Arbeitsgang ab, was den Durchsatz bei einer Maschine und einem Bediener verdoppelt, ohne zusätzlichen Platzbedarf – und ohne einen zweiten Bediener einarbeiten und beaufsichtigen zu müssen.
Was sich tatsächlich im Inneren der Maschine ändert
Ein Doppeldrahtkopf ist mit zwei Zuführungen und einem geteilten Messersatz ausgestattet, sodass beide Drähte im selben Arbeitsgang eingezogen, geschnitten und abisoliert werden. Der Drahtbereich verringert sich entsprechend: Der Kopf, der einen einzelnen 4 mm² Leiter abisoliert, verarbeitet zwei 2,5 mm² Leiter, da sich zwei Drähte die Messeröffnung und den Griff des Antriebs teilen müssen. An der Stellfläche der Maschine ändert sich nichts – gleicher Rahmen, gleicher Platzbedarf auf der Werkbank, gleiche Steuerung.
Die Wahl des Bedienfelds ist unabhängig vom Durchsatz. Die Touchscreen- und Tastenfeld-Versionen desselben Modells verfügen über denselben mechanischen Kopf, daher geht es bei der Entscheidung zwischen beiden darum, wie der Bediener Programme einstellt und abruft, und nicht um die Kapazität.
Die Doppeldraht-Modelle in dieser Reihe
| Modell | Drähte pro Zyklus | Drahtbereich | Leistung | Abisolierlänge | Hinweise |
|---|---|---|---|---|---|
| TR608-SD/S, TR608-SD/N | Einer | 0,1-4 mm² (Rohr Ф6) | 4.000-5.000 Stk./h | Schnittlänge 1-9.999 mm | Vierrad-Schrittmotorantrieb, 0,1 mm pro Schritt; Hartmetallklinge |
| TR608-SDB/S, TR608-SDB/N | Zwei, gleichzeitig | Doppeldraht 0,1-2,5 mm²; Einzeldraht 4 mm² | 5.000-10.000 Stk./h | Kopf 0-20 mm, Ende 0-15 mm | Die Referenz für doppelte Kapazität dieser Modellreihe |
| TR608-SDB2/S | Zwei, mit Rohrspringen | Bis zu 2,5 mm² | Nach Zyklus eingestellt | Kopf bis zu 30-40 mm | Automatische Rohrspring-Struktur für lange Abisolierlängen |
| TR608-JE/S | Einer, 6 mm² Klasse | 0,1-6 mm² (Rohr Ф8) | 3.000-5.000 Stk./h | Kopf bis zu 30-40 mm | Ф8 Rohr, Schnellarbeitsstahlklinge, 300 W Motor |
| TR608-JE2/S | Einer, 10 mm² Klasse | 0,1-10 mm² (BV harter Draht bis 6 mm²) | Nach Zyklus eingestellt | Kopf bis zu 40 mm | Ф10 Rohr, motorbetriebenes Rohrspringen, 450 W |
Die tatsächliche Grenze bei einem Doppeldrahtkopf ist der Draht, nicht die Maschine
Zwei Drähte, die durch einen Kopf laufen, müssen denselben Querschnitt und denselben Drahttyp aufweisen, da die Klingentiefe, die für den einen passt, den anderen entweder beschädigen oder nicht ausreichend einschneiden würde. In der Praxis eignet sich dies für Werkstätten, die lange Serien einer einzigen Spezifikation verarbeiten – einen Beleuchtungskabelbaum, eine Sensorleitung, einen Standard-Gerätedraht – und nicht für Auftragsfertiger, die bei jeder Bestellung den Draht wechseln. Prüfen Sie vor der Bestellung, ob Ihr Produktionsplan die Arbeit nach Drahtgröße bündeln kann. Wenn dies nicht möglich ist, wird der Doppelkopf stillstehen, während einzelne Drähte nacheinander hindurchlaufen, und der Kapazitätsgewinn bleibt aus.
Wenn die Abisolierlänge das Problem ist, nicht der Durchsatz
Das Abisolieren eines 30-40 mm langen Drahtendes bei einem kurzen Kabel ist eine andere Herausforderung als schnelles Abisolieren. Ein Standardkopf zieht das Führungsrohr zurück, während der Draht austritt; bei einem langen Abisolierweg kann die Abfallisolierung nirgendwohin entweichen – sie verfängt sich an der Rohröffnung und blockiert oder reißt die feinen Litzen mit sich. Die Modelle, die mit einem „Tube Jumping“-Mechanismus ausgestattet sind, lösen dies durch eine automatische Struktur, die die Isolierung während des Rückzugs entfernt. Deshalb werden sie mit Abisolierlängen von bis zu 30-40 mm angegeben, anstatt der 15-20 mm bei einem Standardkopf.
Wenn Ihr Prozess lange Drahtenden bei dünnen Leitungen erfordert, ist dies die Spezifikation, die Sie zuerst mit dem Lieferanten besprechen sollten. Dies ist häufiger der Grund für die Unzufriedenheit mit einer Maschine als der Durchsatz.
Vier Drähte: der nächste Schritt
Oberhalb des Doppeldrahtkopfes führt ein Vierdrahtkopf vier Leiter synchron zu und isoliert sie ab, mit einem Richtapparat für den Vor- und Rücklauf, um sie ausgerichtet zu halten. Der Kompromiss ist derselbe, nur weiter gefasst: Der Querschnitt pro Draht sinkt erneut (vier 2,5 mm² Leiter gegenüber einem einzelnen 10 mm² Leiter), und die Maschine benötigt 500 W, um vier Drähte gleichzeitig zu verarbeiten. Im Vergleich zum Betrieb von zwei Doppeldrahtmaschinen spart eine Vierdrahtmaschine ein Gehäuse und eine Bedienkraft; im Vergleich zum Betrieb eines gemischten Produktionsplans schränkt sie die Drahtauswahl jedoch noch stärker ein.
Die Wahl zwischen Einzel-, Doppel- und Vierfachausführung
- Gemischte, kleine Chargen, häufige Drahtwechsel: Einzeldraht. Flexibilität ist wertvoller als Kapazität.
- Lange Läufe eines dünnen Querschnitts, ein Bediener: Doppeldraht. Der beste Kapazitäts-pro-Dollar-Schritt in diesem Bereich.
- Sehr hohes Volumen eines einzelnen dünnen Querschnitts, dedizierte Linie: Vier Drähte, sofern die Drahtspezifikation festgelegt werden kann.
- Mittlere und große Querschnitte (6-10 mm²): Einzeldrahtmaschinen, die für den Querschnitt ausgelegt sind, mit „Tube Jumping“, falls lange Drahtenden benötigt werden.
Was Sie uns senden sollten
- Die Spezifikation und der Querschnittsbereich der Drähte sowie die Frage, ob zwei Drähte immer identisch sein werden.
- Die erforderliche Abisolierlänge am Anfang und am Ende.
- Bereich und Toleranz der Schnittlänge.
- Stückzahl pro Schicht, damit die Durchsatzangabe anhand einer realen Zykluszeit überprüft werden kann.
- Ihr tägliches Chargenmuster – wie viele Drahtwechsel pro Schicht.
Senden Sie uns ein Drahtmuster und die Zeichnung des Abisolierbereichs. Wir bestätigen dann, ob sich ein Doppel-Drahtkopf bei Ihrem Volumen amortisiert oder ob eine Einzel-Draht-Maschine mit größerer Flexibilität die ehrliche Empfehlung ist.