Beide Maschinentypen abisolieren Koaxialkabel nach demselben Standard. Der Unterschied liegt in der Kabelzuführung: Eine vollautomatische Maschine zieht das Kabel von einer Rolle ab und schneidet es auf Länge, eine halbautomatische Maschine verarbeitet jeweils ein vorbereitetes Stück.
Was die beiden Typen gemeinsam haben
Beide verwenden einen rotierenden Messerkopf, der die Schichten in aufeinanderfolgenden Durchgängen öffnet, und bei beiden lassen sich Abisolierlänge und Schnitttiefe auf Hundertstelmillimeter genau einstellen. Eine halbautomatische Maschine steht einer vollautomatischen in der Abisolierqualität nicht nach; verschiedene halbautomatische Modelle bieten neun Abisolierschichten, eine mehr als die standardmäßigen vollautomatischen Modelle.
Im halbautomatischen Bereich deckt die TR-5806 einen Schneiddurchmesser von 0,8-7 mm bei einer maximalen Abisolierlänge von 56 mm, neun Schichten, zwei Klingen, 400 W und 26 kg ab. Die TR-6806D erweitert den Bereich auf 1,5-9,5 mm sowie 65 mm und verwendet einen vierteiligen rotierenden Messerkopf, der laut Hersteller eine bessere Leistung bei dickeren und härteren Kabeln bietet.
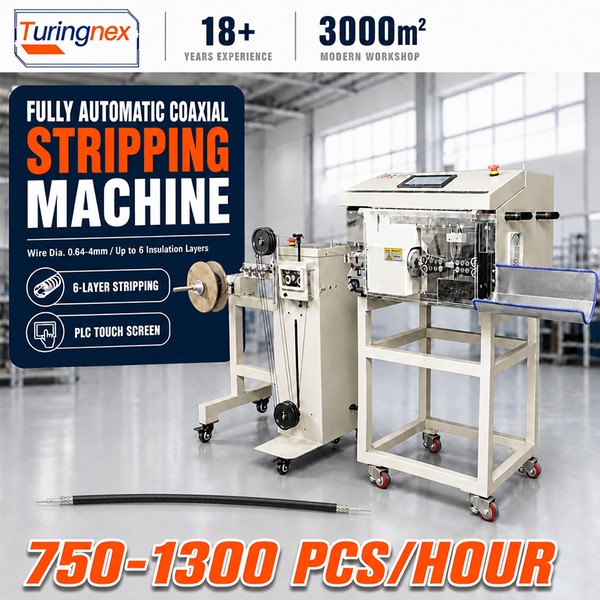
Im vollautomatischen Bereich verarbeitet die TR-9800 einen Bearbeitungsdurchmesser von 0,64-3,5 mm mit einer Abisolierlänge am rechten Ende von bis zu 200 mm, sechs Schichten und 750-1300 Stück pro Stunde. Die TR-9600S verarbeitet standardmäßig 1,0-5,5 mm (auf Bestellung 1,5-8,5 mm) und speichert bis zu 100 Parametersätze.
Der Parameter, der meist den Ausschlag gibt
Die Schnittlänge. Einer halbautomatischen Maschine werden bereits zugeschnittene Stücke zugeführt, sodass ein 5 m langes Koaxialkabel zunächst auf einer separaten Maschine geschnitten und dann zweimal gehandhabt werden muss. Die vollautomatischen Maschinen geben ihre Schneidkapazitäten in Metern an — 22-9999 mm bei der TR-9800 und bis zu 10 m oder 50 m bei der größeren TR-9935 —, was den eigentlichen Zweck dieser Kategorie darstellt.
| Modell | Typ | Verarbeitungsdurchmesser | Max. Abisolierung | Lagen | Ausstoß | Gewicht |
|---|---|---|---|---|---|---|
| TR-9800 | Vollautomatisch | 0,64-3,5 mm | 200 mm rechts / 45 mm links | 6 | 750-1300 Stk./h | 100 kg |
| TR-9600S | Vollautomatisch | 1,0-5,5 mm (1,5-8,5 mm kundenspezifisch) | 100 mm rechts / 45 mm links | 6 | 300-850 Stk./h | 120 kg |
| TR-9935 | Vollautomatisch, groß | 5-24 mm | 1 mm-10 m / 1 mm-50 m | — | 350-750 Stk./h | 375 kg |
| TR-5806 | Halbautomatisch | 0,8-7 mm | 0-56 mm | 9 | 750-1150 Stk./h | 26 kg |
| TR-6806D | Halbautomatisch | 1,5-9,5 mm | 0-65 mm | 9 | 700-1200 Stk./h | 28 kg |
Wann halbautomatisch der bessere Kauf ist
Drei Situationen. Hohe Lagenzahlen bei kurzen Anschlüssen, bei denen die 9-Lagen-Fähigkeit wichtiger ist als der Durchsatz. Mischfertigung, bei der die Einrichtung für einen Kabeltyp mehrmals pro Schicht gewechselt werden muss und eine 26 kg schwere Tischmaschine schneller umgerüstet werden kann als eine Anlage mit Rollenzuführung. Und bei geringem Volumen, wo das eingesparte Kapital den Kauf einer separaten Ablängmaschine ermöglicht und sogar noch Geld übrig bleibt.
Die halbautomatischen Modelle speichern bis zu 99 Parametersätze, was erwähnenswert ist: Der Wechsel von einem Kabeltyp zum anderen erfolgt über einen Abruf, nicht über eine Neuprogrammierung.
Die Lagen, die ein rotierender Kopf nicht verarbeiten kann
Bei abgeschirmten New-Energy-Kabeln ist nicht der Mantel das Schwierige, sondern das, was sich darunter befindet. Aluminiumfolie muss entfernt werden, ohne in das Geflecht zurückgedrückt zu werden, und das Geflecht muss geschnitten werden, ohne den inneren Mantel zu beschädigen, um es dann zurückzuklappen.
Für das Geflecht allein deckt eine einschneidige Geflechtschneidemaschine 3-70 mm² ab, mit einer Geflechtschnittlänge von 5-100 mm und einer Leistung von 300-500 Stück pro Stunde. Für die vollständige Sequenz in einer Maschine — Außenmantel, Entfernen der Laserfolie, Geflechtschneiden, Umlegen des Geflechts, Innenmantel — verarbeitet die Fünf-Stationen-Lösung 3-70 mm² bei 200-250 Stück pro Stunde mit einer angegebenen Ausbeute von 98 Prozent. Das ist eine andere Maschinenklasse und eine andere Größenordnung bei der Investition, die nur dann gerechtfertigt ist, wenn die Sequenz beim Kunden standardmäßig anfällt.
Was zu senden ist
Senden Sie 2-3 m von jedem Kabel mit der Schnittlänge und der Schichtaufteilung und geben Sie an, ob das Kabel auf einer Rolle ankommt. Wenn es bereits auf Länge geschnitten ankommt, werden die vollautomatischen Maschinen nicht ausreichend genutzt; wenn es auf einer Rolle ankommt und die Charge groß ist, fügen die halbautomatischen Maschinen einen Handhabungsschritt hinzu. Diese eine Frage — wer es auf Länge schneidet — beantwortet den größten Teil der Auswahl.