Direkt ab Werk Dongguan · CE-zertifiziert · seit 2008CE-zertifiziert · Gegr. 2008 · 18 Jahre Fertigung100 % vor dem Versand einem Einlauf-Test unterzogen
Leitfäden zum Kauf und Betrieb von Maschinen
Jeder Leitfaden ist nach Maschinentyp geordnet – wählen Sie die Maschine aus, die Sie kaufen oder betreiben, und finden Sie die dafür erstellten Leitfäden. Auswahlkriterien, zu vergleichende Spezifikationen und Praxiswissen für die Produktion.
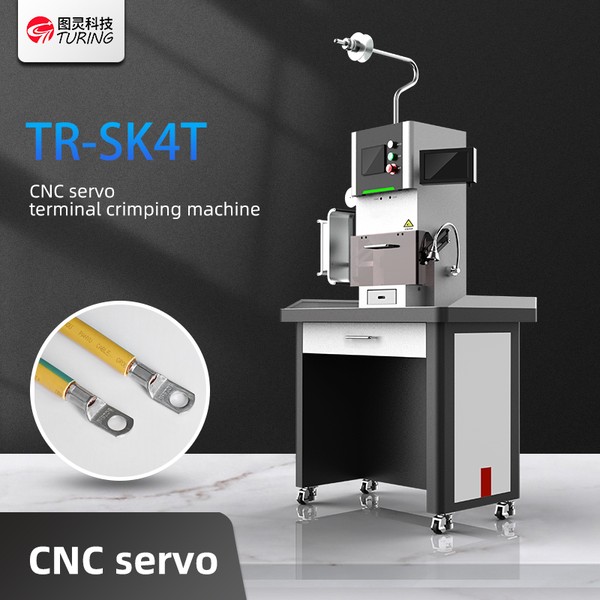
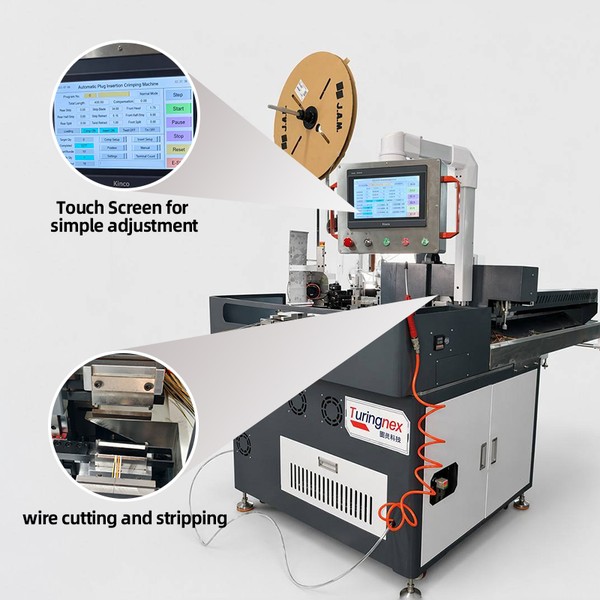
Halbautomatisches, vollautomatisches und Servo-Crimping – wie Sie Leistung, Qualität und Investition an Ihr Kabelbaumvolumen anpassen.
Wartung
Wartung der Crimpmaschine: tägliche bis monatliche Prüfungen
Die Crimpqualität driftet, bevor sie versagt. Eine einfache tägliche, wöchentliche und monatliche Routine für Tischpressen und automatische Maschinen hält die Crimphöhe stabil.
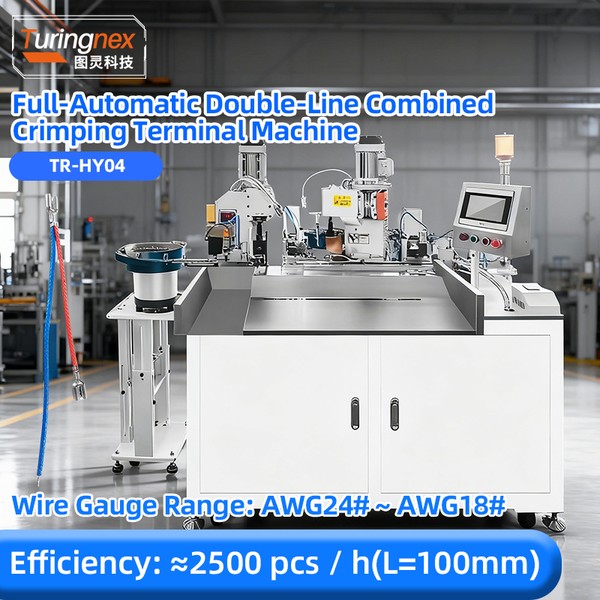
Kabelschuh-Crimpmaschinen nach Familie: Passende Presse
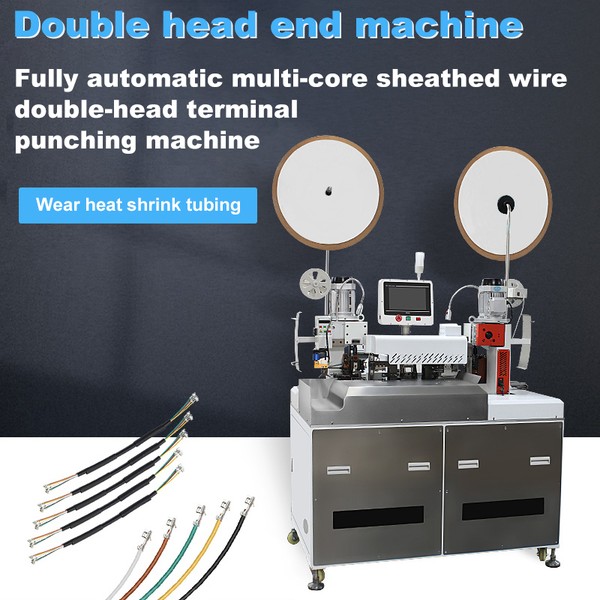
Halbautomatische Tischgeräte, vollautomatische 3-in-1-Geräte und Servopressen erfüllen unterschiedliche Aufgaben. Ordnen Sie Ihre Anschlussvielfalt, Ihr Volumen und Ihre Qualitätskontrollanforderungen der passenden Produktfamilie zu.
Halbautomatische vs. vollautomatische Crimpmaschinen
Halbautomatisches oder vollautomatisches Crimpen? Vergleichen Sie Leistung, Arbeitsaufwand, Investition und Amortisationszeit mit einem Entscheidungsrahmen für Kabelbaumfertigungsbetriebe.
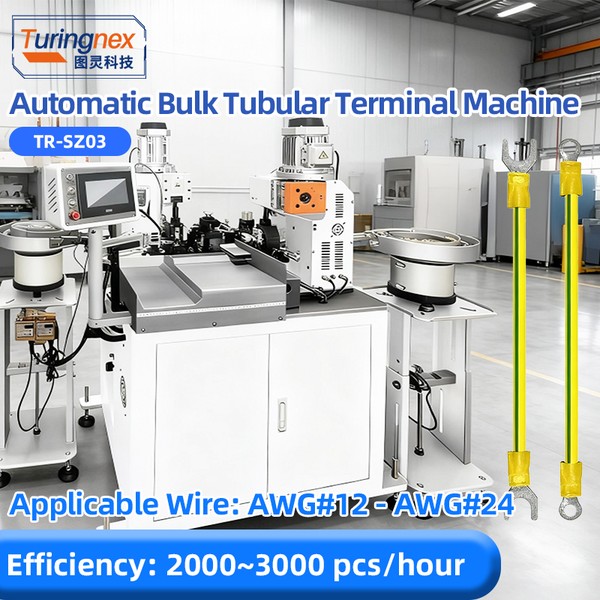
Kaltpressklemmen: Leitfaden zu losen und gebänderten Maschinen
Lose Rohrkabelschuhe und gebündelte vorisolierte Kabelschuhe erfordern unterschiedliche Maschinen. Wählen Sie entsprechend der Kabelschuhform, dem Kabelquerschnittsbereich, der Ausgabeleistung und dem Automatisierungsgrad.
Sieben Engpässe, die Ihre Crimping-Linie für Anschlüsse verlangsamen
Zuführung, Umrüstung, Matrizen, Anschlussqualität, Ausschuss und Personal begrenzen jeweils Ihren Crimpdurchsatz. Diagnostizieren Sie die sieben Engpässe und die jeweiligen Maschinenlösungen.
Kosten pro Crimp: Wo Geld bei der Klemmenverarbeitung verloren geht
Materialabfall, Ausschuss, Werkzeugstandzeit, Bedienerzeit und Umrüstvorgänge fließen alle in die Kosten pro Crimp ein. Sehen Sie sich die fünf Verlustquellen und die Maschinenauswahl an, mit der sie beseitigt werden.
Umrüstzeit reduzieren: Schnellwechselwerkzeuge und konsequente Einrichtung
Jeder Werkzeugwechsel verursacht Produktionskosten. Standardisierte Schnellwechselwerkzeuge, voreingestellte Crimphöhen und eine optimierte Reihenfolge der Chargen verkürzen die Rüstzeit von Stunden auf Minuten.
Crimp-Qualität, die ein Audit übersteht: Höhe, Zugkraft und Daten
UL 486A und Kundenaudits bewerten Crimps anhand von Höhe, Zugkraft und Rückverfolgbarkeit. Erfahren Sie, was, wie oft und mit welchen Servomaschinen dokumentiert werden muss.
ROI von Crimpmaschinen: Ein Amortisationsrahmen, auf den sich Eigentümer verlassen können
Modellieren Sie die tatsächliche Rentabilität einer Crimping-Linie: eingesparte Arbeitskosten, reduzierter Ausschuss, gesteigerter Output und gewonnene Zeit beim Umrüsten. Ein Rahmenwerk, das Sie mit Ihren eigenen Zahlen anwenden können.
Rückverfolgbarkeit in der Kabelverarbeitung: Kennzeichnung, die einer Prüfung standhält
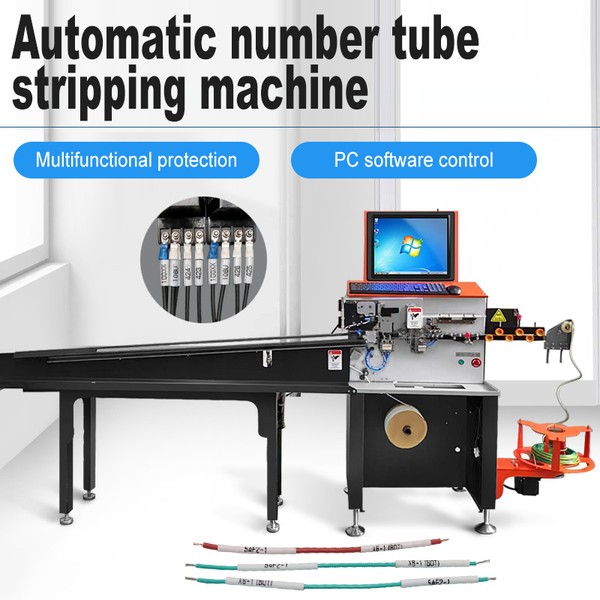
Automobil- und Haushaltsgerätekunden erwarten, dass jeder Leiter seine Identität trägt. Nummernschläuche, Markierungsschläuche und Inline-Druck machen die Rückverfolgbarkeit automatisch.
Computergesteuert oder pneumatisch? Klingensteuerung, Drahtbereiche und Chargenwirtschaftlichkeit für sauberes Abisolieren ohne Kerben.
Einkaufsleitfaden
Kabelabisoliermaschinen nach Produktfamilie: Von Tischgeräten bis zu automatischen Geräten
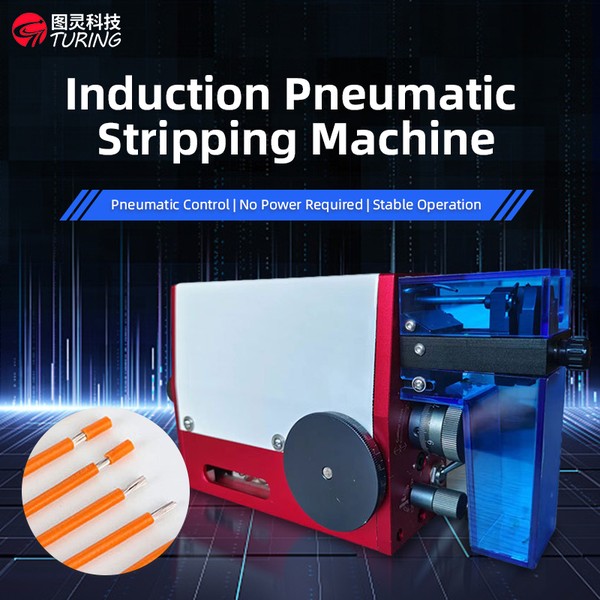
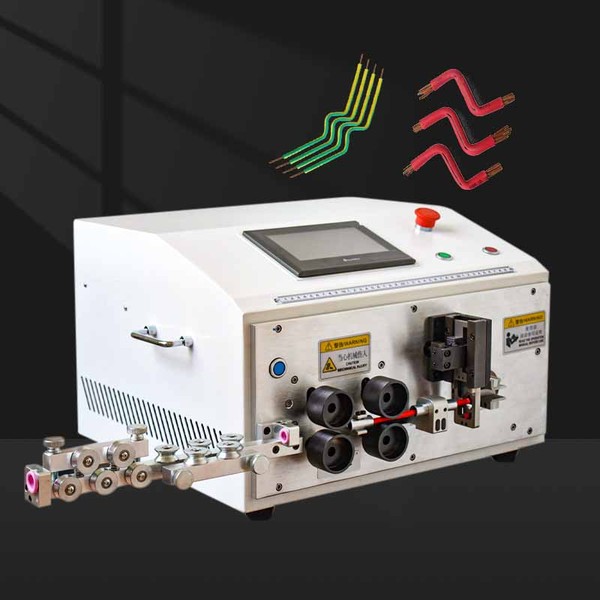
Pneumatische Abisoliermaschinen für den Tisch, computergesteuerte Abisoliermaschinen für ein- und zweiseitiges Abisolieren, Abisolier- und Aufwickelmaschinen für große Drähte: Wählen Sie die passende Produktfamilie für Ihren Drahtbereich, Ihre Chargengröße und die gewünschte Verarbeitung.
Sauberes Abisolieren in der Praxis: Klingen & Tiefe
Eingekerbte Litzen und teilweise abisolierte Enden entstehen durch Fehler bei Klinge und Abisoliertiefe, nicht durch einen schlechten Draht. Praktische Einstellungen für Tisch- und computergesteuerte Abisoliermaschinen.
Elektrische vs. pneumatische Abisolierzangen: Welche soll man kaufen?
Pneumatisches halbautomatisches oder computergesteuertes Abisolieren? Vergleichen Sie die Klingensteuerung, Drahtbereiche, Chargenwirtschaftlichkeit und Markierungsoptionen, um die richtige Wahl zu treffen.
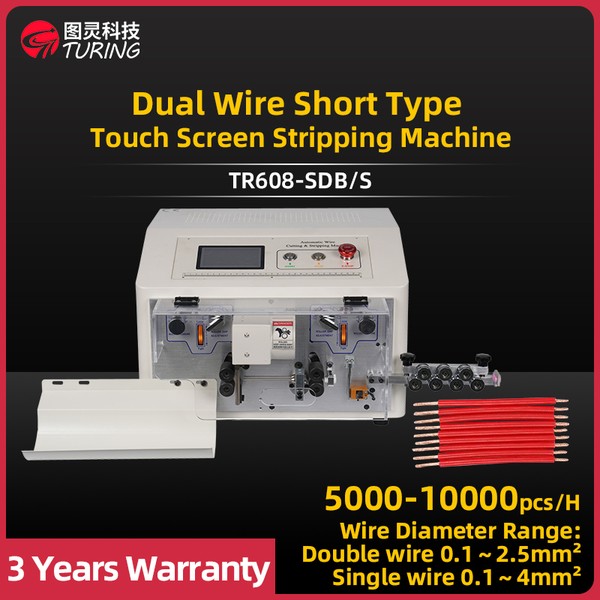
Doppeldraht-Abisolieren: Verdoppelung des Durchsatzes ohne Verdoppelung des Platzbedarfs
Bei elektronischem Draht mit hohem Volumen und 0.1-2.5 mm² ist die günstigste Kapazitätserhöhung keine zweite Maschine – sondern eine Maschine, die zwei Drähte gleichzeitig zuführt. Das verändert ein Doppelader-Kopf, kostet Sie an Drahtbereich und zeigt, wann ein Vierader-Kopf der bessere Schritt ist.
Rotationsringschneiden vs. V-Klinge: Abisolieren von mehrschichtigen und abgeschirmten Kabeln
Eine V-Klinge schließt von zwei Seiten auf das Kabel, sodass der Schnitt keilförmig ist. Bei einer einlagigen PVC-Leitung ist das unsichtbar. Bei einem geschirmten New-Energy-Kabel mit Folienumwicklung, Geflecht und Innenmantel zeigt sich derselbe Keil als verjüngtes Ende und angeschnittene Abschirmung. Eine Ringklinge schneidet um den Kabelumfang herum, statt in die Seite des Kabels zu schneiden, weshalb sie der Standardkopf für Arbeiten an mehreren Schichten ist.
Mid-Span-Abisolierung: So spezifizieren Sie Fenster entlang eines Kabels
Das Abisolieren in der Kabelmitte öffnet den Kabelmantel an Punkten entlang des Kabels, anstatt nur an den beiden Enden. Bei einem Kabelbaum, der in Abständen mit Klebeband fixiert oder mit Clips befestigt ist, ermöglicht dies, das Klebeband auf den blanken Leiter statt über der Isolierung anzubringen. Die Spezifikationsfrage ist nicht, ob die Maschine dies ausführen kann, sondern wie viele Fenster in welchem Abstand und mit welcher Toleranz.
Innen- und Außenmantel in einem Arbeitsgang: Abisolieren von Mantelkabeln
Ein ummanteltes Kabel muss zweimal geöffnet werden: einmal durch den Außenmantel und einmal durch den Innenmantel. Wenn dies in zwei separaten Durchgängen auf zwei Maschinen erfolgt, verdoppelt sich der Handhabungsaufwand und es entsteht eine zweite Möglichkeit, den Leiter zu beschädigen. Eine Maschine für Innen- und Außenmantel erledigt beides in einem Durchgang – aber nur, wenn der Mantel angeritzt statt geschnitten werden kann.
Rotationsklinge vs. Zylinderschneiden für Rohre: Auswahl nach der Rohrhärte
Rohrschneidemaschinen schneiden auf eine von zwei Arten. Ein Rotationskopf dreht ein Messer um das Rohr, wodurch ein flaches Ende entsteht, aber nur ein geringerer Schnitt erfolgt. Ein Pneumatikzylinder treibt ein Messer direkt durch das Rohr, wodurch mehr Kraft erzielt wird, weiche Rohre jedoch verformt werden. Welche Variante Sie benötigen, hängt fast ausschließlich davon ab, wie hart das Rohr ist.
Wellrohr auf dem Scheitel oder in der Talsohle schneiden
Bei einem glatten Schlauch ist das Ablängen ein Messproblem. Bei einem Wellschlauch ist es ein Musterproblem: Dieselben 300 mm können auf einer Welle, in einem Tal oder auf halber Höhe einer Wand enden. Wenn das Ende auf einem bestimmten Merkmal liegen muss, muss die Maschine den Schlauch erkennen, anstatt ihn nur zuzuführen.
Kraftgesteuertes Crimpen für Hochvoltkabelsätze und Kabelsätze für neue Energien – mit den Prozessdaten, die EV-Kunden erwarten.
Einkaufsleitfaden
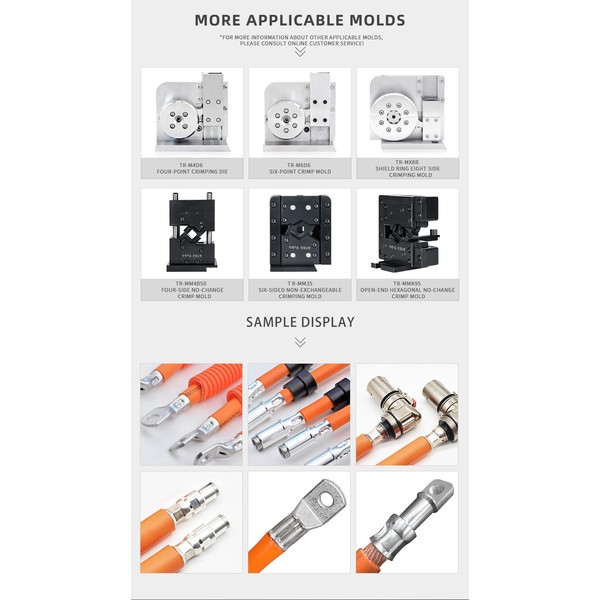
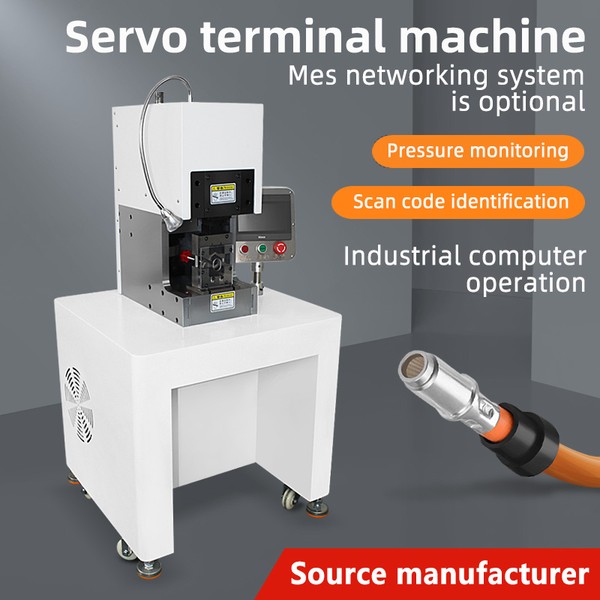
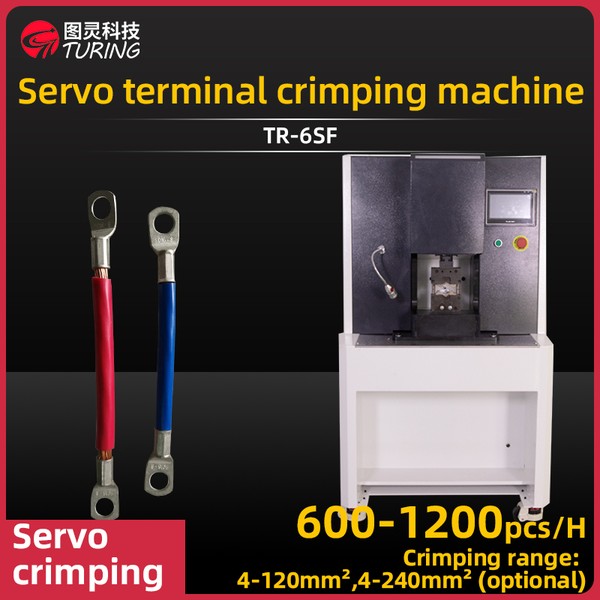
Servogesteuerte Crimpmaschinen für EV- und HV-Kabelbäume
EV- und Hochvoltkabelbäume erfordern eine kraftgesteuerte und auditierbare Crimpung. Erfahren Sie, was Servomaschinen leisten müssen – und was Sie vor dem Kauf überprüfen sollten.
Servoantrieb vs. pneumatisches Crimpen: Kraftsteuerung & ROI
Pneumatische Pressen sind in der Anschaffung günstig; Servopressen sind im Betrieb kostengünstig und fehlervermeidend. Vergleichen Sie die Antriebsphysik, Kraftdaten, Qualitätskontrolle und Amortisation hinsichtlich der Crimpqualität.
Einsetzen von Klemmen in Stecker, Rohre und Gehäuse ohne Beschädigung der Dichtungen – und wann eine Automatisierung sinnvoll ist.
Einkaufsleitfaden
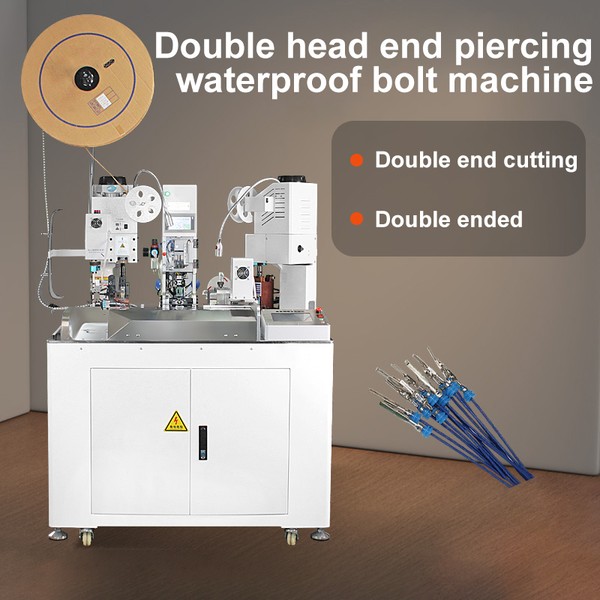
Wasserdichte Stecker- und Gehäuseeinsetzmaschinen
Abgedichtete Steckverbinder führen zu manuellen Engpässen. Vergleichen Sie Einzel‑Einsetzmaschinen mit integrierten Crimp‑Einsetzlinien für Stecker, Hülsen und Gehäuse.
Dichtung & Schalen-Einsetzen: Prozessreihenfolge und Werkzeugleitfaden
Wasserdichte Dichtungen und Kunststoffgehäuse versagen beim Einsetzen, nicht beim Crimpen. Lernen Sie die richtige Prozessreihenfolge, die Regeln für Matrizen und die zu prüfenden Mängel kennen.
Einlege- und Backlinien oder kombinierte Linien? Automatisierung der Größenanpassung beim Schrumpfschlauch für die Schlauchposition und Schrumpfqualität.
Einkaufsleitfaden
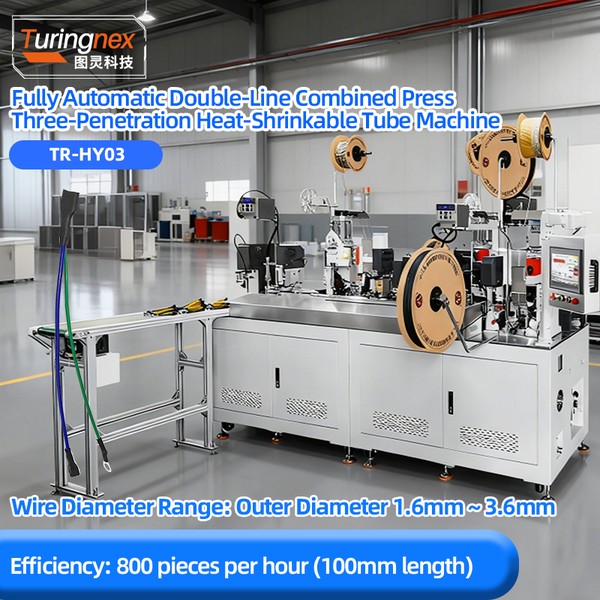
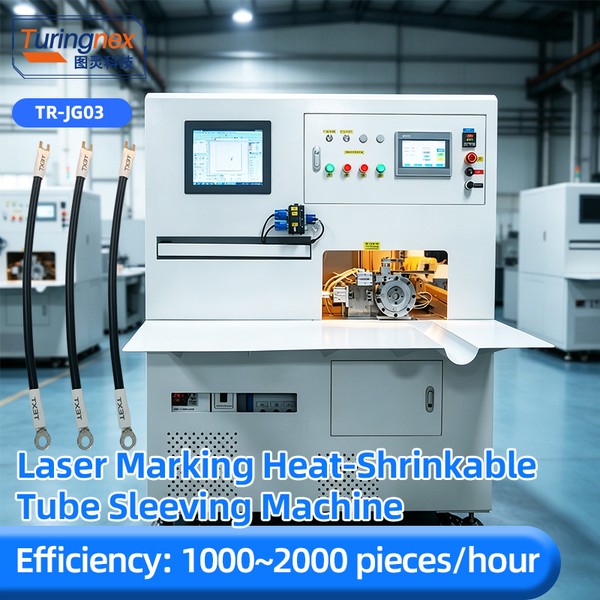
Schrumpfschlauchmaschine: Einsetzen & Erhitzen vs. Kombiniert
Das Einsetzen und Backen von Schrumpfschläuchen ist ein versteckter Engpass. Vergleichen Sie Maschinen zum Einsetzen und Backen mit kombinierten Linien und dimensionieren Sie die passende Anlage.
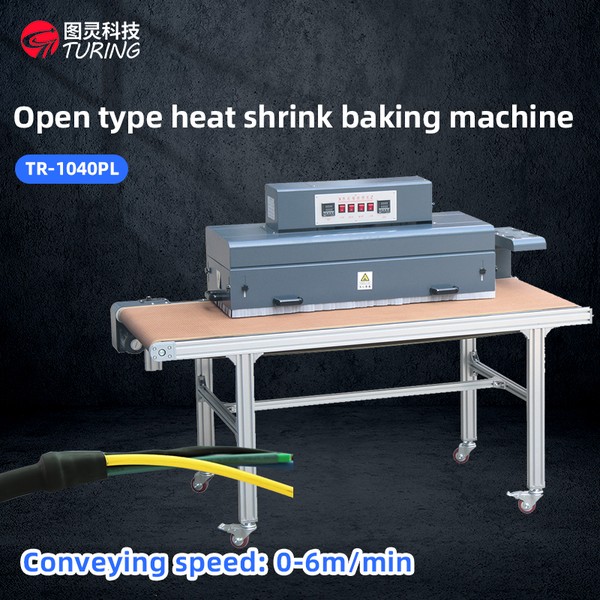
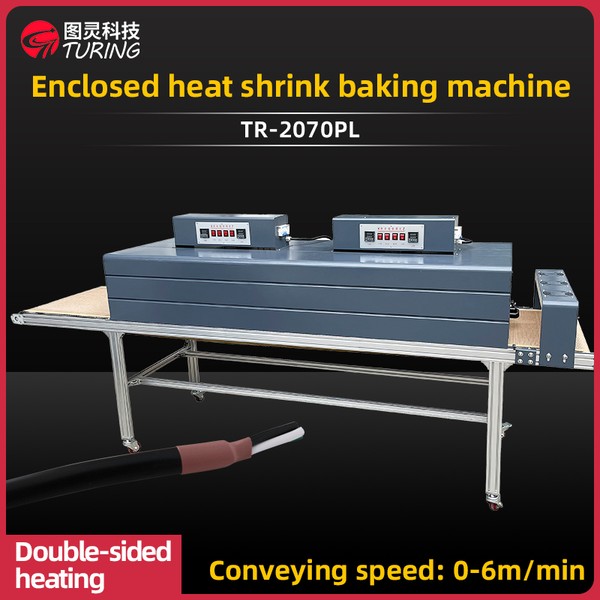
Schrumpfschlauch-Backofen: Leitfaden zu Temperatur und Ausstoß
Schrumpfqualität wird durch Temperaturprofil und Verweilzeit bestimmt, nicht nur durch die Schlauchgröße. Wählen Sie die Schrumpfstufe nach Heizverfahren, Steuerung und Durchsatz aus.
Offene versus geschlossene Schrumpfschlauchöfen: Backen langer Kabelbäume
Ein 2–3 m langer Kabelsatz kann nicht durch einen geschlossenen Ofen geführt werden – der Kabelstrang verheddert sich, schleift am Band und versengt, während der Bediener versucht, das Terminal in der Heizzone zu halten. Bei Öfen mit offener Bauweise wird das Werkstück so zugeführt, dass die Enden aus dem Gehäuse herausragen. Hier erfahren Sie, wann welches Design die richtige Wahl ist.
Schrumpfende schwere Stromschienen: Belastbarkeit, Zonen und Dreiphasenleistung
Ein längerer Ofen ist nicht automatisch ein leistungsstärkerer Ofen. Bei Schrumpföfen richtet sich die Belastbarkeit nach dem Förderertyp, nicht nach der Kammervolumengröße – ein 3-m-Ofen mit einer Nennlast von 20 kg steht neben einem 2-m-Modell mit einer Nennlast von 100 kg. So bestimmen Last, Anzahl der Temperaturzonen und Stromversorgung die richtige Maschine für schwere Teile.
Vollumwicklung, Einzelpunkt, Kupferband oder Bündelung – wählen Sie die Prozessfamilie, die Ihr Kabel tatsächlich benötigt.
Einkaufsleitfaden
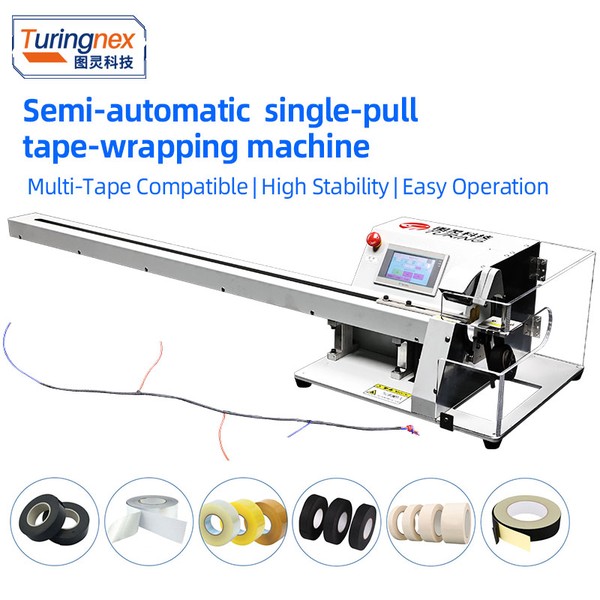
Bandwickelmaschinen vs. Bündelmaschinen: Welcher Prozess
Vollwickel-, Einzelpunkt- und Bündelmaschinen sehen ähnlich aus, erfüllen aber unterschiedliche Aufgaben. Stimmen Sie Bandtyp, Verlegeart und Volumen auf die richtige Maschinenfamilie ab.
Spiral- vs. Vollumwickelbandagierung: Anleitung zu Wickelrichtung und Spannung
Halbüberlappende Spiralwicklung, vollständige Umwicklung oder Einzelpunkt? Bandverlegung, Spannung und Überlappung bestimmen Schutz, Flexibilität und Kosten. Stimmen Sie die Umwicklung auf die Aufgabe des Kabels ab.
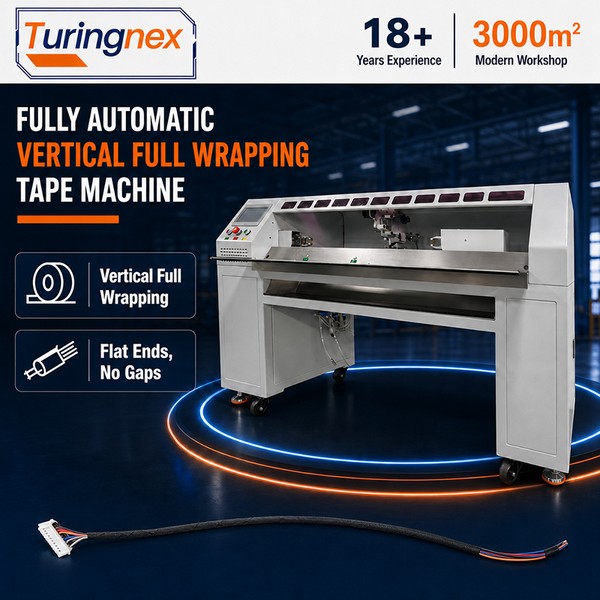
Vertikales Flachbandwickeln vs. Spiralwickeln: Warum geneigte Enden die optische Prüfung nicht bestehen
Eine Spiralwicklung verläuft diagonal, sodass die letzte Windung an einer Schräge endet und eine dreieckige Lücke entsteht, wo die erste und die letzte Windung zusammentreffen. Beim vertikalen Flachwickeln wird das Band stattdessen senkrecht zur Drahtachse zugeführt. Hier ist dargestellt, was sich dadurch an einem geprüften Kabelsatz ändert und welche Modelle welches Verfahren verwenden.
Abziehpapierträger auf Glimmer- und Acetatband: Abziehen und Aufwickeln bei hoher Geschwindigkeit
Mica-, Keramik- und Acetatgewebebänder sind mit einem Trennpapier-Rücken versehen. Bei einem Standard-Tapekopf reißt dieses Trennpapier entweder, blockiert den Vorschub oder wird letztendlich in das Werkstück eingewickelt. Ein synchroner Abzieh- und Aufwickler löst dieses Problem – hier ist, was spezifiziert werden sollte.
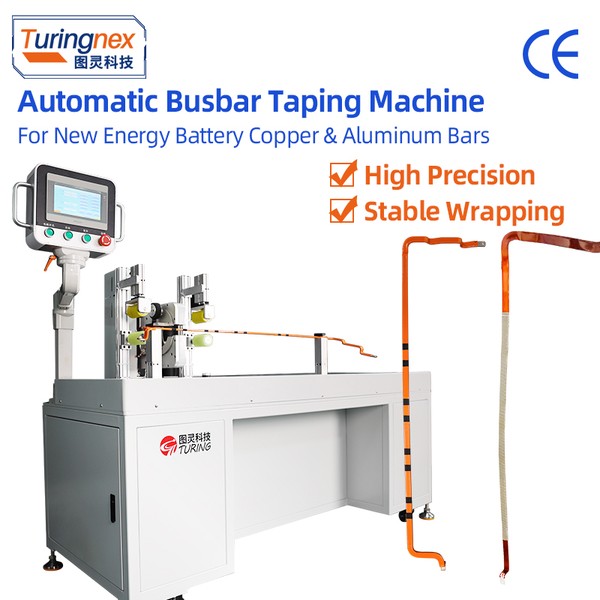
Umwickeln von 1,8 m langen EV-Sammelschienen: bidirektionales Punktwickeln mit langem Hub
Eine 1,5–1,8 m lange Kupfersammelschiene kann auf einer Tischmaschine nicht gewickelt werden: Das Werkstück ist länger als der Arbeitshub. Das bidirektionale Punktwickeln mit langem Hub löst dieses Problem mit einer Positioniergenauigkeit von ±1 mm über die gesamte Länge.
Abisolieren, Schneiden und Aufwickeln großer Leiter – wichtige Arbeitsbereiche, Klingensicherheit und Spulenhandhabung.
Einkaufsleitfaden
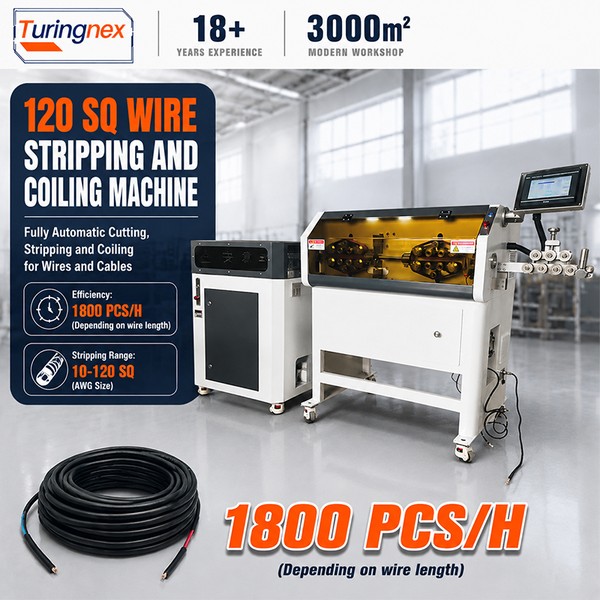
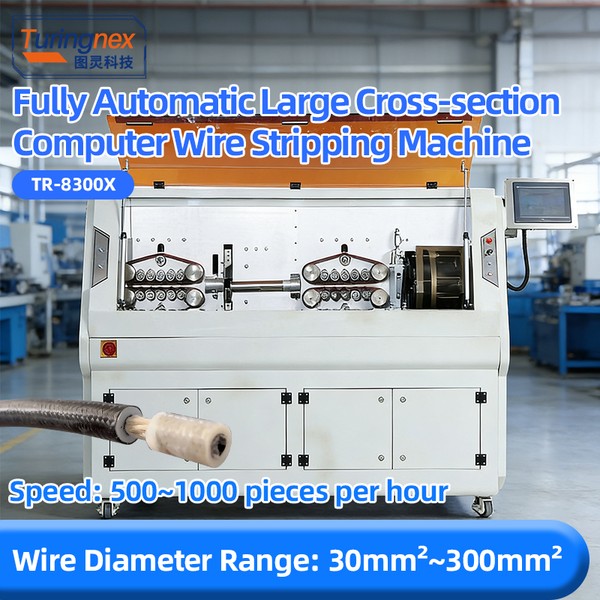
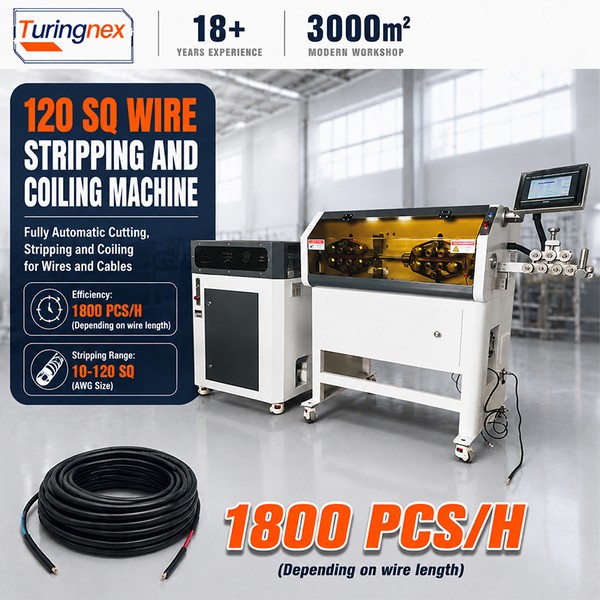
Großdraht-Abisolier- und Aufwickelmaschinen (10–120 mm²)
Große Drähte brechen kleine Abisolierzangen. Erfahren Sie mehr über den Arbeitsbereich sowie die Anforderungen an Klingen und Biegung für Leiter mit 10–120 mm² – und wie Sie diese überprüfen.
Große Klemmen-Crimpzange (25–120 mm²): Presse & Matrizen
Große Kabelschuhe benötigen Tonnage, nicht nur Kraft. Stimmen Sie Presskraft, Gesenksatz und Prüfverfahren für 25–120 mm²-Verbindungen auf den Leiterquerschnitt ab.
Verzinnungs- und Lötversiegelungsverfahren für gelötete Draht-zu-Anschlussklemmen-Verbindungen – wann welches Verfahren geeignet ist und wie sie automatisiert werden können.
Einkaufsleitfaden
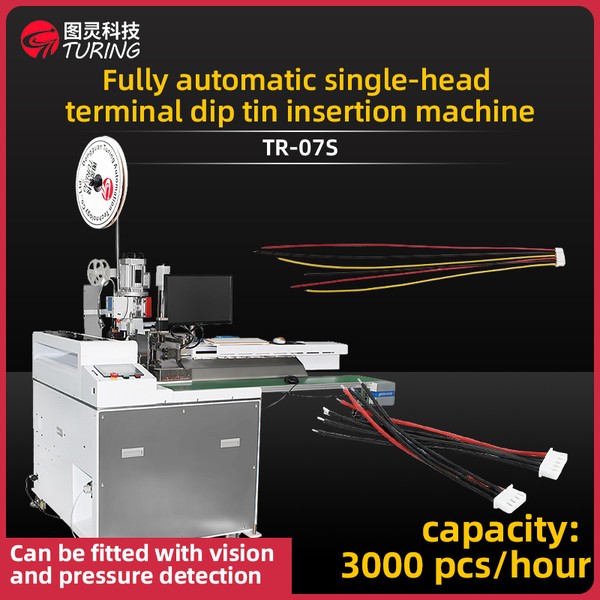
Leitfaden für Verzinnungsmaschinen: Wann und welche Sie kaufen sollten
Verzinnte Enden stoppen die Oxidation und verbessern die Lötbenetzung – aber nur einige Betriebe benötigen eine Maschine. Erfahren Sie mehr über den Prozess, die Dimensionierung und die Sicherheitsprüfungen.
Crimp- und Lötversiegelungsautomatisierung: Dip vs. Preform
Gelötete Kabel-zu-Anschluss-Kontakte sind für viele wasserdichte Leitungen vorgeschrieben. Vergleichen Sie Verzinnungslinien mit dem Crimpen von Lötversiegelungs-Preforms hinsichtlich Kosten und Qualität.
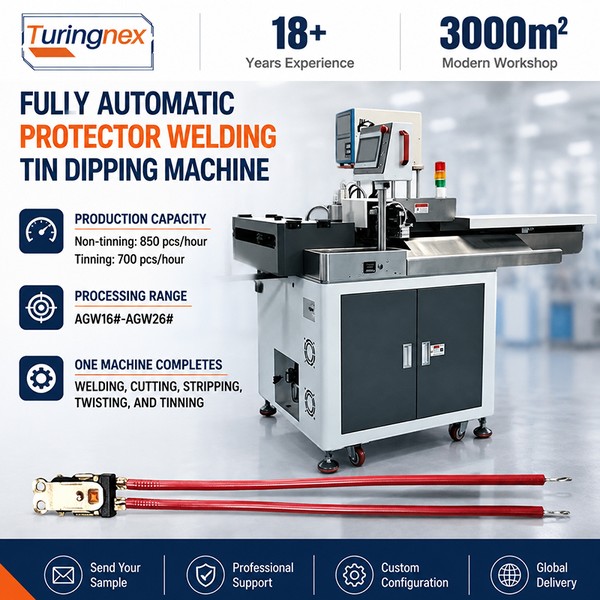
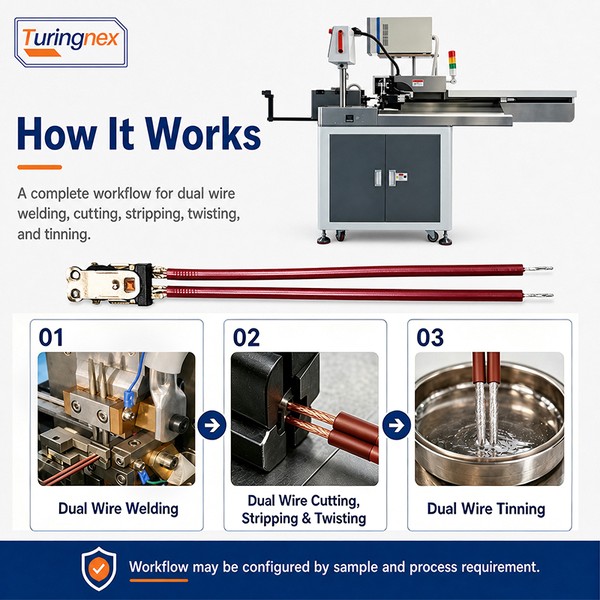
Automatisierung von Schweißen, Nieten und Verzinnen für Thermoschutzvorrichtungen und NTC-Sensoren – Trends, Prozessschritte und Maschinenauswahl.
Trendanalyse
Trends und Maschinentechnologie beim Schweißen von Thermoschutzvorrichtungen
Thermoschutzvorrichtungen werden kleiner, während die Audits strenger werden. Vier Trends verändern die Automatisierung beim Schweißen von Schutzvorrichtungen und NTCs – und worauf Sie achten sollten.
Auswahl der Schweißmaschine Protector: NTC auf Thermostat
NTC-Sensoren, Thermoschutzvorrichtungen und Thermostate werden unterschiedlich verschweißt. Stimmen Sie die Maschine auf Ihr Teil, Ihr Volumen und Ihre individuellen Prozessanforderungen ab.
Schutzschweißen vs. Crimpen vs. Löten: Wählen Sie die Verbindung
Wärmeschutzleiter können geschweißt, gecrimpt oder gelötet werden – je nach Verbindung gibt es Unterschiede bei Wärme, Widerstand und Kosten. Stimmen Sie die Verbindung auf das Design und das Volumen des Schutzgeräts ab.
Verarbeitung von ummantelten Drähten und Kabelmänteln
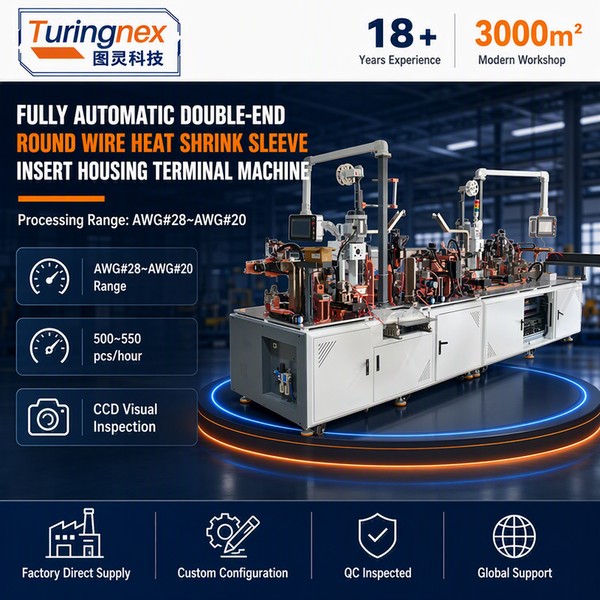
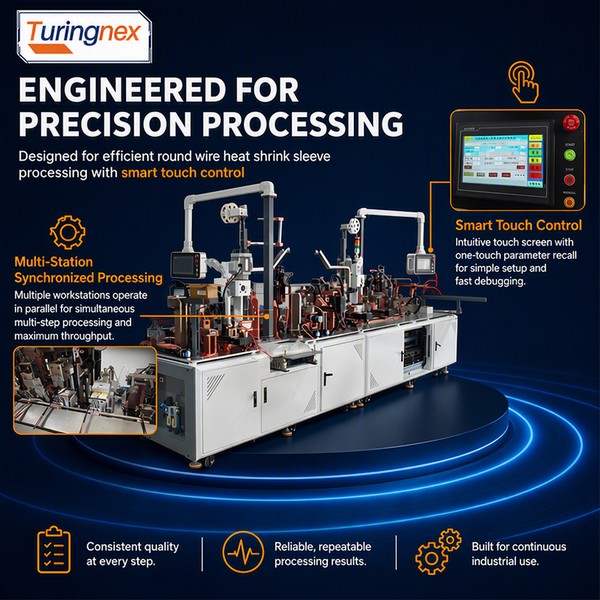
Rundmantelkabel: Abmanteln, Einfädeln und Erhitzen des Schrumpfschlauchs sowie Einsetzen der farblich sortierten Adern in Gehäuse – Maschinenauswahl für jede Linienstrategie.
Einkaufsleitfaden
Verarbeitung von runden ummantelten Drähten: Abisolieren, Schrumpfen und Einsetzen in das Gehäuse
Abmanteln, Einfädeln und Backen des Schrumpfschlauchs, anschließend das Einsetzen der farblich sortierten Gehäuse – drei Maschinen, drei Linienstrategien.
Automatisierung für ummantelte Drähte: Von der Einzelcrimpung zur kompletten Zelle
Aufrüstung der Verarbeitung von Rundmantelleitungen in vier Schritten – von der Einzeladerbearbeitung auf der Werkbank bis hin zu einer integrierten Zelle. Wählen Sie den Schritt, den Ihr Volumen rechtfertigt.
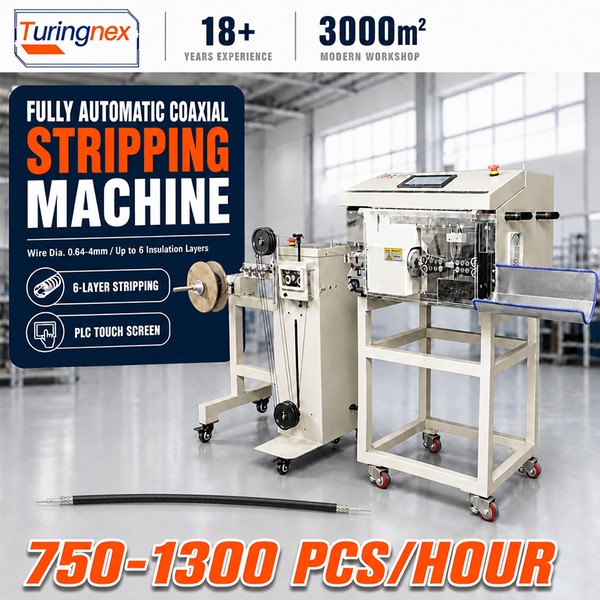
Vollautomatisches oder halbautomatisches Abisolieren von Koaxialkabeln: Die Maschine an die Charge anpassen
Beide Maschinentypen bearbeiten Koaxialkabel nach demselben Standard. Der Unterschied besteht darin, wer das Kabel zuführt: Eine vollautomatische Maschine zieht das Kabel von einer Spule und schneidet es auf die gewünschte Länge, während eine halbautomatische Maschine jeweils ein vorbereitetes Stück aufnimmt. Die Wahl zwischen ihnen hängt von der Chargenstruktur ab, nicht von der Abisolierqualität.
Mit Vertrauen direkt beim Hersteller kaufen – RFQ-Checklisten, Abnahmeschritte und Ausblick auf die Automatisierung der Branche.
Branchentrends
Automatisierung der Drahtverarbeitung im Jahr 2026: Welche Maschinen hinzukommen
Zuführung, Zweimodus-Schweißen, Servokraftdaten und Integration der Einfügung sind die vier Trends, die Kabelbaumlinien verändern – was von den Maschinen zu erwarten ist.
Kabelbaum-Einkaufscheckliste: Von der RFQ bis zur Abnahme
Eine in der Praxis erprobte Checkliste für den Kauf von Kabelverarbeitungsmaschinen direkt beim Hersteller: Datenblatt, Mustertest, Zahlung, Versand und Abnahme.
Dimensionieren Sie Ihre Kabelbaumkapazität richtig: Ein Planer für Werkstattbesitzer
Kapazitätsplanung für Kabelbäume: Spitzen- gegenüber Durchschnittsnachfrage, Maschinenanzahl, Schichten und Automatisierungsentscheidungen, die Lieferzusagen ohne ungenutztes Kapital einhalten.
Wirtschaftlichkeit der Wartung: Ausfallkosten, Ersatzteile und Service-SLAs
Ungeplante Stillstände kosten mehr als der Preis der Maschine. Planen Sie ein Budget für die vorbeugende Wartung ein, halten Sie die richtigen Ersatzteile bereit und legen Sie vor dem Kauf die Serviceerwartungen fest.
Die Arbeitskräfteknappheit bei Kabelbäumen: Automatisieren Sie die richtigen Schritte
Bediener sind schwerer zu finden und zu halten. Welche Schritte der Drahtverarbeitung zuerst automatisiert werden sollten, was eine Maschine tatsächlich ersetzt und wie Sie die benötigten menschlichen Fähigkeiten bewahren.