Un extremo envuelto con cinta que parece aceptable a simple vista aún puede ser rechazado en la inspección óptica. La causa habitual no es la cinta ni la tensión, sino la geometría del envoltorio. Un envoltorio en espiral o diagonal deja un borde helicoidal: la cara del extremo termina en una pendiente y, donde se encuentran la primera y la última vuelta, queda un pequeño triángulo sin rellenar. Los fabricantes de vehículos y sus proveedores de arneses inspeccionan exactamente ese punto.
Por qué un envoltorio en espiral deja un borde
En un envoltorio en espiral, la cinta avanza a lo largo del cable mientras este gira, por lo que cada vuelta queda desplazada respecto de la anterior y el borde de la cinta se extiende diagonalmente sobre el arnés. Es un método eficiente y fácil de controlar, y resulta totalmente adecuado para la mayoría de los arneses industriales. La limitación aparece en los extremos: como la cinta se desplaza mientras se coloca, la última vuelta termina en una pendiente en lugar de quedar perpendicular al eje del cable.
Los sistemas de inspección óptica buscan una cara de extremo enrasada, una línea de borde uniforme y ninguna zona descubierta en el aislamiento. Un extremo inclinado o un espacio triangular no supera esas comprobaciones, incluso cuando el envoltorio es mecánicamente sólido y el arnés funcionaría perfectamente durante el servicio.
Qué cambia con el encintado plano vertical
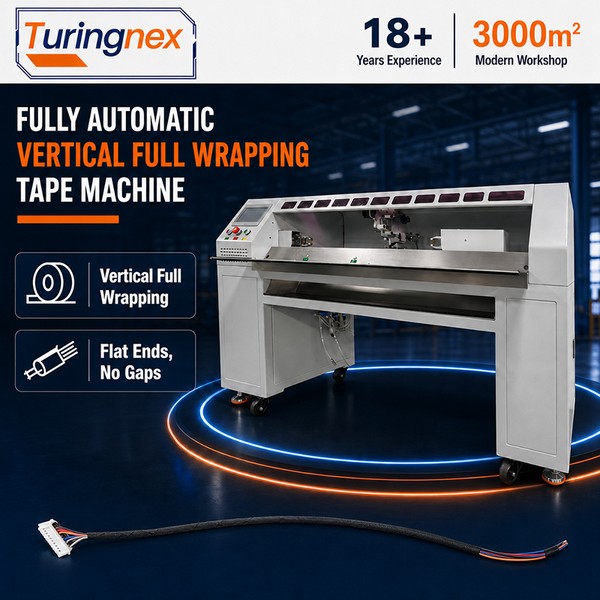
Un cabezal de encintado plano vertical suministra la cinta perpendicularmente al eje del cable en lugar de hacerlo en diagonal. La cinta se aplica como una banda plana, de modo que ambos bordes terminan enrasados y la cara del extremo queda perpendicular; no queda ningún borde helicoidal que pueda abrir un espacio. En la máquina automática de bobinado de cinta de envoltura completa vertical TR-850D, la cinta se aplica y se corta automáticamente, mientras que la sujeción neumática del cable mantiene estable el arnés para que la posición del extremo no se desplace entre la primera y la última vuelta. La alimentación y el corte de la cinta se secuencian mediante el controlador, en lugar de depender de la velocidad manual del operario, que es la otra causa habitual de un borde irregular.
La TR-850D cubre un rango de diámetro de cable de Ф3 mm a Ф15 mm, más amplio que la mayoría de los cabezales de encintado semiautomáticos, y admite envoltura completa y envoltura multisegmento. La clase de material prevista son cintas con soporte de papel protector (mica, cerámica, tela de acetato y cinta de alta temperatura), y se dispone de un dispositivo de recogida de papel como opción.
Qué controla realmente la especificación
Tres números determinan si un conductor envuelto pasa la inspección: dónde comienza y termina la envoltura, qué tan escuadrada está la cara final y si la cinta se superpone de manera consistente a lo largo del recorrido.
| Parámetro | Encintado plano vertical TR-850D | Envoltura completa TR-850C | Alta velocidad inteligente TR-303X |
|---|---|---|---|
| Geometría de envoltura | Cinta plana vertical; extremos a ras, sin muescas ni inclinación | Envoltura completa y envoltura multisegmento | Espiral; envoltura completa con superposición de 1/2, 1/3 o 1/4; envoltura puntual y por intervalos |
| Diámetro del cable | Ф3-15 mm | 3-10 mm | Ф3-25 mm (hasta 40 mm bajo pedido) |
| Velocidad | 4.500 rpm; ajuste de velocidad 0-30 | Ajuste de velocidad 0-30 | 4.500 rpm |
| Carrera de bobinado efectiva | Dentro de 1 m | Dentro de 1 m | Longitud de bobinado ilimitada |
| Márgenes finales | Primer segmento ≥15 mm; cola ≥10 mm | Primer segmento ≥15 mm; cola ≥10 mm | Configurado por segmento en la pantalla táctil |
| Bobina de cinta | Diámetro exterior ≤110 mm; orificio Ф38 (opcional Ф32, Ф76) | Diámetro exterior ≤110 mm; orificio Ф38 (opcional Ф32, Ф76) | Diámetro exterior ≤110 mm (hasta 170 mm bajo pedido) |
| Control | Pantalla táctil con PLC; sujeción neumática 0,4-0,6 MPa | Pantalla táctil con PLC | Pantalla táctil con pedal |
| Potencia y tamaño | AC 220V / DC 24V, 1.350 W; 1.830×600×1.080 mm, 300 kg | AC 220V / DC 24V, 1.350 W; 1.810×600×1.080 mm, 300 kg | AC 220V / DC 24V; 520×470×330 mm, 48 kg |
Rendimiento: qué significa la cifra de 15 segundos
La TR-850D realiza un recubrimiento completo de un metro de cable en unos 15 segundos en el ajuste de velocidad media. Vale la pena leer esa cifra con atención, ya que se indica por metro y no por pieza: un cable de 300 mm tarda proporcionalmente menos, mientras que un cable de derivación largo tarda más. Al comparar máquinas, pida a los proveedores el tiempo por metro a un ajuste de velocidad determinado en lugar de una tasa general, para que la comparación sea equitativa.
Un accionamiento de 1,350 W y una sujeción neumática son lo que permite mantener esa velocidad en cinta con respaldo de papel siliconado, que es más pesada y rígida que la cinta aislante de PVC y no toleraría un cabezal de encintado que simplemente la tire del rollo.
Cómo elegir entre las dos geometrías
- Arneses de automoción OEM con inspección óptica: encintado plano vertical. El requisito suele expresarse como “ambos extremos nivelados, sin muescas, sin inclinación”, y un cabezal en espiral no puede garantizarlo.
- Arneses industriales generales, cableado de armarios, tubos corrugados: el recubrimiento en espiral es más rápido de configurar y cubre longitudes ilimitadas. La máquina bobinadora de cinta inteligente TR-303X maneja diámetros de Ф3-25 mm y ofrece relaciones de solapamiento configurables.
- Arneses largos y pesados donde el operario no puede mantener el cable firme: busque una máquina que sujete el cable por usted. La uniformidad del encintado manual depende de la velocidad de tracción, que es precisamente lo que varía entre los operarios.
Opciones que vale la pena pedir con la máquina
Dos opciones se especifican habitualmente junto con el cabezal de encintado. Un dispositivo de recogida de papel desprende y rebobina el respaldo de papel siliconado al ritmo del encintado, lo cual es importante para cintas de mica, cerámica y tela de acetato. Una cortina de luz de seguridad detiene la máquina cuando un operario introduce la mano en la zona de bobinado; vale la pena tenerla cuando el cabezal funciona a 4,500 rpm y la sujeción es neumática.
Preguntas a resolver antes de comprar
- ¿Cuál es la condición final exacta que rechaza la inspección: pendiente, hueco, muesca o distancia de recubrimiento desde el terminal?
- ¿Qué rango de diámetro de cable debe cubrir una máquina y se necesita un bastidor elevado para cualquier medida superior a Ф25 mm?
- ¿Qué cintas deben procesarse y alguna de ellas lleva un soporte de papel desprendible?
- ¿Cuál es la longitud del segmento envuelto más largo y la carrera estándar de 1 m lo cubre?
- ¿La máquina se integrará en una línea automática? En ese caso, la sujeción, alimentación y corte del alambre deben automatizarse en lugar de depender del operador.
Envíennos una muestra envuelta y el estándar de inspección que debe cumplir, y confirmaremos qué geometría del cabezal y qué manipulación de la cinta necesitan antes de comprometerse con una máquina.