Dos accionamientos, dos curvas de costes diferentes
Camine por cualquier taller de arneses y escuchará la misma pregunta: *"¿Por qué pagar varias veces más por una prensa servo si una prensa neumática hace el mismo engarzado?"*. La respuesta honesta: para muchos trabajos sencillos y de bajo volumen, una máquina neumática es la compra correcta, pero la diferencia no es "mismo engarzado, mayor precio". Es un modelo de control de calidad diferente. Esta guía explica qué hace realmente cada accionamiento, dónde resulta rentable cada uno y cómo calcular el plazo de recuperación en lugar de adivinar.
Cómo engarzan los dos accionamientos
Máquinas de engarzado neumático
Una prensa neumática almacena energía en aire comprimido y golpea el ariete hacia abajo a gran velocidad. La profundidad de engarzado se ajusta mecánicamente regulando la altura de cierre de la matriz (el "tope inferior"), y el operario —o un sensor— comprueba el resultado.
- Ventajas: bajo coste inicial, ciclo rápido, mantenimiento sencillo, familiar para todos los talleres.
- Limitaciones: la altura de engarzado varía a medida que fluctúa la presión del aire, las juntas se desgastan y las matrices se asientan; no existe una retroalimentación inherente de que el terminal esté realmente completamente asentado antes de que la prensa se dispare.
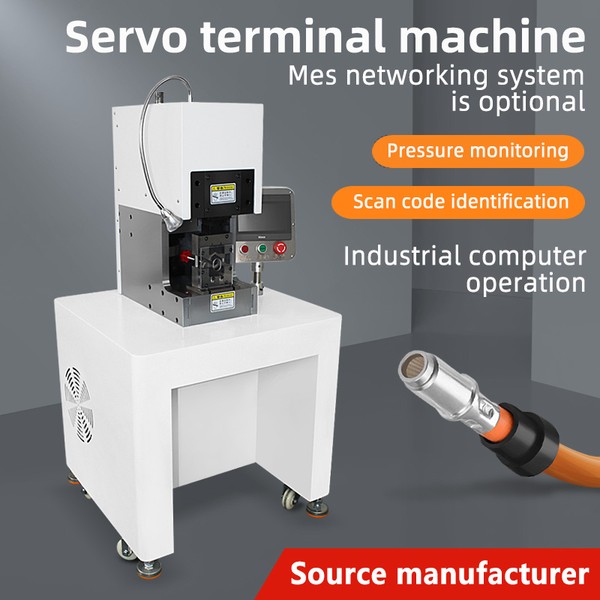
Máquinas de engarzado servo
Una servoprensa acciona el ariete con un motor y un husillo de bolas bajo control de bucle cerrado. El controlador rastrea la posición *y* la fuerza a través de todo el recorrido, en cada ciclo.
- Ventajas: cada ciclo está monitorizado por fuerza; un terminal incorrecto, un cable faltante o una matriz desgastada se detectan en el propio recorrido; los datos del proceso pueden registrarse por cada engarzado.
- Limitaciones: precio de compra más alto; requiere operarios que entiendan las curvas de fuerza en lugar de solo los calibres de altura de engarzado.
Los verdaderos factores de decisión
| Factor | Prensa neumática | Prensa servo |
|---|---|---|
| Coste inicial | Bajo | 3–6 veces mayor |
| Consistencia del crimpado | Depende de la presión de aire y la configuración | Bucle cerrado, ciclo a ciclo |
| Detección de defectos | Visual / prueba de tracción a posteriori | Monitor de fuerza en carrera, cada crimpado |
| Trazabilidad | Registros manuales | Registro de altura y fuerza de crimpado por ciclo |
| Ideal para | Bajo volumen, terminales simples, presupuesto ajustado | VE/AT, piezas de seguridad, alto volumen, líneas auditadas por el cliente |
Cuándo la opción neumática es la correcta
- Producción diaria inferior a aproximadamente 2,000–3,000 crimpados por prensa y sin requisitos del cliente de datos de fuerza.
- Terminales con tolerancias amplias donde basta con una verificación con galga de altura de crimpado.
- Un taller de trabajos por lotes pequeños donde los troqueles cambian constantemente y el capital debe mantenerse bajo.
Nada de esto es un compromiso si su plan de control de calidad se basa en verificaciones de altura de crimpado y pruebas de tracción. Cientos de nuestros clientes utilizan máquinas semiautomáticas silenciosas de crimpado de terminales exactamente de esta manera.
Cuándo la prensa servo se amortiza
Los cálculos de amortización cambian cuando aparece cualquiera de estos factores:
1. El coste del defecto es alto. Un crimpado defectuoso no monitorizado que llega a un arnés de VE supone una llamada a revisión, no solo una pieza de desecho. 2. El cliente solicita datos. Los proveedores de nivel automotriz y de nuevas energías exigen cada vez más documentación de la fuerza de crimpado por terminal. 3. El volumen justifica el capital. Una prensa servo funcionando en dos turnos reemplaza tanto la *mano de obra de monitorización* (medición y registro por parte del operario) como el crimpado en sí. 4. El control de fuerza soluciona un problema real del proceso. Si se pela el cable o se crimpa sobre un terminal vacío, se muestra como una desviación de la curva de fuerza que la máquina rechaza, antes de que se envíe la pieza.
Una regla práctica que damos a los compradores: si puede calcular el daño financiero de un engaste defectuoso no detectado, compare esa cifra con la diferencia de precio de la prensa. Para arneses de nueva energía y alto voltaje —donde los terminales van de 6 a 120 mm² y cada unión es relevante para la seguridad—, la máquina servo con monitoreo de fuerza suele ser la opción económica, no la de lujo.
Qué comprobar antes de comprar una máquina engastadora servo
- Rango de fuerza real. Ajuste el tonelaje de la máquina a su terminal más grande, no al promedio. Una máquina de 20–40 t (nuestra clase TR-SG20T-40T) cubre terminales tubulares grandes y de batería; una máquina de 8 t es adecuada para terminales pequeños de barril abierto.
- Muestreo de fuerza. Pregunte si el controlador registra solo la fuerza máxima o la curva completa. Las máquinas de curva completa detectan problemas de asentamiento que el registro de fuerza máxima pasa por alto.
- Compatibilidad de matrices. Las prensas servo siguen utilizando matrices de engaste estándar. Confirme la familia de la matriz (tipo OESM o específica de la marca) antes de comprometerse.
- Exportación de datos. CSV, interfaz MES o simples registros USB: elija lo que su sistema de control de calidad pueda consumir realmente. Consulte nuestra guía sobre engaste servo para arneses de vehículos eléctricos y de alto voltaje para obtener la lista de verificación de especificaciones.
Preguntas frecuentes
¿Se puede actualizar una prensa neumática con monitoreo de fuerza? No para un verdadero control de fuerza durante la carrera. Los sensores de fuerza externos añaden cierta detección, pero el accionamiento neumático sigue sin poder mantener un perfil de fuerza controlado de la misma manera que un servoaccionamiento.
¿Las prensas servo crimpan más lento? El tiempo de ciclo es comparable; la diferencia no es la velocidad, sino el control de carrera. Con los alimentadores y carretes de terminales configurados, el rendimiento depende de toda la estación de trabajo, no solo del accionamiento.
¿Vale la pena un servo para un taller pequeño? A menudo todavía no. Comience con una máquina semiautomática o neumática de calidad, desarrolle el hábito de control de calidad (QC) y pase a servo cuando un contrato exija datos o el costo de los defectos comience a afectar.
Conclusión
Compre el accionamiento que su *sistema de calidad* necesita, no solo el que se ajuste a su presupuesto. Las máquinas neumáticas y semiautomáticas siguen siendo la primera máquina adecuada para la mayoría de los talleres pequeños; las máquinas servo justifican su precio superior cuando cada crimpado es un dato y cada defecto es costoso. Indíquenos su rango de terminales y volumen mensual: le recomendaremos el accionamiento y el tonelaje con una respuesta directa y un esquema de recuperación de la inversión.