Dónde fallan realmente los conectores sellados
Los conectores a prueba de agua no suelen fallar porque el terminal haya sido mal engarzado; fallan porque el sello se dañó durante la inserción, o porque el terminal no se enganchó completamente en la carcasa, o porque el sello fue desplazado del cable. Estos defectos son invisibles una vez que el conector está acoplado, lo que convierte al proceso de inserción en el cuello de botella de calidad en la producción de conectores sellados. Esta guía recorre el orden del proceso, las reglas de los troqueles y los puntos de inspección que mantienen los defectos de inserción fuera de los arneses terminados.
Los tres pasos de ensamblaje y el orden que funciona
Una unión de conector a prueba de agua normalmente necesita tres operaciones después del engarzado:
1. Insertar el terminal en el sello (tapón impermeable de goma o silicona), 2. Insertar el conjunto de sello+terminal en la carcasa (cubierta de plástico) hasta que el terminal encaje, 3. Verificar el encaje: un encaje parcial es el defecto oculto clásico.
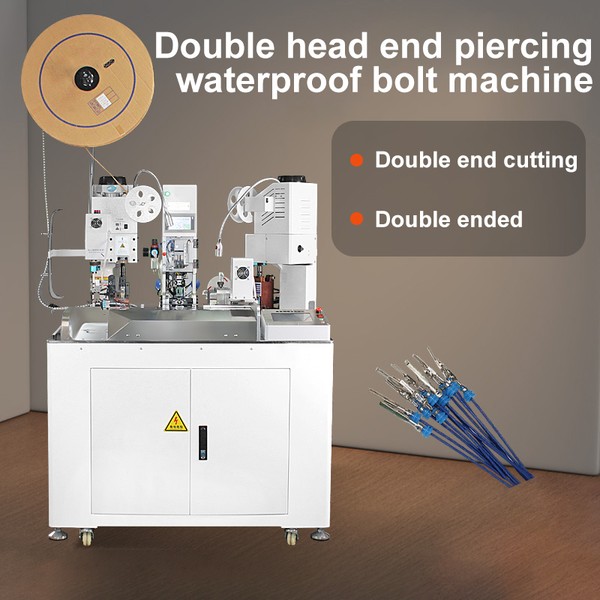
El orden correcto de la máquina refleja esto: pelado → engarzado → insertar sello → insertar carcasa → expulsión. Las máquinas que combinan el engarzado con la inserción (nuestras máquinas de engarzado de terminales e inserción de tapones a prueba de agua y máquinas de engarzado de sellos a prueba de agua con inserción automática) realizan la inserción del sello y de la carcasa en el mismo ciclo, por lo que el terminal no puede quedar mal orientado entre estaciones.
Reglas de troqueles y herramientas que previenen defectos
Troqueles de inserción de sellos
- Guíe el sello, no lo aplaste. El orificio de la matriz debe coincidir con el diámetro exterior del sello con una holgura de trabajo de aproximadamente 0,05–0,15 mm. Si está demasiado apretado, el labio del sello se pliega; si está demasiado suelto, el terminal no queda centrado respecto al sello.
- Soporte el labio del sello. Una matriz escalonada que sostiene el labio posterior evita que el sello se invierta cuando se empuja el terminal a través de él.
- Empuje desde el lado del crimpado, no desde el lado del cable. Insertar desde el lado equivocado es la causa más común de que los labios se doblen hacia atrás.
Matrices de inserción de la carcasa
- Sujete la carcasa por su perfil exterior, no por las ventanas de bloqueo; sujetar por el bloqueo deforma la característica de retención.
- Alinee el terminal y la carcasa mediante la ranura guía. Los conectores sellados están polarizados; la matriz debe ubicarse en la guía de la carcasa para que un terminal rotado sea físicamente imposible, no solo poco probable.
- Recorrido hasta la verificación del bloqueo. La máquina solo debe llegar al fondo después de que se alcance el clic del terminal; un tope de altura fija que no confirme el bloqueo produce el peor defecto: el terminal medio bloqueado que pasa una prueba de tracción una vez, pero falla en servicio.
Defectos a inspeccionar — y cómo los detectan las máquinas
| Defecto | Causa raíz | Prevención / detección |
|---|---|---|
| Labio del sello doblado hacia atrás | Lado de inserción incorrecto o matriz muy apretada | Matriz escalonada de soporte de labio; orientación de alimentación correcta |
| Sello empujado a lo largo del cable | No hay tope de sello en la matriz | Inserte el sello hasta un asiento de referencia fijo |
| Terminal no bloqueado completamente | El recorrido termina antes del clic | Recorrido de verificación de bloqueo; monitor de sonido / fuerza |
| Carcasa deformada | Sujeción en las ventanas de bloqueo | Sujete la carcasa por el perfil exterior |
| Terminal insertado rotado | No hay control de polarización | Matriz ubicada por ranura guía |
| Acodamiento del cable en la entrada del sello | Longitud de pelado incorrecta o desalineación | Longitud de pelado correcta; alimentación alineada |
Las máquinas automatizadas añaden una verdadera garantía aquí: cuando el pistón de inserción choca contra un perfil de fuerza, un sello que se dobla o un terminal que se detiene antes de tiempo cambia la curva de fuerza y el ciclo se rechaza en lugar de aceptarse.
Adaptación de la máquina a su combinación de conectores sellados
Hágase tres preguntas antes de comprar equipos de inserción:
1. ¿Cuántos sellos y carcasas diferentes se procesan por día? Un taller que cambia de insertos cada 20 minutos necesita casetes de matriz de cambio rápido; una línea dedicada puede procesar una familia a plena capacidad. 2. ¿El engaste y la inserción son una sola estación de trabajo o son separadas? Si los terminales se engastan en otro lugar y se traen en carretes, una máquina de inserción independiente se adapta al flujo; si usted construye toda la unión en una sola pasada, elija la ruta combinada de engaste e inserción. 3. ¿Qué evidencia de control de calidad (QC) desea el cliente? Para conectores automotrices sellados, pregunte si la línea puede registrar la fuerza de inserción o confirmar el cierre por pieza. Consulte nuestra guía de selección de máquinas para tapones impermeables y carcasas para obtener una comparativa completa entre máquinas de función única y máquinas integradas.
Preguntas frecuentes
¿Puede una máquina insertar tanto sellos como carcasas? Sí, las máquinas combinadas engastan, insertan el sello y luego insertan la carcasa en un solo ciclo, lo que elimina el riesgo de orientación incorrecta entre estaciones separadas.
¿Por qué los conectores sellados necesitan una matriz diferente a los ordinarios? Porque el sello y la carcasa son piezas flexibles o de paredes delgadas con características de orientación. Las matrices de engaste ordinarias solo sujetan un terminal metálico; las matrices de inserción deben guiar, sostener y ubicar el plástico y el caucho sin dañarlos.
¿Cómo compruebo el pestillo sin destruir las piezas? La prueba de tracción destruye la pieza. En producción, verifique mediante la carrera de comprobación del pestillo de la máquina o mediante una señal audible/de fuerza; las pruebas de tracción por muestreo confirman el proceso.
Conclusión
Los conectores sellados se ganan o se pierden en la estación de inserción. Compre matrices que guíen en lugar de aplastar, mantenga el orden del proceso engarzar → sellar → carcasa → comprobación del pestillo, y elija máquinas que puedan demostrar que el pestillo está accionado. Envíenos los planos de su sello y carcasa; cotizaremos las matrices y la configuración de máquina correctas, no una engarzadora genérica.