El horneado por termorretracción es un paso breve y poco llamativo que, discretamente, determina si un arnés supera la inspección final. Cuando solo es necesario contraer el terminal, pero el arnés mide dos o tres metros, un horno cerrado convencional se convierte en el cuello de botella: el cuerpo del cable tiene que colocarse en algún sitio, y arrastrarlo por la cámara puede provocar que la cubierta se queme y que el manguito se deforme.
El problema de una cámara cerrada con un arnés largo
Un horno cerrado funciona mejor con piezas cortas y conjuntos pequeños: la cámara mantiene la temperatura de manera uniforme, las paredes aisladas conservan el calor y una cinta de malla transporta la pieza durante un tiempo controlado. Introduzca un arnés de 2.5 m y la geometría juega en su contra. Solo una sección corta puede estar dentro de la zona de calentamiento en cada momento, el resto del cable debe estar apoyado o se arrastra, y cada metro adicional aumenta la posibilidad de que la cubierta se marque o de que el manguito se desplace antes de contraerse.
De ello se derivan dos modos de fallo. El primero es una contracción desigual, porque el terminal solo estaba parcialmente dentro de la zona. El segundo es el daño estético del cuerpo del cable, que no tiene nada que ver con la unión que se está horneando.
Qué cambia con la alimentación de tipo abierto
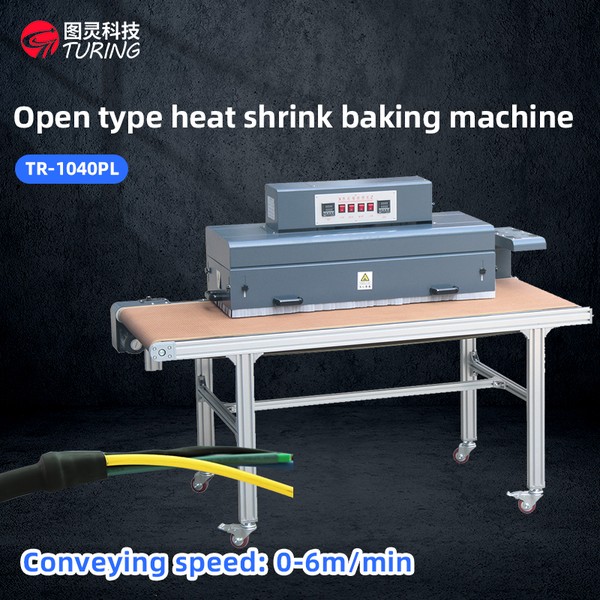
Un horno de tipo abierto está diseñado para que la pieza de trabajo pueda extenderse fuera del cuerpo de la máquina. La zona de calentamiento está abierta en los extremos de entrada y salida, y el cuerpo del cable cuelga o se apoya fuera de la cámara sobre rieles ajustables, mientras solo la cabeza del terminal pasa por el túnel. La parte larga del arnés nunca entra en la región calentada, por lo que no puede quemarse, y la unión sigue recibiendo un horneado completo y controlado.
La misma estructura facilita la integración del horno en una línea: como la pieza de trabajo no está encerrada, la máquina puede colocarse al final de una estación de corte y pelado o de engaste, en lugar de requerir que la pieza se cargue en un gabinete.
TR-1040PL: el tipo abierto de instalación sobre suelo
El horno de termocontracción de tipo abierto TR-1040PL es la referencia de suelo de esta familia. La cámara mide 1.600 × 700 × 1.200 mm con una zona de calentamiento de 1.000 × 360 × 100 mm, y funciona con una cinta de malla de PTFE de alta temperatura a 0-6 m/min. La temperatura se mantiene mediante dos controladores en una disposición de calentamiento de doble cara entre 0-260 °C, y la capacidad de carga del transporte es de 20 kg.
Cuando se necesita una boca más ancha —para ensamblajes, accesorios o haces de múltiples núcleos más anchos—, la misma plataforma de tipo abierto está disponible en versiones más anchas de 900 mm y 1.200 mm de ancho.
Comparación de las dos familias
| Parámetro | TR-1040PL tipo abierto (de suelo) | TR-848PL cerrado (de suelo) | TR-1248PL cerrado (de suelo) |
|---|---|---|---|
| Acceso | Entrada y salida abiertas; los extremos de la pieza se extienden fuera del cuerpo | Gabinete totalmente cerrado | Gabinete totalmente cerrado |
| Tamaño de la máquina | 1.600×700×1.200 mm | 1.600×480×1.200 mm | 2.000×480×1.200 mm |
| Zona de calentamiento | 1.000×360×100 mm | 800×400×150 mm | 1.200×400×150 mm |
| Potencia nominal | 7,2 kW (4,0 kW opcional) | 6 kW (3,6 kW opcional) | 9 kW |
| Temperatura | 0-260 °C, dos controladores, doble cara | 0-260 °C, dos controladores, doble cara | 0-260 °C, dos controladores, doble cara |
| Transportador | Cinta de malla de PTFE de alta temperatura | Cinta de malla de PTFE de alta temperatura | Cinta de malla de PTFE de alta temperatura |
| Velocidad y carga | 0-6 m/min; 20 kg | 0-6 m/min; 20 kg | 0-6 m/min; 20 kg |
| Peso neto | 85 kg | 65 kg | 75 kg |
Ambas familias están disponibles en una configuración de 110 V o 380 V para los mercados de exportación, y el plazo de entrega estándar de fábrica para estos modelos es de 5-7 días hábiles.
En qué es genuinamente mejor el diseño cerrado
El gabinete cerrado no es simplemente la opción más económica; para la aplicación adecuada, es la mejor. Su cámara de calentamiento de doble capa está revestida con algodón aislante para altas temperaturas de 1,200 °C, por lo que la superficie exterior se mantiene fría al tacto y la cámara conserva una temperatura uniforme con un menor consumo de energía. Para terminales cortos, trabajos con bandejas por lotes y ensamblajes pequeños, esa combinación de estabilidad térmica y baja temperatura superficial es exactamente lo que un taller necesita — y elimina un riesgo de quemaduras contra el que los hornos abiertos requieren medidas de protección.
Otras familias que conviene conocer antes de especificar
- Tipo abierto de sobremesa: el mismo principio de alimentación abierta en un tamaño de sobremesa, para piezas más pequeñas y espacios limitados.
- Tipo suspendido: el túnel de calentamiento se coloca por encima de la pieza, lo que resulta útil cuando es mejor sostenerla desde arriba.
- Tipo de orugas: las bandas de silicona sincronizadas de alta temperatura, superior e inferior, sujetan la pieza por ambos lados — la solución cuando una pieza plana no avanza de forma fiable sobre una banda de malla.
- Todo eléctrico, sin suministro de aire: una unidad de aire caliente de sobremesa para talleres sin compresor. No necesita una línea de aire externa, alcanza de 0-450 °C con control digital y cuesta una fracción de lo que cuesta un horno de túnel — pero es una unidad alimentada por un operador, no una línea de producción.
Cómo especificar un horno en cinco preguntas
- ¿Cuáles son las dimensiones de la pieza de trabajo y qué parte de ella puede entrar en la zona de calentamiento?
- ¿Qué longitud y anchura de zona de calentamiento necesita realmente la unión?
- ¿Cuál es la temperatura objetivo y el manguito requiere calentamiento por ambos lados?
- ¿Qué sistema de voltaje está disponible en el sitio — 220 V monofásico, 380 V trifásico o 110 V?
- ¿Qué capacidad de producción se requiere, de modo que la velocidad de la banda y la longitud de la zona puedan adaptarse al ciclo?
Envíenos el plano de la unión y las especificaciones del manguito, y confirmaremos si un horno de tipo abierto o un horno cerrado es el punto de partida adecuado.