Cuando una peladora de sobremesa se convierte en el cuello de botella, la reacción habitual es comprar una segunda máquina y contratar a un segundo operador. En grandes volúmenes de cable de calibre pequeño, esa suele ser la opción más costosa. Un cabezal para dos cables alimenta, corta y pela dos cables en un solo ciclo, lo que duplica la producción de una máquina y un operador sin añadir espacio en el suelo, y sin añadir un segundo operador que capacitar y supervisar.
Qué cambia realmente dentro de la máquina
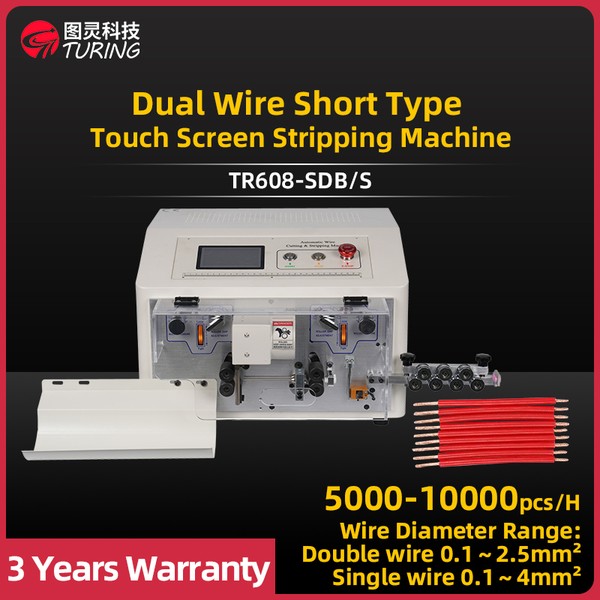
Un cabezal para dos cables incorpora dos conductos y un juego de cuchillas dividido, de modo que ambos cables se desplazan, cortan y pelan en el mismo ciclo. El rango de cables se reduce en consecuencia: el cabezal que pela un solo conductor de 4 mm² pela dos conductores de 2.5 mm², porque dos cables tienen que compartir la abertura de la cuchilla y el agarre del accionamiento. Nada cambia en el espacio ocupado por la máquina: el mismo bastidor, el mismo espacio de trabajo y el mismo controlador.
La elección del panel de control es independiente del rendimiento. Las versiones con pantalla táctil y con panel de botones del mismo modelo incorporan el mismo cabezal mecánico, por lo que la decisión entre ellas se refiere a cómo el operador configura y recupera los programas, no a la capacidad.
Los modelos para dos cables de esta gama
| Modelo | Cables por ciclo | Rango de cables | Producción | Longitud de pelado | Notas |
|---|---|---|---|---|---|
| TR608-SD/S, TR608-SD/N | Uno | 0.1-4 mm² (tubo Ф6) | 4,000-5,000 pcs/h | Longitud de corte 1-9,999 mm | Accionamiento paso a paso de cuatro ruedas, 0.1 mm por paso; cuchilla de carburo de tungsteno |
| TR608-SDB/S, TR608-SDB/N | Dos, simultáneos | Cable doble 0.1-2.5 mm²; cable individual 4 mm² | 5,000-10,000 pcs/h | Cabezal 0-20 mm, cola 0-15 mm | La referencia de doble capacidad de la familia |
| TR608-SDB2/S | Dos, con salto de tubo | Hasta 2.5 mm² | Ajustado por ciclo | Cabezal hasta 30-40 mm | Estructura automática de salto de tubo para longitudes de pelado largas |
| TR608-JE/S | Uno, clase 6 mm² | 0.1-6 mm² (tubo Ф8) | 3,000-5,000 uds/h | Cabezal hasta 30-40 mm | Tubo Ф8, cuchilla de acero de alta velocidad, motor de 300 W |
| TR608-JE2/S | Uno, clase 10 mm² | 0.1-10 mm² (cable rígido BV hasta 6 mm²) | Ajustado por ciclo | Cabezal hasta 40 mm | Tubo Ф10, salto de tubo accionado por motor, 450 W |
El límite real en un cabezal de doble cable es el cable, no la máquina
Dos cables que pasan por un mismo cabezal deben ser del mismo calibre y del mismo tipo, o la profundidad de la cuchilla adecuada para uno marcará o cortará insuficientemente el otro. En la práctica, esto es adecuado para talleres que ejecutan lotes largos de una sola especificación —un arnés de iluminación, un cable de sensor, un cable de electrodoméstico estándar— en lugar de talleres que cambian de cable en cada pedido. Antes de realizar el pedido, compruebe si su plan de producción puede agrupar el trabajo por tamaño de cable. Si no puede, el cabezal doble permanecerá inactivo mientras los cables individuales pasan uno a la vez, y la ganancia de capacidad nunca aparecerá.
Cuando el problema es la longitud de pelado, no el rendimiento
Pelar una punta de 30-40 mm de un cable corto es una dificultad distinta a la de pelar rápidamente. Un cabezal estándar retrae el tubo guía a medida que sale el cable, y en un pelado largo la cubierta de desecho no tiene adónde ir: se engancha en la boca del tubo y se atasca, o arrastra los hilos finos consigo. Los modelos designados con salto de tubo solucionan esto con una estructura automática que libera la cubierta durante la retracción, razón por la cual se cotizan con longitudes de pelado de hasta 30-40 mm en lugar de los 15-20 mm de un cabezal estándar.
Si su proceso requiere puntas largas en cable ligero, esa es la especificación que debe plantear primero al proveedor. Es más a menudo la razón por la que una máquina decepciona que el rendimiento.
Cuatro cables: el siguiente nivel
Por encima del cabezal de dos hilos, un cabezal de cuatro hilos alimenta y pela cuatro conductores de forma síncrona, con un enderezador de avance y retroceso para mantenerlos alineados. La contrapartida es la misma, llevada más lejos: el calibre por hilo vuelve a reducirse (cuatro conductores de 2.5 mm² frente a uno solo de 10 mm²), y la máquina necesita 500 W para accionar cuatro hilos a la vez. En comparación con utilizar dos máquinas de dos hilos, una máquina de cuatro hilos ahorra una estructura y un operador; en comparación con utilizar un plan de producción mixto, limita aún más la selección de hilos.
Cómo elegir entre uno, dos y cuatro
- Producciones mixtas, lotes pequeños, cambios frecuentes de hilo: un hilo. La flexibilidad vale más que la capacidad.
- Series largas de un calibre ligero, un operador: dos hilos. El mejor aumento de capacidad por dólar en este rango.
- Volumen muy alto de un solo calibre ligero, línea dedicada: cuatro hilos, siempre que la especificación del hilo pueda fijarse.
- Calibres medios y pesados (6-10 mm²): máquinas de un solo hilo clasificadas para ese calibre, con salto de tubo si se necesitan colas largas.
Qué deben enviarnos
- La especificación y el rango de calibres del hilo, y si los dos hilos serán siempre idénticos.
- La longitud de pelado requerida en el extremo delantero y trasero.
- El rango y la tolerancia de la longitud de corte.
- Las piezas por turno, para que la cifra de rendimiento pueda comprobarse con respecto a un tiempo de ciclo real.
- El patrón de sus lotes diarios: cuántos cambios de hilo por turno.
Envíen una muestra de hilo y el plano de pelado, y confirmaremos si un cabezal de dos hilos se amortiza con su volumen o si una máquina de un solo hilo con mayor flexibilidad es la recomendación más honesta.