Venta directa de fábrica en Dongguan · Certificado CE · Desde 2008Certificación CE · Est. 2008 · 18 años de fabricación100% probado en funcionamiento antes del envío
Guías de compra y funcionamiento de máquinas
Cada guía está organizada por tipo de máquina: elija la máquina que está comprando o utilizando y encuentre las guías escritas para ella. Lógica de selección, especificaciones que comparar y conocimientos prácticos de planta.
Crimpado semiautomático, completamente automático y servoasistido: cómo adaptar la producción, la calidad y la inversión al volumen de sus arneses.
Mantenimiento
Mantenimiento de la máquina de crimpado: comprobaciones diarias a mensuales
La calidad del engarce se desvía antes de fallar. Una rutina sencilla diaria-semanal-mensual para prensas de banco y máquinas automáticas mantiene estable la altura de engarce.
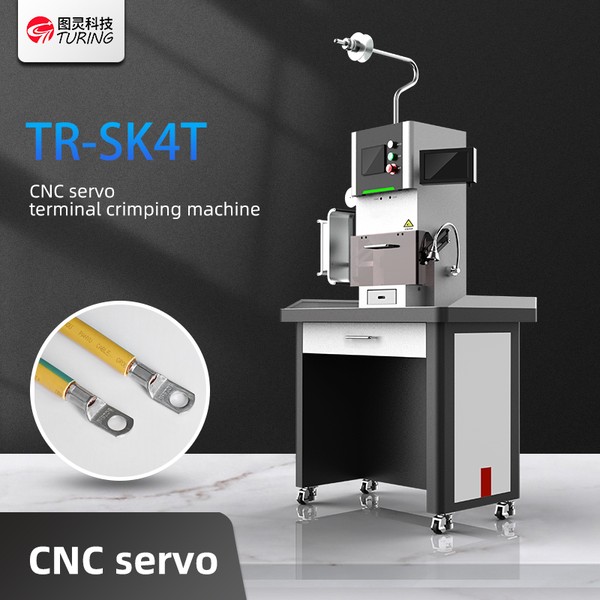
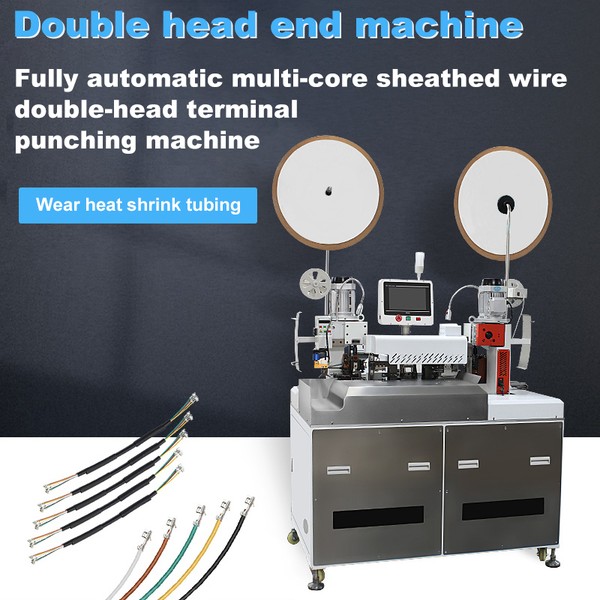
Máquinas de engarce de terminales por familia: haga coincidir la prensa
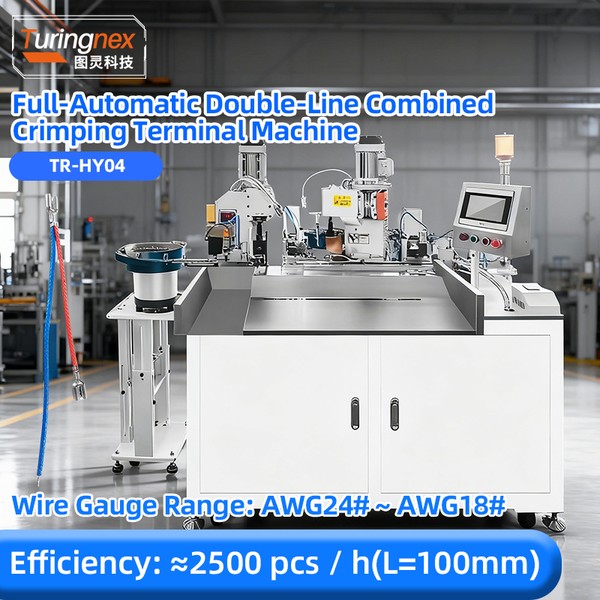
Las prensas de banco semiautomáticas, las prensas tres en uno totalmente automáticas y las prensas servo realizan trabajos diferentes. Adapte el rango de terminales, el volumen y las necesidades de control de calidad de su empresa a la familia adecuada.
Máquinas de engaste semiautomáticas frente a máquinas de engaste completamente automáticas
¿Engarzado semiautomático o totalmente automático? Compare la producción, la mano de obra, la inversión y el período de recuperación con un marco de decisión diseñado para talleres de fabricación de arneses.
Guía de máquinas de terminales de prensado en frío: sueltas frente a encintadas
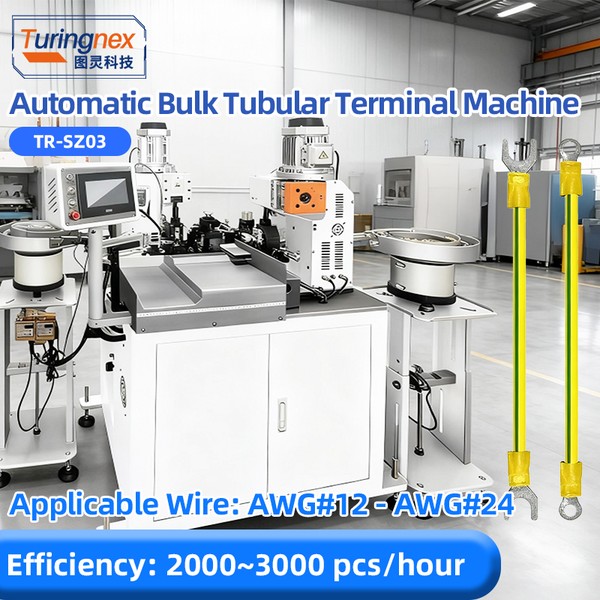
Los terminales tubulares sueltos y los terminales preaislados encintados requieren máquinas diferentes. Elija según la forma del terminal, el rango de cables, la producción y el nivel de automatización.
Siete cuellos de botella que ralentizan su línea de engaste de terminales
La alimentación, los cambios de formato, las matrices, la calidad de los terminales, los rechazos y la mano de obra limitan cada uno su producción de engaste. Diagnostique los siete cuellos de botella y las soluciones de la máquina para cada uno.
Costo por crimpado: dónde se pierde dinero en el procesamiento de terminales
El desperdicio de material, los rechazos, la vida útil de la matriz, el tiempo del operador y los cambios de formato repercuten en el coste por engaste. Vea las cinco fugas y las opciones de máquina que las eliminan.
Reducir el tiempo de cambio: troqueles de cambio rápido y disciplina de configuración
Cada cambio de matriz tiene un coste de producción. Las herramientas estandarizadas de cambio rápido, las alturas de engaste preajustadas y la secuenciación de lotes reducen la preparación de horas a minutos.
Calidad del engaste que supera una auditoría: altura, tracción y datos
Las normas UL 486A y las auditorías de clientes evalúan los crimps por la altura, la fuerza de extracción y la trazabilidad. Aprenda qué medir, con qué frecuencia y qué máquinas servo lo documentan.
ROI de la máquina de engaste: un marco de recuperación de la inversión en el que los propietarios pueden confiar
Modela el retorno real de una línea de crimpado: ahorro de mano de obra, reducción de desperdicios, aumento de producción y mejora en los cambios de formato. Un marco que puedes aplicar a tus propios números.
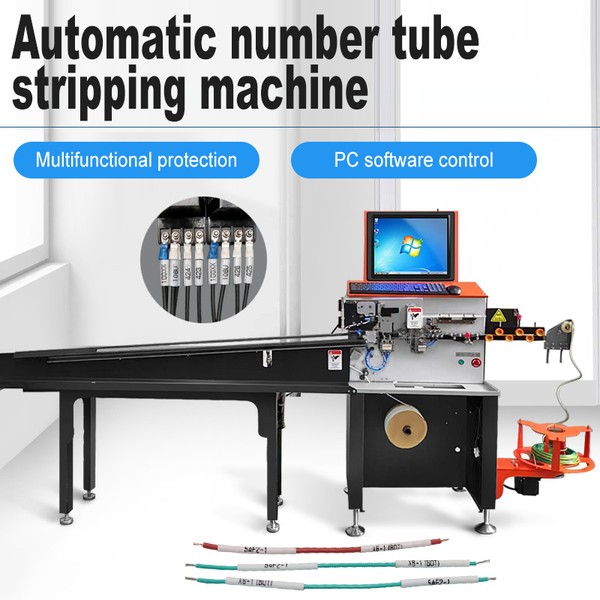
Trazabilidad en el procesamiento de cables: marcado que supera una auditoría
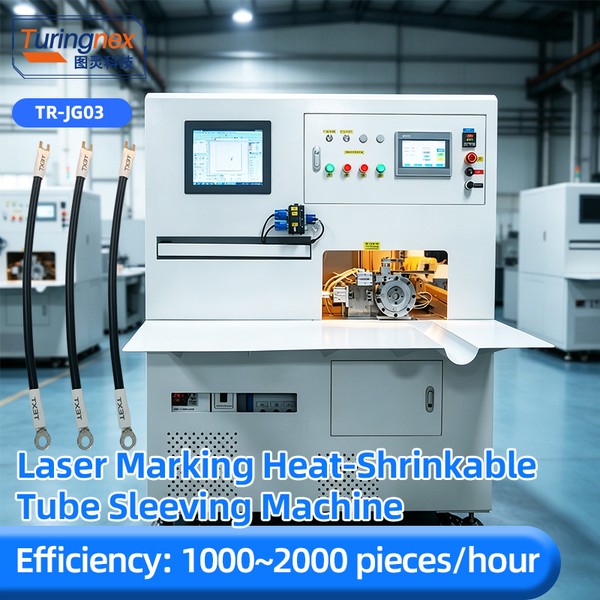
Los clientes de los sectores automotriz y de electrodomésticos esperan que cada cable tenga su identificación. Los tubos numerados, los tubos marcadores y la impresión en línea hacen que la trazabilidad sea automática.
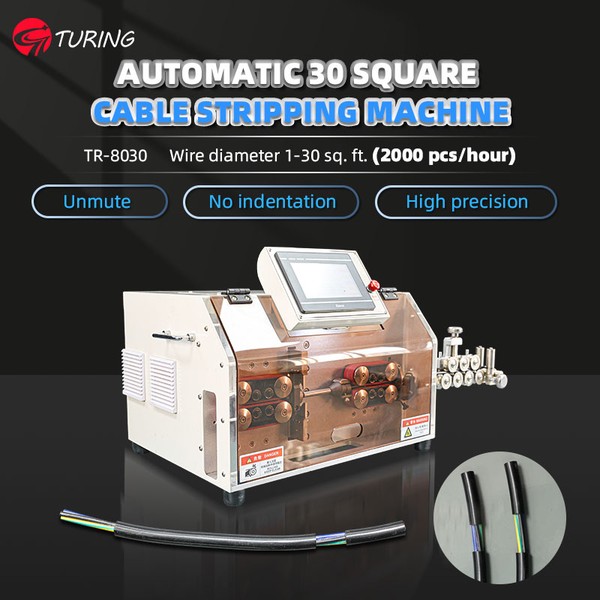
¿Controlado por computadora o neumático? Control de la cuchilla, rangos de cables y economía de lotes para un pelado limpio y sin muescas.
Guía de compra
Máquinas pelacables por familia: desde banco hasta automáticas
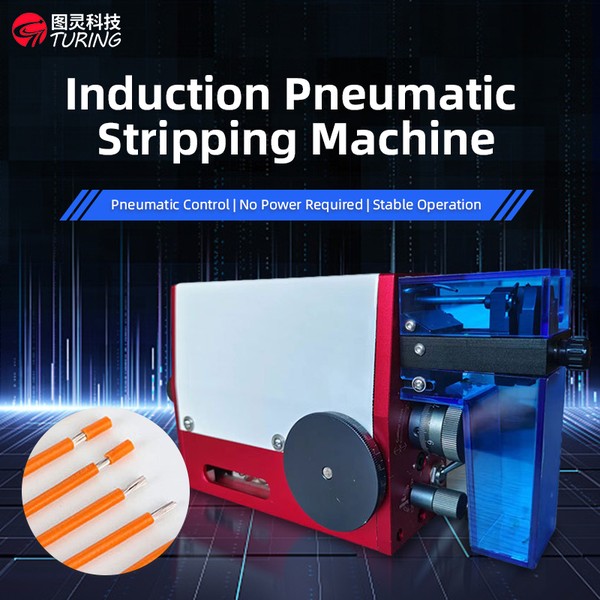
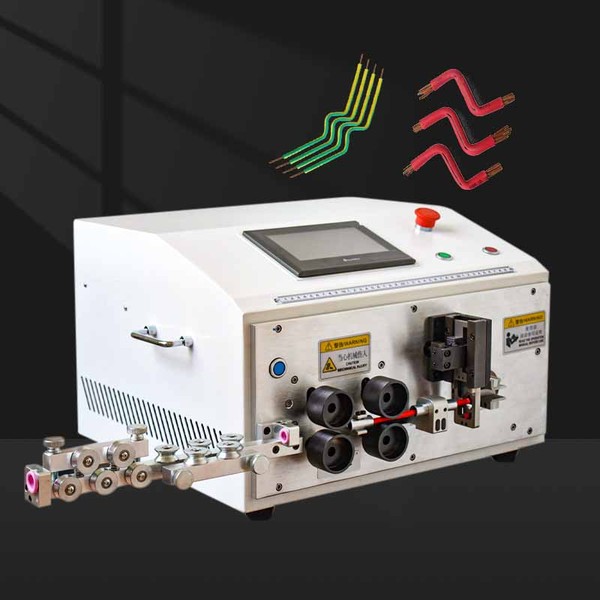
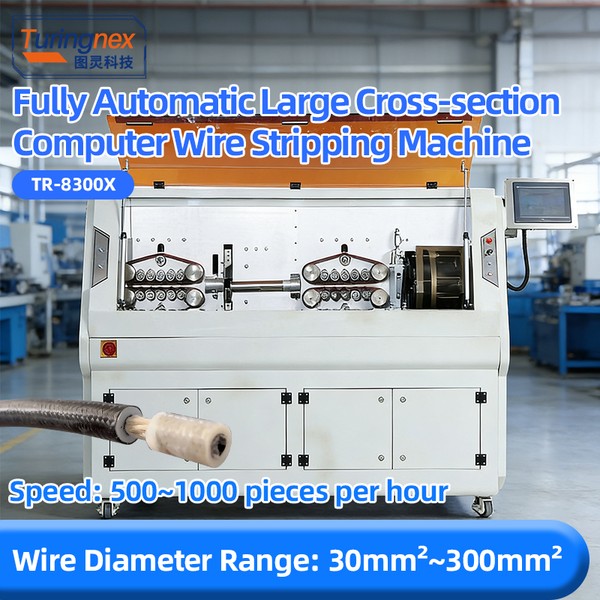
Peladoras neumáticas de sobremesa, peladoras informáticas de uno y dos extremos, y máquinas para pelar y enrollar cables de gran calibre: elija la familia que se adapte a su rango de cables, lote y acabado.
Pelado limpio de cables en la práctica: cuchillas y profundidad
Los filamentos mellados y los extremos parcialmente pelados se deben a errores de cuchilla y profundidad, no a un alambre defectuoso. Ajustes prácticos para peladoras de sobremesa y controladas por ordenador.
Pelacables eléctricos vs. neumáticos: ¿cuál comprar?
¿Pelado neumático semiautomático o controlado por computadora? Compare el control de la cuchilla, los rangos de cables, la economía de los lotes y las opciones de marcado para elegir correctamente.
Pelado de doble alambre: duplicar el rendimiento sin duplicar el espacio ocupado
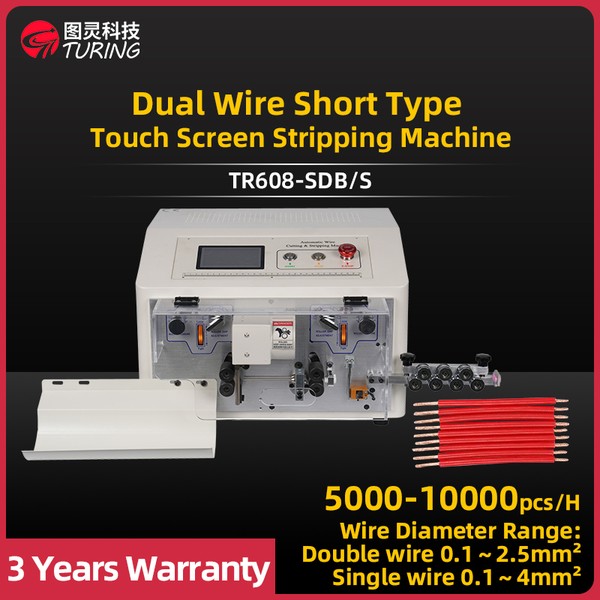
En alambre electrónico de 0.1-2.5 mm² de gran volumen, el aumento de capacidad más económico no es una segunda máquina, sino una máquina que alimenta dos alambres a la vez. Esto es lo que cambia un cabezal de doble alambre, cuánto le cuesta en el rango de alambres y cuándo un cabezal de cuatro alambres es el paso más adecuado.
Corte con anillo giratorio vs. hoja en V: pelado de cables multicapa y apantallados
Una cuchilla en V cierra sobre el cable desde dos lados, por lo que el corte que realiza tiene forma de cuña. En un cable de PVC de una sola capa, esto es invisible. En un cable apantallado para vehículos de nueva energía, con una envoltura de lámina, una trenza y una cubierta interior, la misma cuña se manifiesta como un extremo ahusado y un apantallamiento marcado. Una cuchilla anular corta alrededor de la circunferencia en lugar de hacerlo hacia el lateral del cable, por lo que es el cabezal estándar para trabajos con múltiples capas.
Pelado en el tramo intermedio: cómo especificar ventanas a lo largo de un cable
El pelado en puntos intermedios abre la cubierta en puntos a lo largo del cable, en lugar de hacerlo únicamente en los dos extremos. En un arnés encintado o sujeto con clips a intervalos, eso es lo que permite aplicar la cinta sobre el conductor desnudo en lugar de sobre el aislamiento. La cuestión de la especificación no es si la máquina puede hacerlo, sino cuántas ventanas, con qué separación y con qué tolerancia.
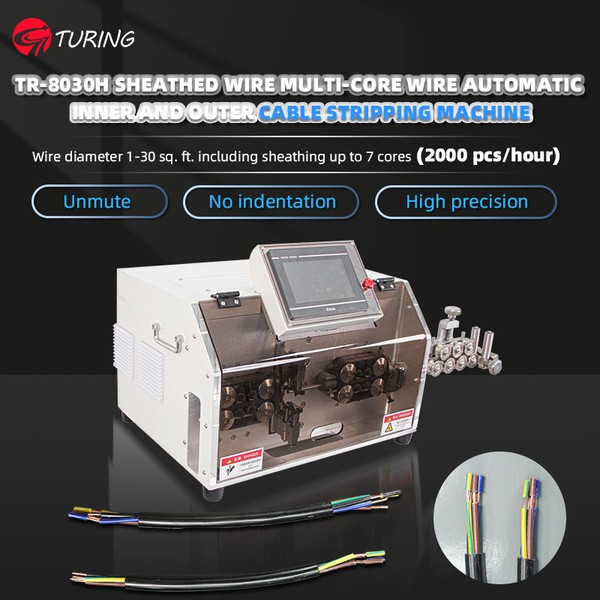
Chaqueta interior y exterior en una sola pasada: Pelado de cable blindado
Un cable enfundado tiene que abrirse dos veces: una a través de la cubierta exterior y otra a través de la interior. Hacerlo en dos pasadas separadas en dos máquinas duplica la manipulación y añade una segunda posibilidad de marcar el conductor. Una máquina para interior y exterior hace ambas operaciones en una sola pasada, pero solo si la cubierta puede marcarse en lugar de cortarse.
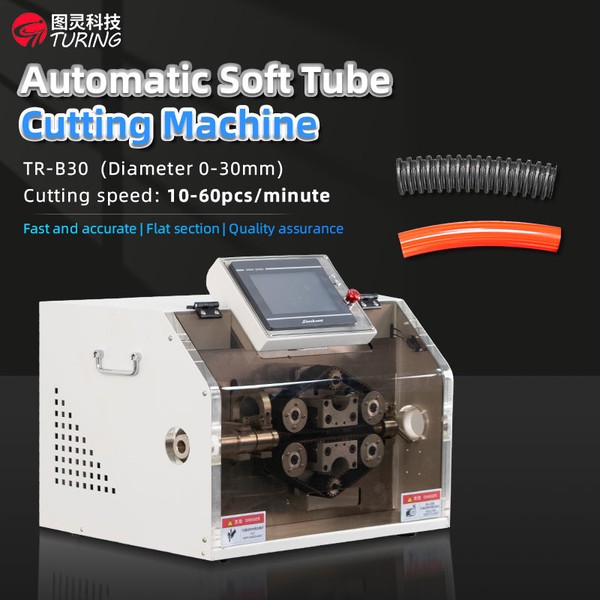
Corte con cuchilla rotativa vs. corte con cilindro para tubos: elección según la dureza del tubo
Las máquinas cortadoras de tubos cortan de una de dos maneras. Un cabezal rotatorio hace girar una cuchilla alrededor del tubo, lo que produce un extremo plano, pero realiza un corte menos profundo. Un cilindro neumático impulsa una cuchilla directamente a través del tubo, lo que proporciona fuerza, pero deforma los tubos blandos. La que desea depende casi por completo de la dureza del tubo.
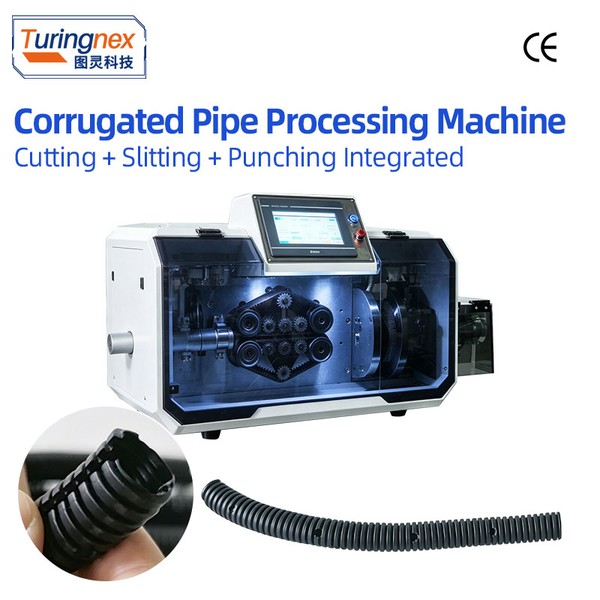
Corte del tubo corrugado en la cresta o en el valle
En el tubo liso, cortar a la longitud indicada es un problema de medición. En el tubo corrugado, es un problema de patrón: los mismos 300 mm pueden terminar en una cresta, en un valle o a mitad de una pared. Si el extremo tiene que quedar en una característica, la máquina tiene que ver el tubo en lugar de limitarse a alimentarlo.
Engarzado controlado por fuerza para arneses de nueva energía y alta tensión, con los datos del proceso que esperan los clientes de vehículos eléctricos.
Guía de compra
Máquinas de crimpado servo para arneses de EV y HV
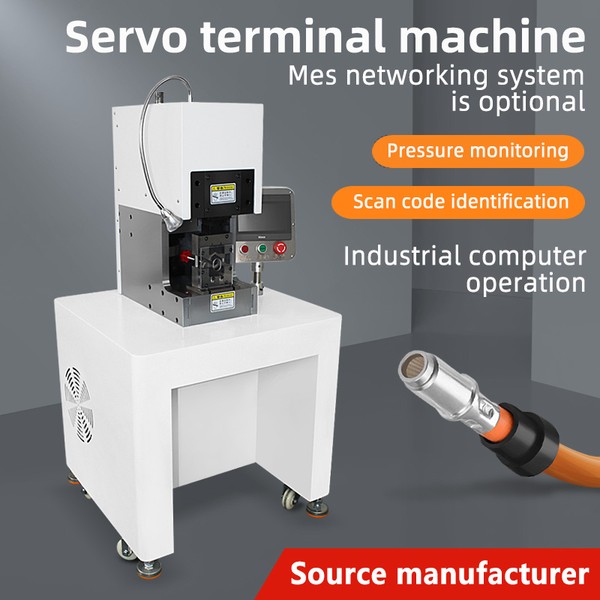
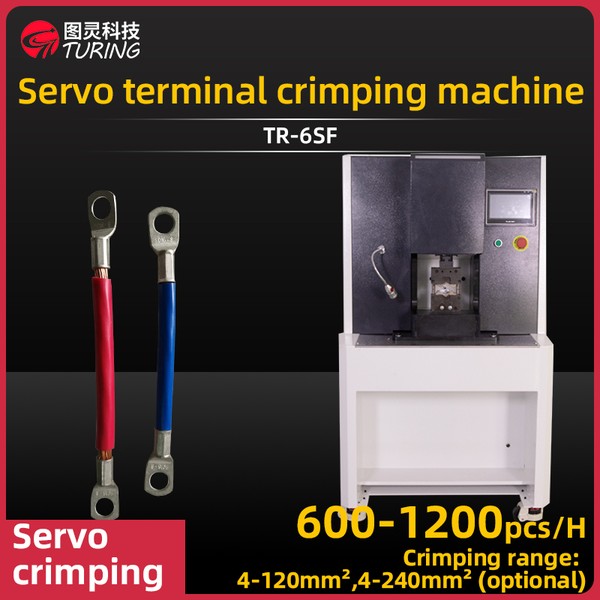
Los arneses para vehículos eléctricos y de alto voltaje exigen un engarzado controlado por fuerza y auditable. Descubra lo que las máquinas servo deben ofrecer y qué debe verificar antes de la compra.
Engarzado servoeléctrico vs. neumático: control de la fuerza y ROI
Las prensas neumáticas son baratas de comprar; las prensas servo son baratas de operar y a prueba de errores. Compare la física del accionamiento, los datos de fuerza, el control de calidad y el periodo de recuperación de la inversión para la calidad del engaste.
Insertar terminales en conectores, tubos y carcasas sin dañar los sellos, y cuándo automatizarlo.
Guía de compra
Máquinas de inserción de enchufes y carcasas impermeables
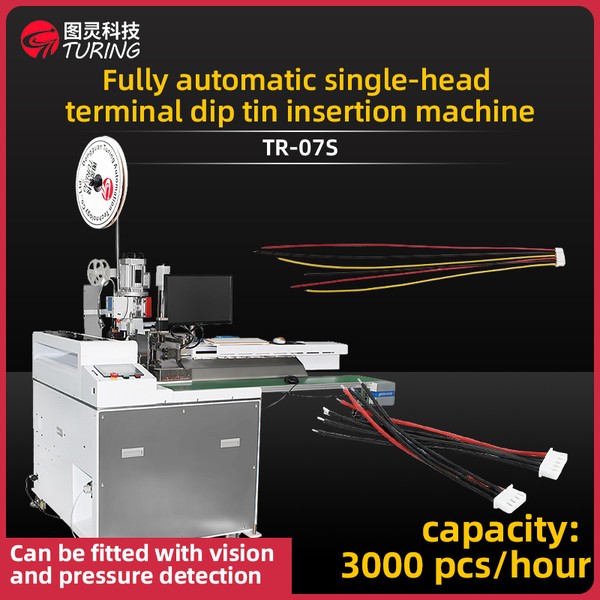
Los conectores sellados añaden cuellos de botella manuales. Compare las máquinas de inserción de función única frente a las líneas integradas de engaste e inserción para enchufes, tubos y carcasas.
Inserción de sello y carcasa: orden del proceso y guía del troquel
Los sellos impermeables y las carcasas de plástico fallan en el paso de inserción, no en el engaste. Aprenda el orden correcto del proceso, las reglas de las matrices y los defectos que debe inspeccionar.
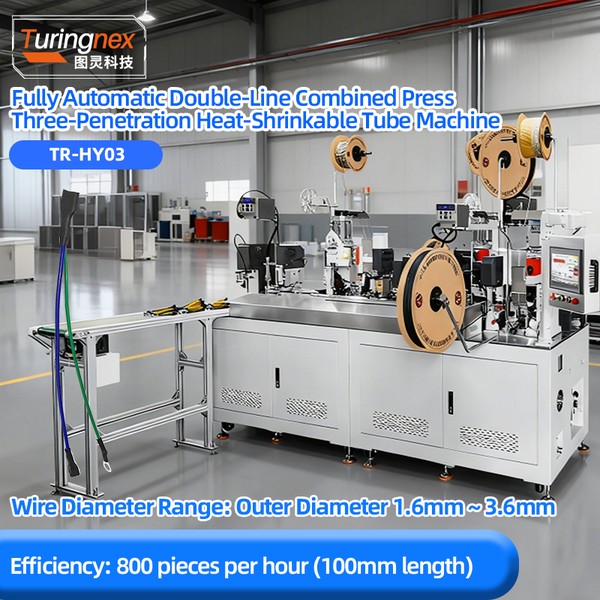
¿Líneas de inserción y horneado o líneas combinadas? Automatización del dimensionamiento del termorretráctil para la posición del tubo y la calidad de contracción.
Guía de compra
Máquina para tubos termorretráctiles: insertar y hornear frente a combinada
Insertar y hornear tubos termorretráctiles es un cuello de botella oculto. Compare las máquinas de inserción y horneado con las líneas combinadas y dimensione la configuración adecuada.
Horno de cocción termorretráctil: Guía de temperatura y producción
La calidad del encogimiento se determina por el perfil de temperatura y el tiempo de permanencia, no solo por el tamaño del tubo. Elija la etapa de horneado según el método de calentamiento, el control y el rendimiento.
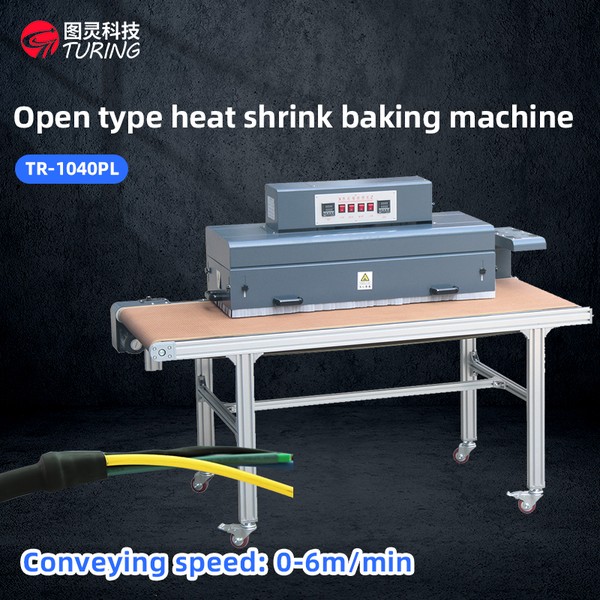
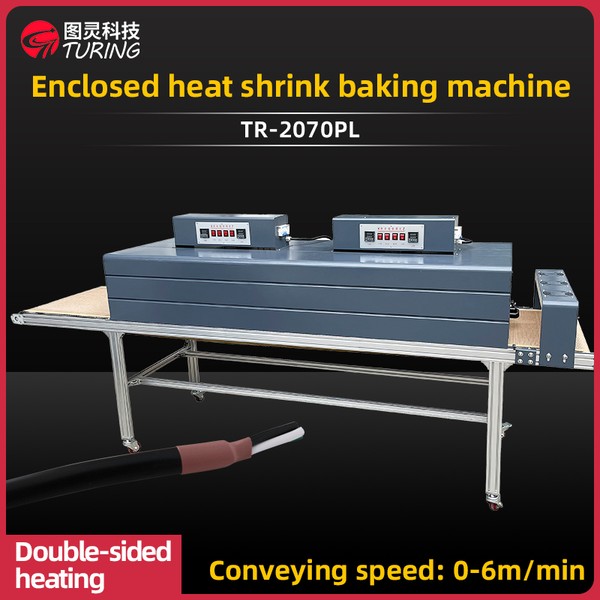
Hornos de termorretracción abiertos frente a cerrados: horneado de arneses largos
Un arnés de 2-3 m no puede pasar por un horno cerrado: el cuerpo del cable se enreda, se arrastra sobre la cinta y se quema mientras el operador intenta mantener el terminal en la zona de calentamiento. Los hornos de tipo abierto introducen la pieza de trabajo de modo que los extremos sobresalgan del cuerpo. Este es el momento en que cada diseño es el adecuado.
Barras colectoras pesadas termorretráctiles: capacidad de carga, zonas y potencia trifásica
Un horno más largo no es un horno más resistente. En los equipos de termorretracción, la capacidad de carga depende del tipo de transportador, no del tamaño de la cámara: un horno de 3 m con una capacidad nominal de 20 kg se encuentra junto a un modelo de 2 m con una capacidad nominal de 100 kg. Así es como la carga, el número de zonas de temperatura y el suministro eléctrico determinan la máquina adecuada para piezas pesadas.
Envoltura completa, punto único, cinta de cobre o agrupamiento: elija la familia de procesos que realmente necesita su cable.
Guía de compra
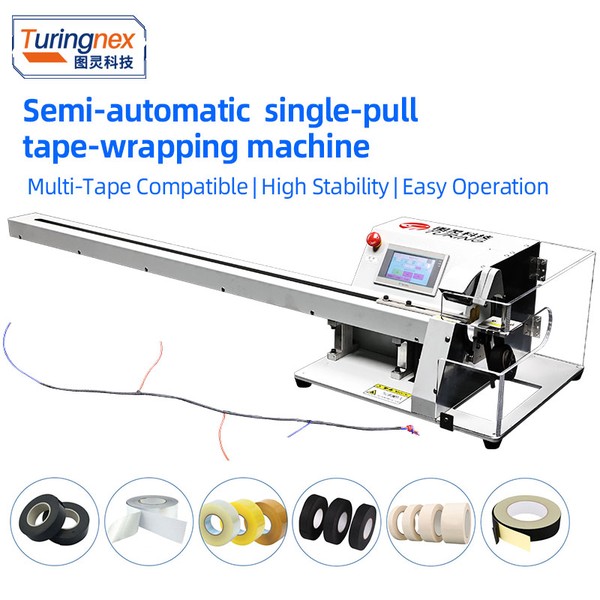
Máquinas de envoltura con cinta frente a máquinas de agrupamiento: ¿qué proceso?
Las máquinas de envoltura completa, de un solo punto y de agrupado parecen similares, pero realizan trabajos diferentes. Haga coincidir el tipo de cinta, la disposición y el volumen con la familia de máquinas adecuada.
Encintado en espiral vs. envoltura completa: guía de colocación y tensión
¿Espiral de media vuelta, envoltura completa o de un solo punto? La colocación de la cinta, la tensión y la superposición determinan la protección, la flexibilidad y el costo. Adapte la envoltura a la función del cable.
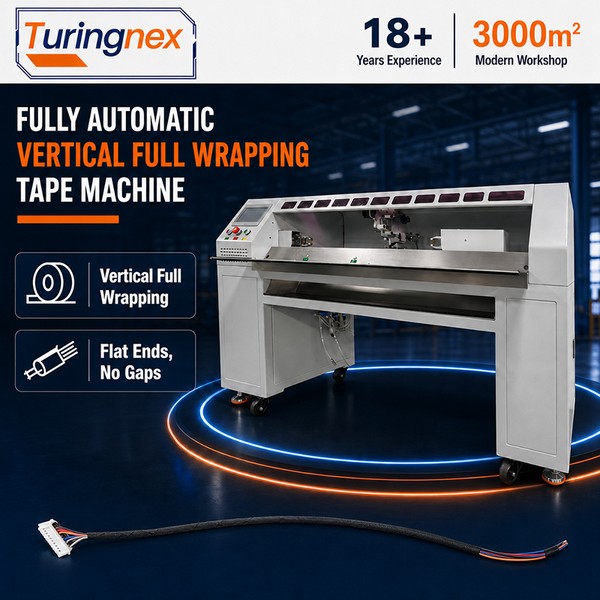
Encintado plano vertical vs. envoltura en espiral: por qué los extremos inclinados fallan la inspección óptica
Una envoltura en espiral avanza diagonalmente, por lo que la última vuelta termina en una pendiente y deja un espacio triangular donde se unen la primera y la última vuelta. El encintado plano vertical introduce la cinta perpendicularmente al eje del cable en su lugar. Esto es lo que cambia en un arnés inspeccionado y qué modelos hacen cada cosa.
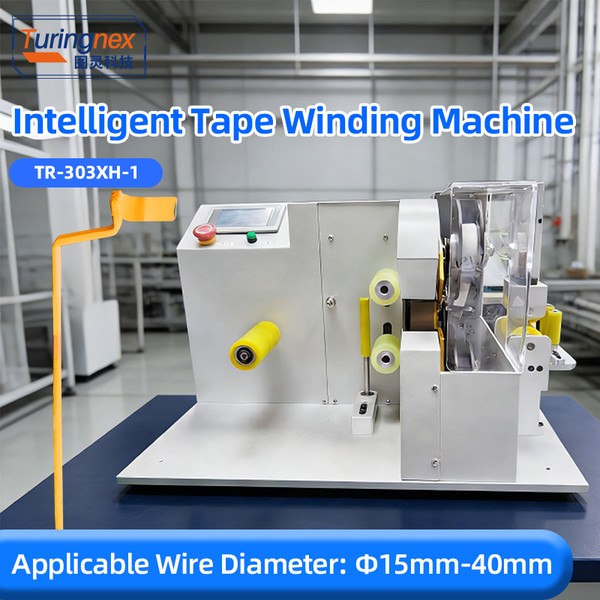
Papel de soporte desprendible en cinta de mica y acetato: pelado y rebobinado a alta velocidad
Las cintas de tela de mica, cerámica y acetato llevan un revestimiento de papel antiadherente. En un cabezal de cinta estándar, ese revestimiento se rompe, atasca la alimentación o termina enrollado en la pieza de trabajo. Un despegador y rebobinador síncrono lo soluciona; esto es lo que debe especificarse.
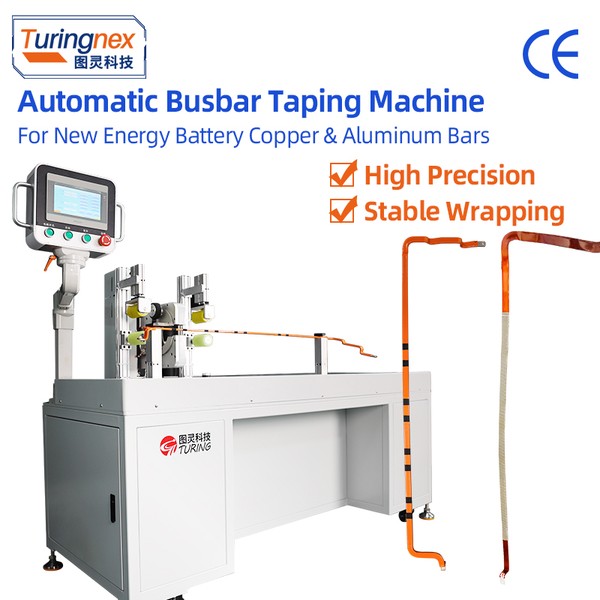
Encintado de barras colectoras para vehículos eléctricos de 1,8 m: bobinado puntual bidireccional de carrera larga
Una barra colectora de cobre de 1.5-1.8 m no puede envolverse en una máquina de banco: la pieza de trabajo es más larga que la carrera de trabajo. El bobinado puntual bidireccional de carrera larga lo resuelve, con una precisión de posicionamiento de ±1 mm en toda la longitud.
Pelado, corte y bobinado de conductores grandes: rangos de trabajo, seguridad de las cuchillas y manipulación de bobinas que importan.
Guía de compra
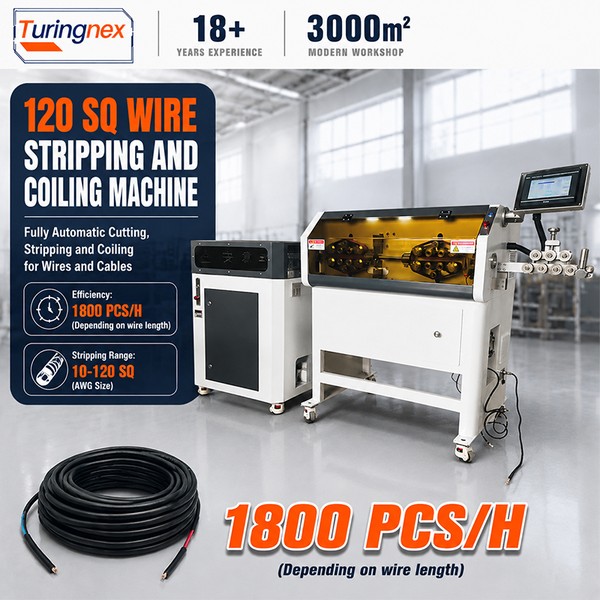
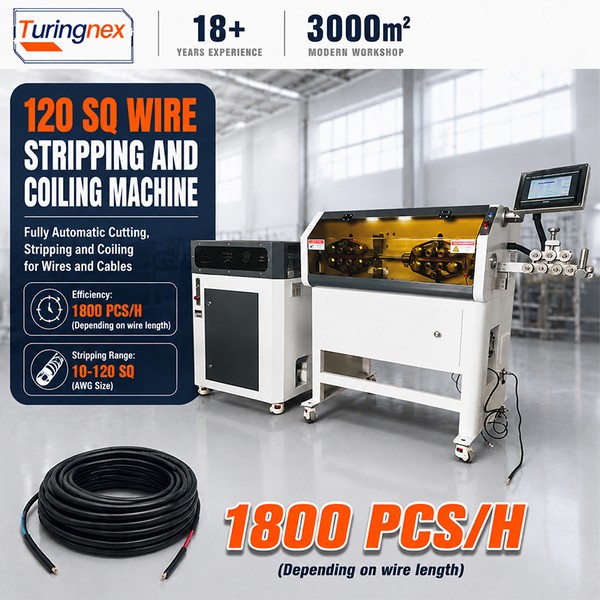
Máquinas para pelar y enrollar cables de gran diámetro (10-120 mm²)
Los cables gruesos rompen las peladoras pequeñas. Conozca el rango de trabajo y los requisitos de cuchilla y enrollado para conductores de 10–120 mm², y cómo verificarlos.
Crimpado de terminales grandes (25-120 mm²): prensa y matrices
Los terminales grandes necesitan tonelaje, no solo fuerza. Adapte la capacidad nominal de la prensa, el juego de matrices y el método de inspección al tamaño del conductor para uniones de 25-120 mm².
Procesos de inmersión en estaño y sellado con soldadura para uniones soldadas de cables a terminales: cuándo se adapta cada uno y cómo automatizarlos.
Guía de compra
Guía de la máquina de estañado: cuándo y cuál comprar
Los extremos estañados por inmersión dejan de oxidarse y mejoran la humectación de la soldadura, pero solo algunos talleres necesitan una máquina. Conozca el proceso, el dimensionamiento y las comprobaciones de seguridad.
Automatización de crimpado y sellado por soldadura: inmersión frente a preforma
Las uniones soldadas de cable a terminal son una especificación para muchos cables impermeables. Compare las líneas de estañado por inmersión con el engarzado de preformas de sellado por soldadura en cuanto a coste y calidad.
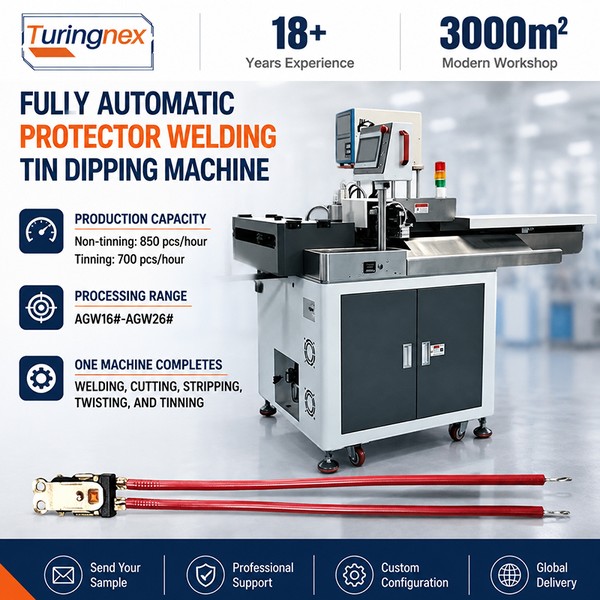
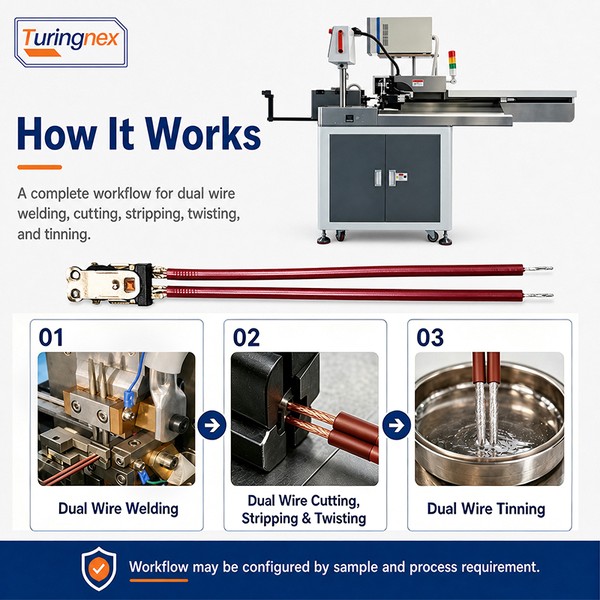
Automatización de soldadura, remachado y estañado para protectores térmicos y sensores NTC: tendencias, pasos del proceso y opciones de máquinas.
Análisis de tendencias
Tendencias de soldadura y tecnología de máquinas de protectores térmicos
Los protectores térmicos son cada vez más pequeños mientras las auditorías se vuelven más estrictas. Cuatro tendencias están transformando la automatización de la soldadura de protectores y NTC, y esto es lo que debe buscar.
Selección de máquina de soldadura protectora: NTC a termostato
Los sensores NTC, los protectores térmicos y los termostatos se sueldan de manera diferente. Adapte la máquina a su pieza, volumen y necesidades de proceso personalizado.
Protector: soldadura frente a crimpado frente a soldadura con estaño: elija la unión
Los cables del protector térmico pueden soldarse por arco, crimparse o soldarse con estaño; cada unión implica diferentes niveles de calor, resistencia y coste. Adapte la unión al diseño y al volumen del protector.
Procesamiento de cables enfundados y revestimientos
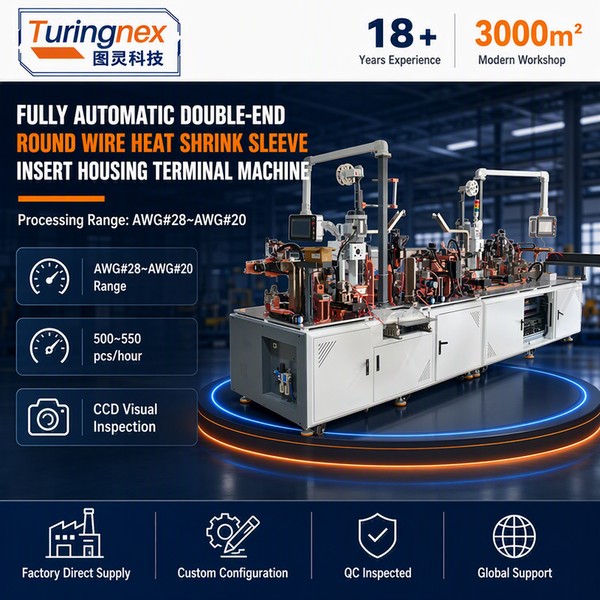
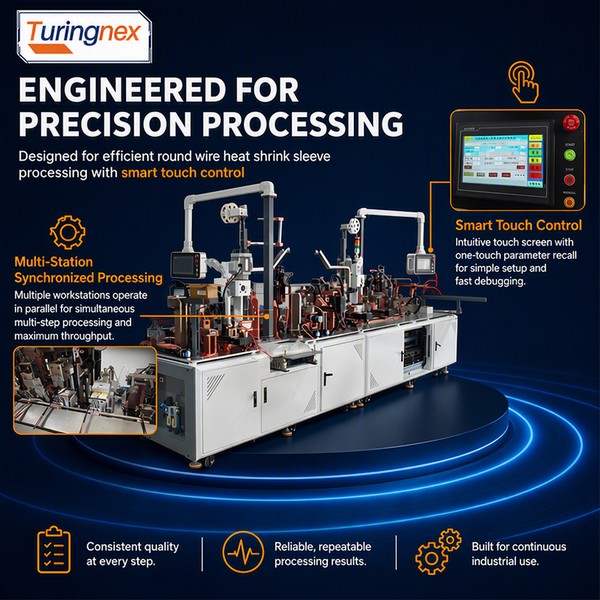
Cables con camisa redonda: pelado de la cubierta, inserción y horneado del tubo termorretráctil, e inserción de los núcleos clasificados por color en las carcasas: opciones de máquinas para cada estrategia de línea.
Guía de compra
Procesamiento de cables redondos con funda: pelado, termorretracción e inserción en la carcasa
Pelado de la cubierta, ensartado y horneado del tubo termorretráctil, seguido de la inserción de carcasas clasificadas por color: tres máquinas, tres estrategias de línea.
Automatización de cables enfundados: desde el engarzado individual hasta la celda completa
Actualizaciones del procesamiento de alambre para chaquetas redondas en cuatro pasos: de un solo alambre en banco a una celda integrada. Elija el paso que justifique su volumen.
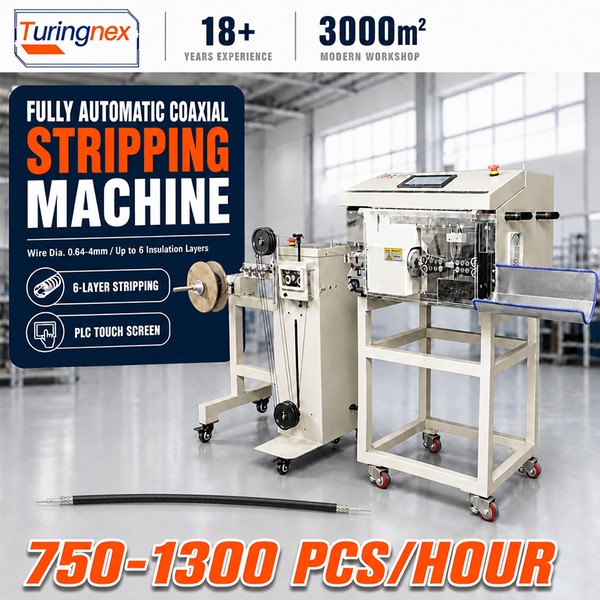
Pelado coaxial totalmente automático o semiautomático: adaptando la máquina al lote
Ambos tipos de máquinas pelan el cable coaxial según el mismo estándar. La diferencia es quién alimenta el cable: una máquina totalmente automática tira del cable desde una bobina y corta la longitud, mientras que una máquina semiautomática procesa una pieza preparada a la vez. Elegir entre ellas depende de la configuración del lote, no de la calidad del pelado.
Comprar a una fábrica con confianza — listas de verificación de solicitudes de cotización, pasos de aceptación y perspectivas de automatización de la industria.
Tendencias de la industria
Automatización del procesamiento de cables en 2026: qué máquinas añadir
La alimentación, la soldadura de modo dual, los datos de fuerza del servomotor y la integración de la inserción son las cuatro tendencias que están cambiando las líneas de arneses: qué esperar de las máquinas.
Lista de verificación para la compra de arneses de cables: de la solicitud de cotización a la aceptación
Una lista de verificación probada en campo para comprar máquinas de procesamiento de alambre a fábricas: hoja de especificaciones, prueba de muestras, pago, envío y aceptación.
Dimensiona correctamente la capacidad de tu arnés: una guía para propietarios de talleres
Planificación de la capacidad para el arnés de cables: demanda máxima frente a demanda promedio, número de máquinas, turnos y opciones de automatización que permiten cumplir las promesas de entrega sin capital ocioso.
Economía del mantenimiento: coste del tiempo de inactividad, repuestos y SLA de servicio
Las paradas no programadas cuestan más que el precio de la máquina. Presupueste el mantenimiento preventivo, tenga los repuestos adecuados y establezca las expectativas de servicio antes de comprar.
La presión laboral en los arneses de cables: automatice los pasos adecuados
Cada vez es más difícil encontrar y retener operarios. Qué pasos del procesamiento de alambre automatizar primero, qué reemplaza realmente una máquina y cómo conservar las habilidades humanas que necesita.