Dois acionamentos, duas curvas de custo diferentes
Caminhe por qualquer oficina de chicotes e você ouvirá a mesma pergunta: *"Por que pagar várias vezes mais por uma prensa servo-acionada quando uma prensa pneumática faz a mesma crimpagem?"* A resposta honesta: para muitos trabalhos simples e de baixo volume, uma máquina pneumática é a compra certa — mas a diferença não é "mesma crimpagem, preço mais alto". É um modelo diferente de controle de qualidade. Este guia explica o que cada acionamento realmente faz, onde cada um justifica seu custo e como calcular o retorno sobre o investimento em vez de adivinhar.
Como os dois acionamentos crimpam
Máquinas de crimpagem pneumáticas
Uma prensa pneumática armazena energia em ar comprimido e impulsiona o martelo para baixo em alta velocidade. A profundidade da crimpagem é definida mecanicamente ajustando a altura de fechamento da matriz (o "batente inferior"), e o operador — ou um sensor — verifica o resultado.
- Prós: baixo custo inicial, ciclo rápido, manutenção simples, familiar a qualquer oficina.
- Limites: a altura da crimpagem oscila conforme a pressão do ar varia, vedações se desgastam e matrizes se assentam; não há feedback inerente de que o terminal está realmente totalmente assentado antes que a prensa dispare.
Máquinas de crimpagem servo-acionadas
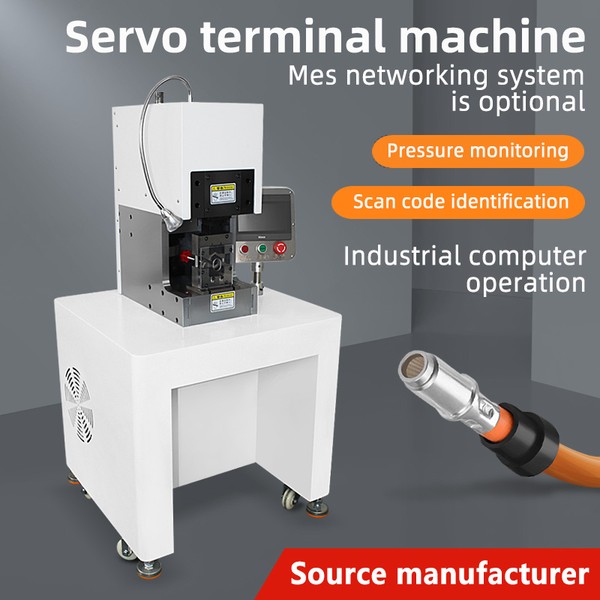
Uma prensa servo-acionada move o martelo com um motor e fuso de esferas sob controle de malha fechada. O controlador rastreia a posição *e* a força durante todo o curso, a cada ciclo.
- Prós: cada ciclo é monitorado por força; terminal errado, fio ausente ou uma matriz desgastada são detectados no próprio curso; os dados do processo podem ser registrados por crimpagem.
- Limites: preço de compra mais alto; requer operadores que entendam de curvas de força em vez de apenas medidores de altura de crimpagem.
Os verdadeiros fatores de decisão
| Fator | Prensa pneumática | Prensa servo |
|---|---|---|
| Custo inicial | Baixo | 3–6× maior |
| Consistência da cravação | Depende da pressão do ar e configuração | Malha fechada, ciclo a ciclo |
| Detecção de defeitos | Visual / teste de tração após o fato | Monitor de força no curso, a cada cravação |
| Rastreabilidade | Registros manuais | Registro de altura de cravação e força por ciclo |
| Ideal para | Baixo volume, terminais simples, orçamento limitado | VE/VA, peças de segurança, alto volume, linhas auditadas pelo cliente |
Quando a pneumática é a resposta correta
- Produção diária abaixo de aproximadamente 2.000–3.000 cravações por prensa e sem requisito do cliente para dados de força.
- Terminais com tolerâncias amplas onde a passagem em um medidor de altura de cravação é suficiente.
- Uma oficina de pequenos lotes mistos onde as matrizes mudam constantemente e o capital deve permanecer baixo.
Nada disso é um compromisso se o seu plano de CQ for construído em torno de verificações de altura de cravação e testes de tração. Centenas de nossos clientes operam máquinas de cravação de terminais semi-automáticas silenciosas exatamente desta maneira.
Quando a servo se paga
A matemática do retorno muda quando qualquer um destes aparece:
1. O custo do defeito é alto. Uma cravação ruim não monitorada que chega a um chicote de VE é um recall, não uma peça sucateada. 2. O cliente solicita dados. Fornecedores automotivos e de novas energias de nível 1 exigem cada vez mais documentação da força de cravação por terminal. 3. O volume justifica o capital. Uma prensa servo operando em dois turnos substitui tanto a *mão de obra de monitoramento* (operador medindo e registrando) quanto a própria cravação. 4. O controle de força resolve um problema real do processo. Decapar até o fio, ou cravar em um terminal vazio, aparece como um desvio na curva de força que a máquina rejeita — antes que a peça seja enviada.
Uma regra prática que damos aos compradores: se você puder nomear o dano financeiro de uma crimpagem ruim não detectada, compare esse número com a diferença de preço da prensa. Para chicotes de nova energia e alta tensão — onde os terminais variam de 6 a 120 mm² e cada junta é relevante para a segurança — a máquina servo com monitoramento de força é geralmente a escolha econômica, não a de luxo.
O que verificar antes de comprar uma máquina de crimpagem servo
- Faixa de força real. Combine a tonelagem da máquina com o seu maior terminal, não com o seu médio. Uma máquina de 20–40 t (nossa classe TR-SG20T-40T) cobre terminais tubulares grandes e de bateria; uma máquina de 8 t atende a terminais pequenos de barril aberto.
- Amostragem de força. Pergunte se o controlador registra apenas a força de pico ou a curva completa. Máquinas de curva completa detectam problemas de assentamento que o registro de força de pico não detecta.
- Compatibilidade de matrizes. Prensas servo ainda usam matrizes de crimpagem padrão. Confirme a família da matriz (tipo OESM ou específica da marca) antes de se comprometer.
- Exportação de dados. CSV, interface MES ou logs simples via USB — escolha o que seu sistema de CQ pode realmente consumir. Veja nosso guia sobre crimpagem servo para chicotes de VE e AT para a lista de verificação de especificações.
Perguntas frequentes
Uma prensa pneumática pode ser atualizada para monitoramento de força? Não para um verdadeiro controle de força no curso. Sensores de força externos adicionam alguma detecção, mas o acionamento pneumático ainda não consegue manter um perfil de força controlado da maneira que um servoacionamento consegue.
As prensas servo crimpam mais lentamente? O tempo de ciclo é comparável; a diferença não está na velocidade, mas no controle do curso. Com os alimentadores e as bobinas de terminais configurados, a produtividade depende de toda a estação de trabalho, não apenas do acionamento.
Vale a pena usar servo em uma pequena oficina? Muitas vezes, ainda não. Comece com uma máquina semiautomática ou pneumática de qualidade, desenvolva o hábito de controle de qualidade e passe para servo quando um contrato exigir dados ou quando o custo dos defeitos começar a pesar.
Em resumo
Compre o acionamento de que seu *sistema de qualidade* precisa, não apenas aquele que cabe no seu orçamento. As máquinas pneumáticas e semiautomáticas continuam sendo a escolha certa como primeira máquina para a maioria das pequenas oficinas; as máquinas servo justificam seu preço mais alto quando cada crimpagem gera dados e cada defeito é caro. Informe-nos sua faixa de terminais e o volume mensal — recomendaremos o acionamento e a tonelagem com uma resposta direta e uma estimativa de retorno do investimento.