Onde os conectores vedados realmente falham
Conectores à prova d'água geralmente não falham porque o terminal foi mal crimpado — eles falham porque a vedação foi danificada durante a inserção, ou o terminal não travou completamente na carcaça, ou a vedação foi empurrada para fora do fio. Esses defeitos são invisíveis após o conector ser acoplado, o que torna o processo de inserção o gargalo de qualidade na produção de conectores vedados. Este guia percorre a ordem do processo, as regras da matriz e os pontos de inspeção que mantêm os defeitos de inserção longe dos chicotes acabados.
As três etapas de montagem e a ordem que funciona
Uma junta de conector à prova d'água normalmente precisa de três operações após a crimpagem:
1. Inserir o terminal na vedação (plugue à prova d'água de borracha ou silicone), 2. Inserir o conjunto de vedação+terminal na carcaça (invólucro de plástico) até que o terminal trave, 3. Verificar a trava — uma trava parcial é o clássico defeito oculto.
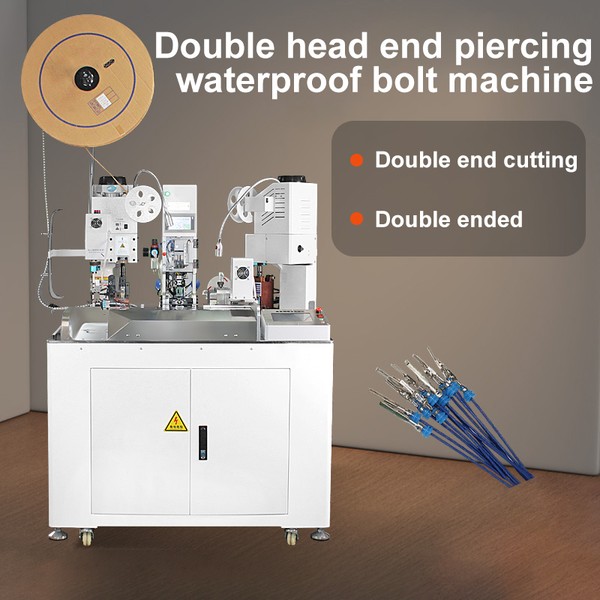
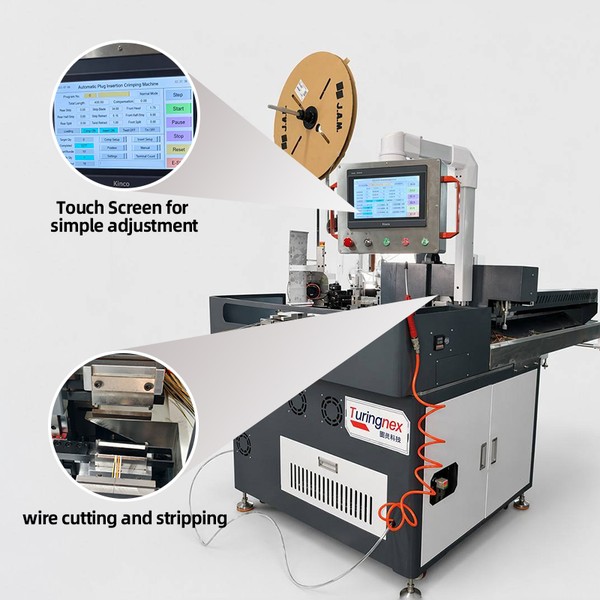
A ordem correta da máquina reflete isso: decapagem → crimpagem → inserir vedação → inserir carcaça → ejeção. As máquinas que combinam a crimpagem com a inserção (nossas máquinas de crimpagem de terminal com inserção de plugue à prova d'água e máquinas de crimpagem com inserção automática de vedação à prova d'água) realizam a inserção da vedação e da carcaça no mesmo ciclo, portanto, o terminal não pode ser orientado incorretamente entre as estações.
Regras de matriz e ferramentais que evitam defeitos
Matrizes de inserção de vedação
- Guie o vedante, não o esmague. O diâmetro interno da matriz deve corresponder ao diâmetro externo do vedante com uma folga de trabalho de aproximadamente 0,05–0,15 mm. Muito apertado e o lábio do vedante dobra; muito solto e o terminal não acerta o centro do vedante.
- Apoie o lábio do vedante. Uma matriz escalonada que sustenta o lábio traseiro impede que o vedante inverta quando o terminal é empurrado.
- Empurre pelo lado da crimpagem, não pelo lado do fio. Inserir pelo lado errado é a causa mais comum de lábios dobrados.
Matrizes de inserção de carcaça
- Segure a carcaça pelo seu perfil externo, não pelas janelas de trava — prender na trava distorce o recurso de retenção.
- Alinhe o terminal e a carcaça pela chaveta. Conectores vedados são polarizados; a matriz deve se localizar na chave da carcaça para que um terminal rotacionado seja fisicamente impossível, não apenas improvável.
- Curso até a verificação da trava. A máquina deve atingir o fim de curso apenas após o clique do terminal ser alcançado; um batente de altura fixa que não confirma a trava produz o pior defeito — o terminal semi-travado que passa em um teste de tração uma vez e falha em serviço.
Defeitos a inspecionar — e como as máquinas os detectam
| Defeito | Causa raiz | Prevenção / detecção |
|---|---|---|
| Lábio do vedante dobrado | Lado de inserção errado ou diâmetro da matriz apertado | Matriz de suporte de lábio escalonada; orientação de alimentação correta |
| Vedante empurrado ao longo do fio | Sem batente de vedante na matriz | Insira o vedante até um assento de referência fixo |
| Terminal não totalmente travado | Curso termina antes do clique | Curso com verificação de trava; monitoramento de áudio/força |
| Carcaça deformada | Fixação nas janelas de trava | Segurar a carcaça pelo perfil externo |
| Terminal inserido rotacionado | Sem controle de polarização | Matriz localizada por chaveta |
| Dobra no fio na entrada do vedante | Comprimento de decapagem incorreto ou desalinhamento | Comprimento de decapagem correto; alimentação alinhada |
Máquinas automatizadas adicionam uma proteção real aqui: quando o martelo de inserção encontra um perfil de força, uma vedação que dobra ou um terminal que para antes da hora altera a curva de força e o ciclo é rejeitado em vez de aprovado.
Combinando a máquina à sua combinação de conectores vedados
Faça três perguntas antes de comprar equipamentos de inserção:
1. Quantas vedações e carcaças diferentes são processadas por dia? Uma oficina que troca insertos a cada 20 minutos precisa de cassetes de matriz de troca rápida; uma linha dedicada pode operar uma família continuamente. 2. A crimpagem e a inserção são em uma estação de trabalho ou separadas? Se os terminais são crimpados em outro lugar e trazidos em bobinas, uma máquina de inserção autônoma se encaixa no fluxo; se você monta toda a junção em uma única passagem, escolha o caminho de crimpagem e inserção combinados. 3. Que evidência de CQ o cliente deseja? Para conectores automotivos vedados, pergunte se a linha pode registrar a força de inserção ou confirmar o travamento por peça. Consulte nosso guia de seleção de máquinas para plugues e carcaças à prova d'água para a comparação completa entre máquinas de função única e integradas.
FAQ
Uma máquina pode inserir tanto vedações quanto carcaças? Sim — máquinas combinadas crimpam, inserem a vedação e depois inserem a carcaça em um único ciclo, o que elimina o risco de orientação incorreta entre estações separadas.
Por que conectores vedados precisam de uma matriz diferente dos comuns? Porque a vedação e a carcaça são peças flexíveis ou de parede fina com recursos de orientação. Matrizes de crimpagem comuns apenas seguram um terminal metálico; matrizes de inserção devem guiar, apoiar e localizar plástico e borracha sem danificá-los.
Como verificar a trava sem destruir as peças? O teste de tração destrói a peça. Na produção, verifique por meio do curso de verificação da trava da máquina ou por um sinal audível/de força; testes de tração por amostragem confirmam o processo.
Em resumo
Os conectores selados são ganhos ou perdidos na estação de inserção. Compre matrizes que guiem em vez de esmagar, mantenha a ordem do processo crimpagem → vedação → carcaça → verificação da trava e escolha máquinas que possam comprovar a trava. Envie-nos os desenhos da sua vedação e da carcaça — cotaremos as matrizes e a configuração corretas da máquina, não uma crimpadora genérica.