Venda direta da fábrica em Dongguan · Certificado CE · desde 2008Certificação CE · Est. 2008 · 18 anos de fabricação100% testado em funcionamento antes do envio
Guias de compra e operação de máquinas
Cada guia é organizado por tipo de máquina — escolha a máquina que você está comprando ou operando e encontre os guias escritos para ela. Lógica de seleção, especificações para comparar e conhecimento prático do chão de fábrica.
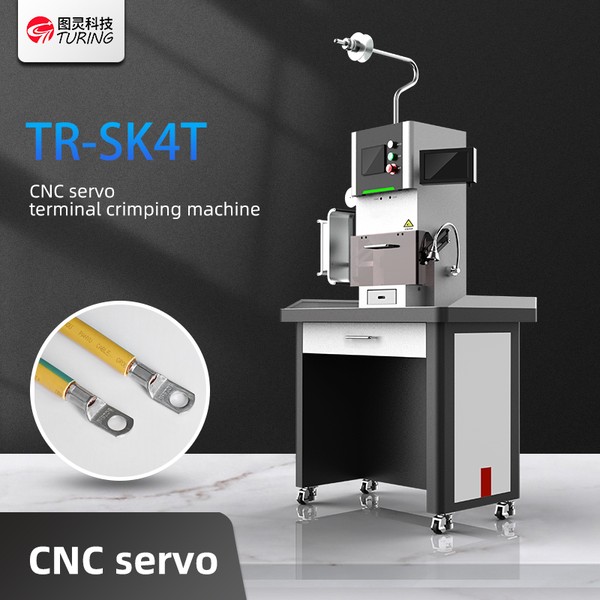
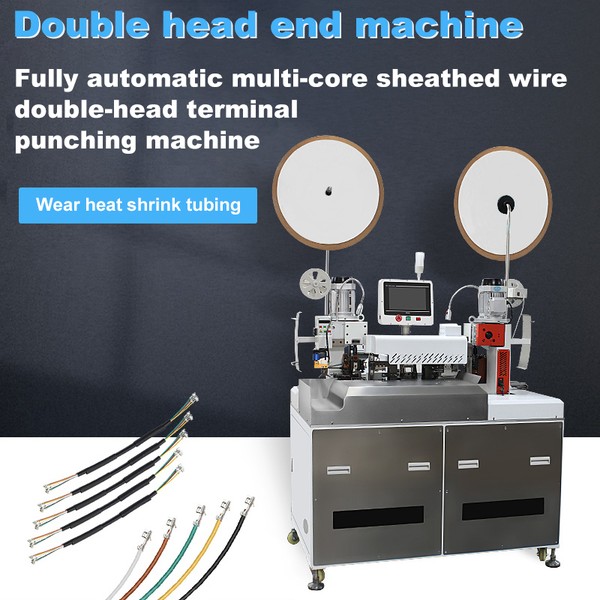
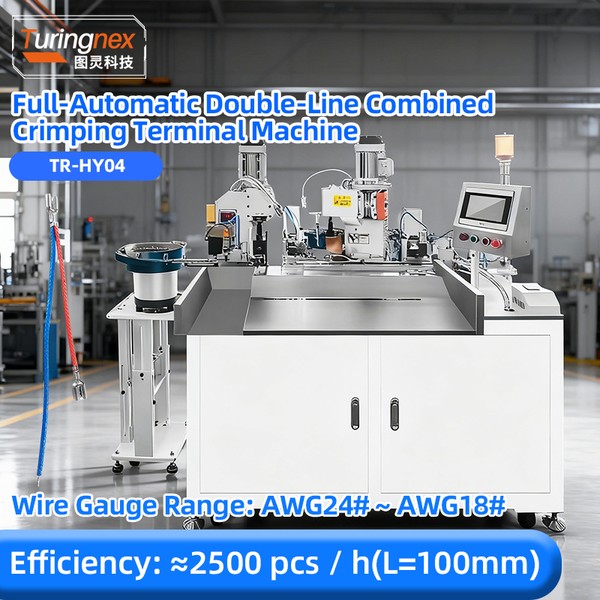
Crimpagem semiautomática, totalmente automática e servoassistida — como adequar produção, qualidade e investimento ao volume do seu chicote elétrico.
Manutenção
Manutenção da Máquina de Crimpagem: Verificações Diárias a Mensais
A qualidade da crimpagem sofre variações antes de falhar. Uma rotina simples diária-semanal-mensal para prensas de bancada e máquinas automáticas mantém a altura da crimpagem estável.
Máquinas de Crimpagem de Terminais por Família: Combine com a Prensa
Bancada semiautomática, máquinas totalmente automáticas três em um e prensas servo atendem a diferentes tarefas. Relacione sua faixa de terminais, volume e necessidades de controle de qualidade à família correta.
Máquinas de Crimpagem Semiautomáticas vs. Totalmente Automáticas
Crimpagem semiautomática ou totalmente automática? Compare a produção, a mão de obra, o investimento e o retorno do investimento com uma estrutura de decisão desenvolvida para empresas de chicotes elétricos.
Terminais de crimpagem a frio: guia de máquinas para terminais soltos vs. terminais em fita
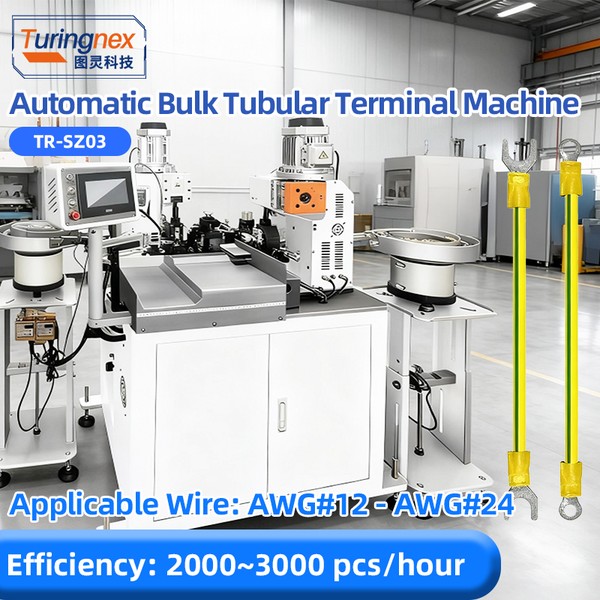
Terminais tubulares soltos e terminais pré-isolados agrupados exigem máquinas diferentes. Escolha de acordo com o formato do terminal, a faixa de fios, a produção e o nível de automação.
Sete gargalos que desaceleram sua linha de crimpagem de terminais
Alimentação, troca de materiais, matrizes, qualidade dos terminais, rejeições e mão de obra limitam individualmente sua produção de crimpagem. Diagnostique os sete gargalos e as soluções na máquina para cada um.
Custo por Crimpagem: Onde o Dinheiro do Processamento de Terminais Vaza
Desperdício de material, rejeições, vida útil da matriz, tempo do operador e troca de ferramentas contribuem para o custo por crimpagem. Veja os cinco pontos de perda e as opções de máquinas que os eliminam.
Reduza o tempo de troca: matrizes de troca rápida e disciplina na preparação
Cada troca de matriz custa tempo de produção. Ferramentas padronizadas de troca rápida, alturas de crimpagem predefinidas e sequenciamento de lotes reduzem a preparação de horas para minutos.
Qualidade de crimpagem que resiste a uma auditoria: altura, tração e dados
A UL 486A e as auditorias de clientes avaliam as crimpagens pela altura, força de tração e rastreabilidade. Saiba o que medir, com que frequência e quais máquinas servo documentam isso.
ROI da Máquina de Crimpagem: uma Estrutura de Retorno do Investimento em que os Proprietários Podem Confiar
Modele o retorno real de uma linha de crimpagem: mão de obra economizada, redução de desperdícios, aumento da produção e ganho no tempo de troca. Uma estrutura que você pode aplicar aos seus próprios números.
Rastreabilidade no processamento de fios: marcação que resiste a uma auditoria
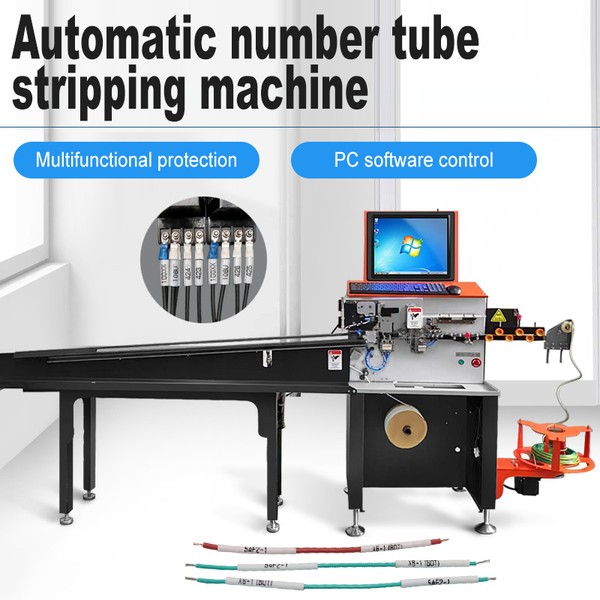
Os clientes dos setores automotivo e de eletrodomésticos esperam que cada condutor tenha sua identificação. A numeração de tubos, os tubos marcadores e a impressão em linha tornam a rastreabilidade automática.
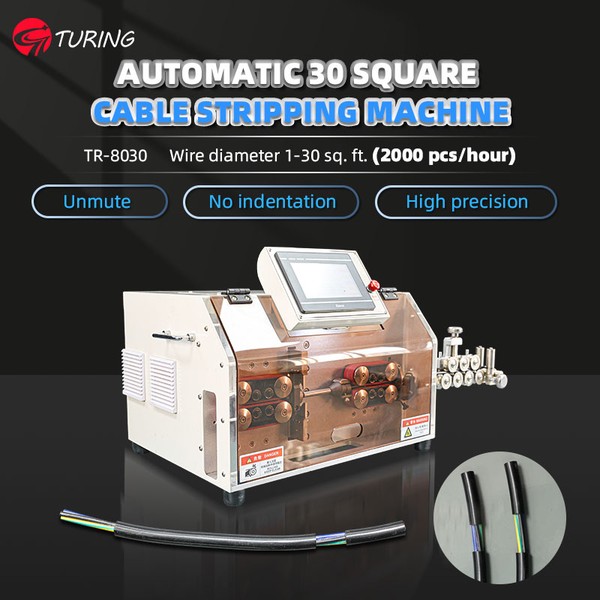
Controlado por computador ou pneumático? Controle da lâmina, faixas de diâmetro dos fios e economia por lote para um descascamento limpo e sem entalhes.
Guia de compras
Máquinas de Decapagem de Fios por Família: De Bancada a Automáticas
Descascadores pneumáticos de bancada, descascadores computadorizados de uma e duas extremidades, descascamento e bobinamento de fios grossos: escolha a família de acordo com sua faixa de fios, lote e acabamento.
Decapagem de fios limpa na prática: lâminas e profundidade
Fios cortados e extremidades parcialmente descascadas são causados por erros na lâmina e na profundidade, não por fio de má qualidade. Configurações práticas para decapadores de bancada e computador.
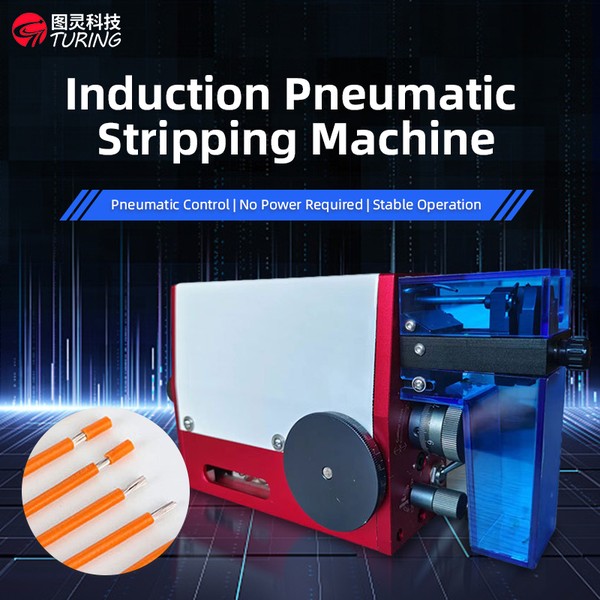
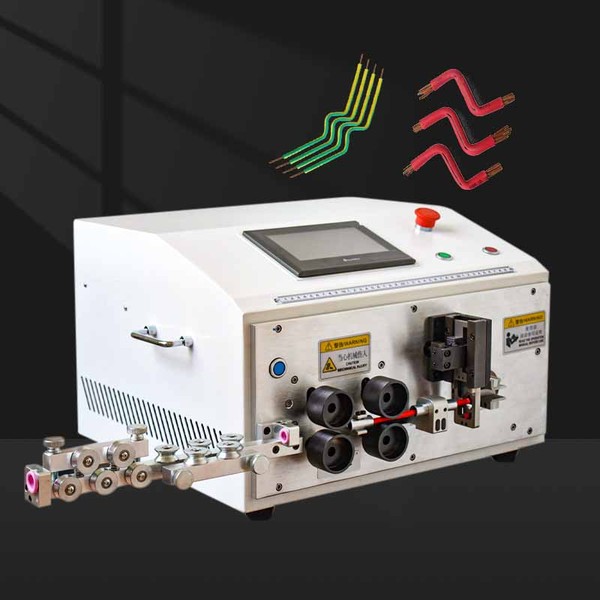
Decapadores de fios elétricos computadorizados vs. pneumáticos: qual comprar
Descascamento pneumático semiautomático ou controlado por computador? Compare o controle da lâmina, as faixas de fios, a economia por lote e as opções de marcação para escolher corretamente.
Decapagem de dois fios: dobrando a produtividade sem dobrar o espaço ocupado
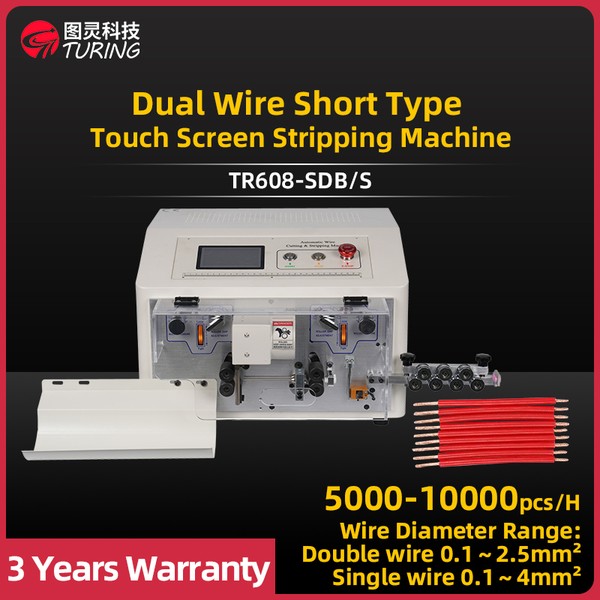
Em fios eletrônicos de alto volume de 0,1-2,5 mm², o aumento de capacidade mais barato não é uma segunda máquina — é uma máquina que alimenta dois fios ao mesmo tempo. É isso que um cabeçote para fio duplo muda, quanto isso custa em termos de faixa de fios e quando um cabeçote para quatro fios é o passo mais adequado.
Corte com anel rotativo vs. lâmina em V: decapagem de cabos multicamadas e blindados
Uma lâmina em V fecha-se sobre o cabo pelos dois lados, portanto o corte que faz tem formato de cunha. Em um cabo de PVC de camada única, isso é invisível. Em um cabo blindado para veículos de nova energia, com uma camada de folha metálica, uma malha trançada e uma jaqueta interna, a mesma cunha aparece como uma extremidade afunilada e uma blindagem marcada. Uma lâmina anular corta ao redor da circunferência, em vez de penetrar na lateral do cabo, e é por isso que é o cabeçote padrão para trabalhos com várias camadas.
Descascamento no Meio do Vão: Como Especificar Janelas ao Longo de um Cabo
A decapagem no meio do vão abre a capa em pontos ao longo do cabo, em vez de apenas nas duas extremidades. Em um chicote que é preso com fita ou clipes em intervalos, é isso que permite que a fita seja aplicada ao condutor desencapado, e não sobre o isolamento. A questão da especificação não é se a máquina consegue fazer isso, mas quantas janelas, com que espaçamento e com qual tolerância.
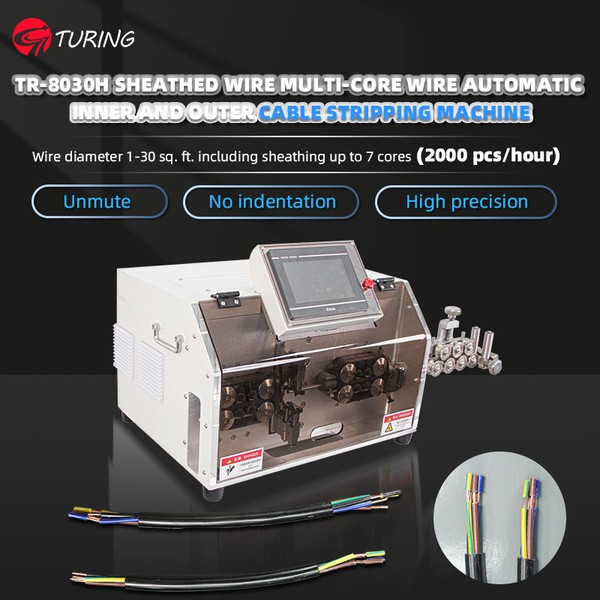
Capa interna e externa em uma única passagem: desencapamento de cabo com revestimento
Um cabo com revestimento precisa ser aberto duas vezes: uma através da capa externa e outra através da interna. Fazer isso em duas passagens separadas, em duas máquinas, dobra o manuseio e acrescenta uma segunda oportunidade de marcar o condutor. Uma máquina para a parte interna e externa faz ambas em uma única passagem — mas somente se a capa puder ser marcada, em vez de cortada.
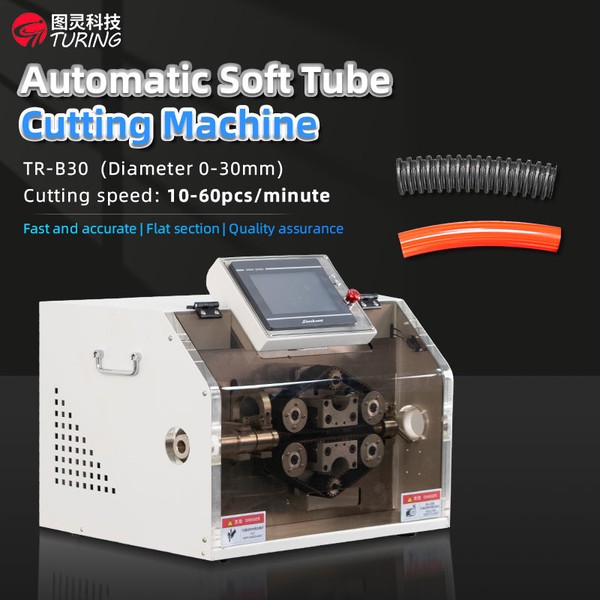
Lâmina rotativa vs. corte por cilindro para tubos: escolha com base na dureza do tubo
As máquinas de corte de tubos cortam de uma de duas maneiras. Uma cabeça rotativa gira uma lâmina ao redor do tubo, o que proporciona uma extremidade plana, mas dá um corte menos profundo. Um cilindro pneumático impulsiona uma lâmina diretamente através do tubo, o que proporciona força, mas deforma tubos macios. Qual delas você deseja é determinado quase inteiramente pela dureza do tubo.
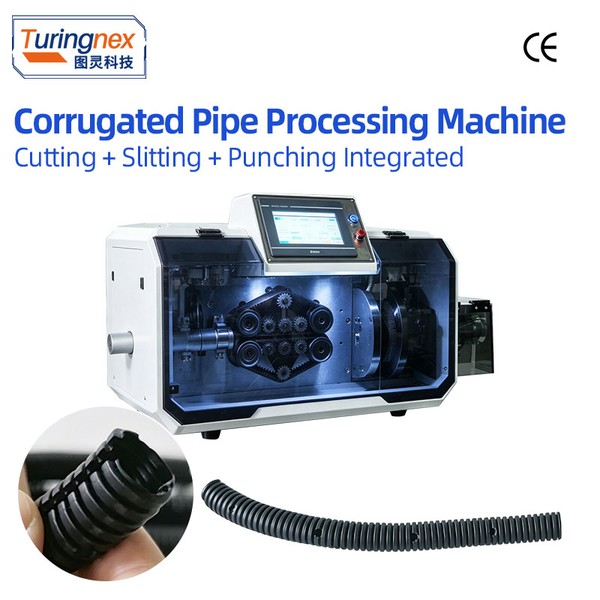
Em tubo liso, cortar no comprimento é um problema de medição. Em tubo corrugado, é um problema de padrão: os mesmos 300 mm podem terminar em uma crista, em um vale ou no meio de uma parede. Se a extremidade tiver que ficar sobre uma característica, a máquina terá que identificar o tubo em vez de apenas alimentá-lo.
Crimpagem controlada por força para chicotes de nova energia e alta tensão, com os dados do processo que os clientes de veículos elétricos esperam.
Guia de compras
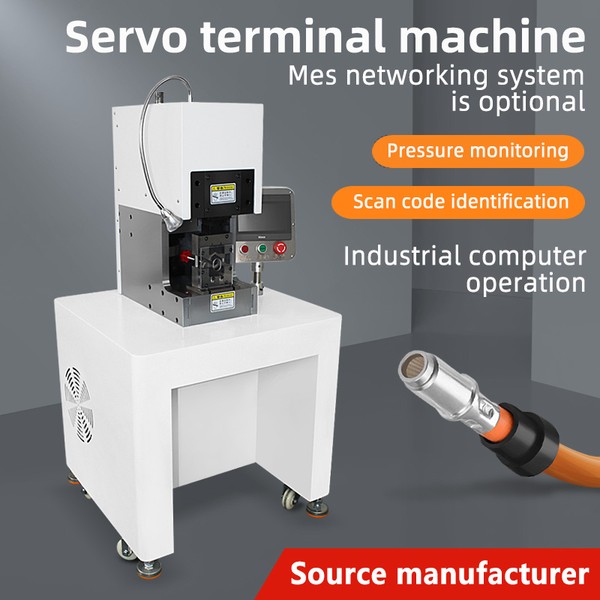
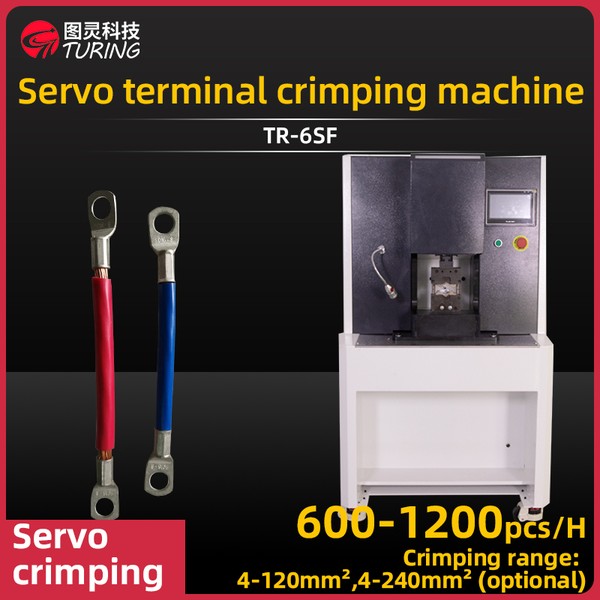
Máquinas de Crimpagem Servo para Chicotes EV e HV
Chicotes elétricos para veículos elétricos e de alta tensão exigem crimpagem controlada por força e auditável. Saiba o que as máquinas servo devem oferecer — e o que verificar antes da compra.
Crimpagem servoelétrica vs. pneumática: controle de força e ROI
Prensas pneumáticas são baratas para comprar; prensas servo são baratas para operar e à prova de erros. Compare a física do acionamento, os dados de força, o controle de qualidade e o retorno do investimento para a qualidade da crimpagem.
Inserção de terminais em conectores, tubos e carcaças sem danificar as vedações — e quando automatizar.
Guia de compras
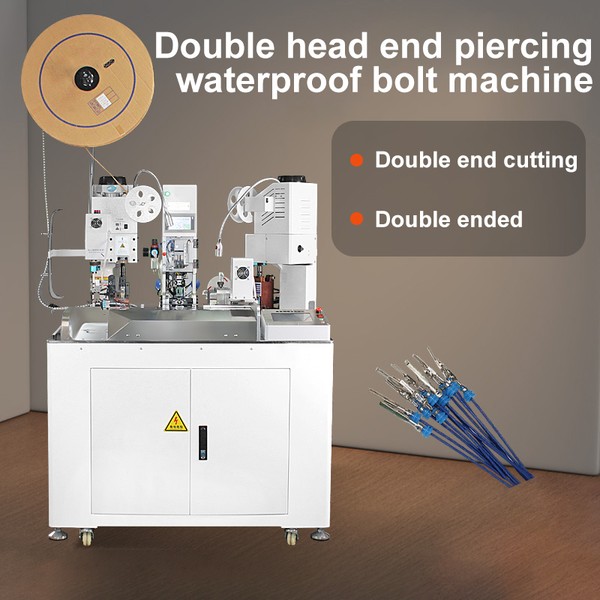
Máquinas de Inserção de Plugues e Carcaças Impermeáveis
Conectores selados criam gargalos manuais. Compare máquinas de inserção de função única com linhas integradas de crimpagem e inserção para plugues, tubos e carcaças.
Inserção de Vedação e Carcaça: Guia de Ordem do Processo e Matriz
As vedações à prova d’água e as carcaças plásticas falham na etapa de inserção, não na crimpagem. Aprenda a ordem correta do processo, as regras da matriz e os defeitos a inspecionar.
Linhas de inserção e cozimento ou linhas combinadas? Automação do dimensionamento do termoencolhível para a posição do tubo e a qualidade do encolhimento.
Guia de compras
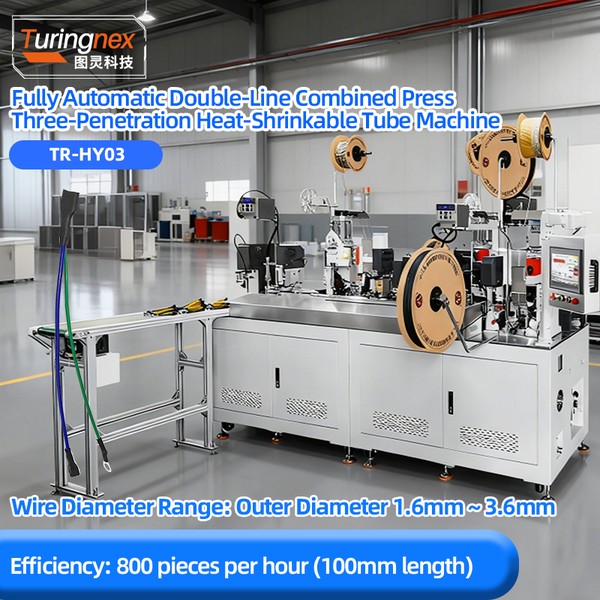
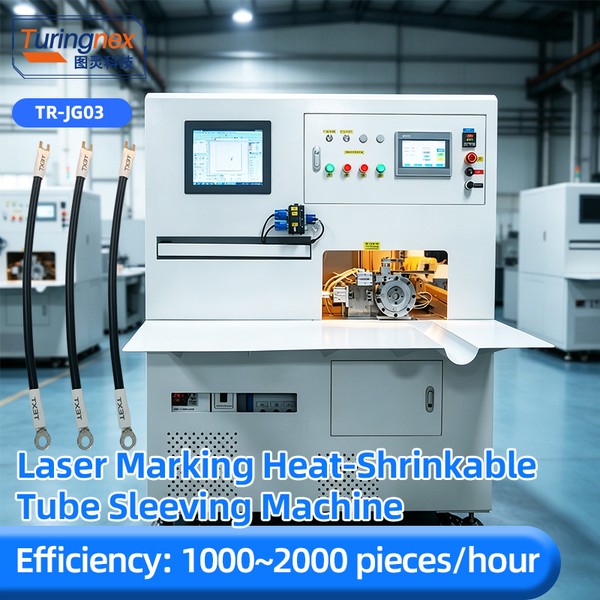
Máquina de Tubos Termorretráteis: Inserção e Aquecimento vs. Combinada
Inserir e assar tubos termoencolhíveis é um gargalo oculto. Compare máquinas de inserção e cozimento com linhas combinadas e dimensione a configuração adequada.
Forno de cozimento termorretrátil: Guia de temperatura e produção
A qualidade da contração é determinada pelo perfil de temperatura e pelo tempo de permanência, não apenas pelo tamanho do tubo. Escolha a etapa de aquecimento com base no método de aquecimento, no controle e na capacidade de produção.
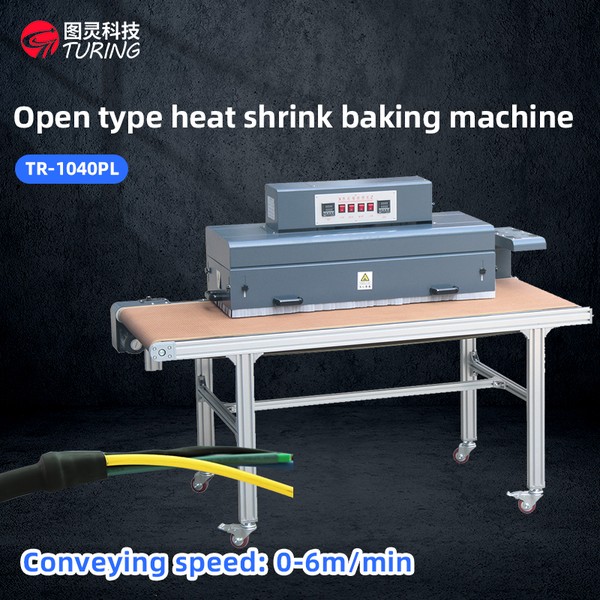
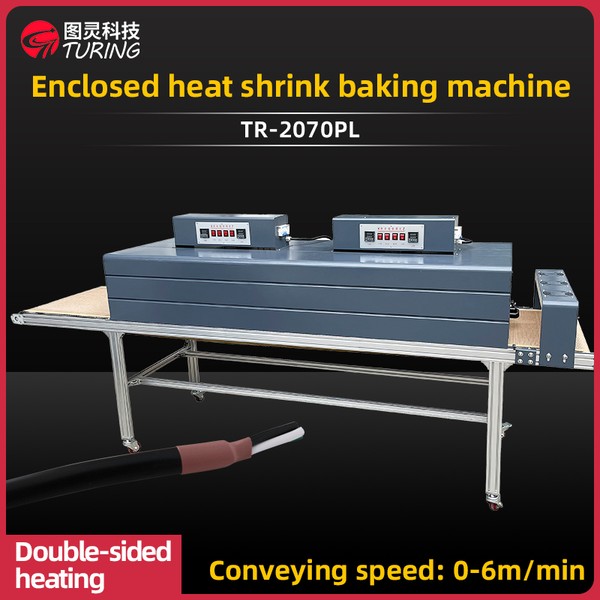
Fornos de termoencolhimento abertos vs. fechados: aquecimento de chicotes longos
Um chicote de 2-3 m não pode passar por um forno fechado — o corpo do cabo se enrosca, arrasta-se na correia e queima enquanto o operador tenta manter o terminal na zona de aquecimento. Os fornos de tipo aberto alimentam a peça de modo que as extremidades se estendam para fora do corpo. Veja quando cada design é o mais adequado.
Barramentos Pesados Termorretráteis: Capacidade de Carga, Zonas e Energia Trifásica
Um forno mais longo não é um forno mais potente. Em equipamentos de termorretração, a capacidade de carga depende do tipo de transportador, não do tamanho da câmara — um forno de 3 m com capacidade nominal de 20 kg fica ao lado de um modelo de 2 m com capacidade nominal de 100 kg. Veja como a carga, o número de zonas de temperatura e a alimentação elétrica determinam a máquina correta para peças pesadas.
Envolvimento completo, ponto único, fita de cobre ou agrupamento — escolha a família de processos de que seu cabo realmente precisa.
Guia de compras
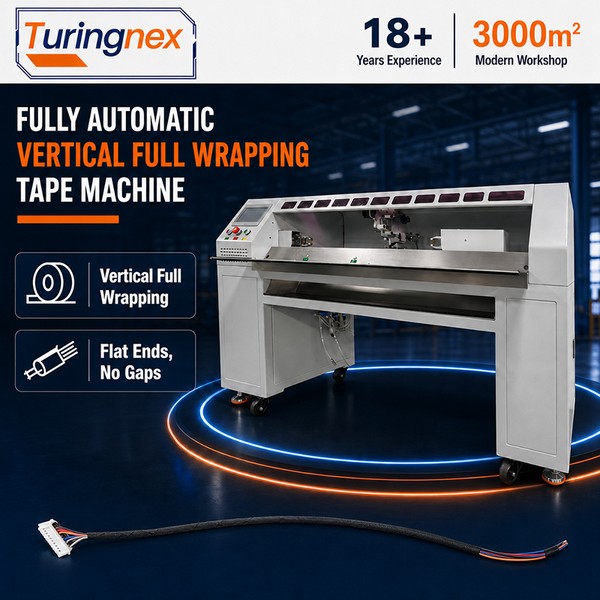
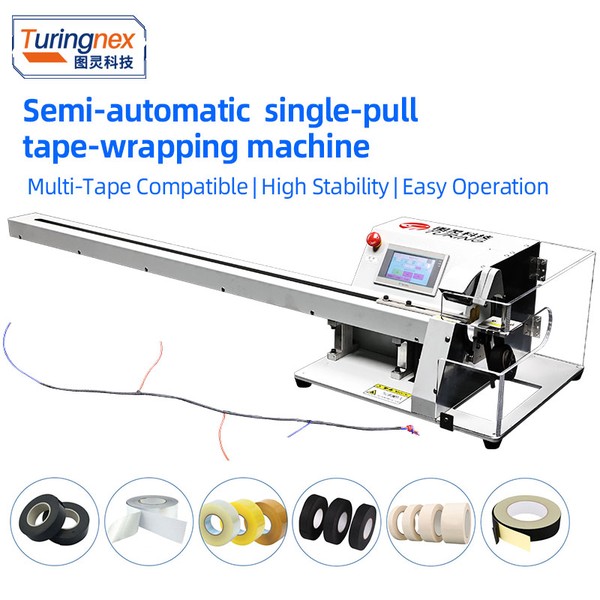
Máquinas de Envolvimento com Fita vs. Máquinas de Agrupamento: Qual Processo
As máquinas de embalagem totalmente envolvente, de ponto único e de agrupamento parecem semelhantes, mas realizam trabalhos diferentes. Combine o tipo, a disposição e o volume da fita com a família de máquinas adequada.
Fita em espiral vs. fita de cobertura total: guia de assentamento e tensão
Espiral de meia sobreposição, sobreposição total ou ponto único? A aplicação da fita, a tensão e a sobreposição determinam a proteção, a flexibilidade e o custo. Combine a sobreposição com a função do cabo.
Aplicação de fita plana vertical vs. envolvimento espiral: por que extremidades inclinadas falham na inspeção óptica
Uma aplicação em espiral avança diagonalmente, portanto, a última volta termina em uma inclinação e deixa uma abertura triangular onde a primeira e a última voltas se encontram. A aplicação plana vertical alimenta a fita perpendicularmente ao eixo do fio. Veja o que isso muda em um chicote elétrico inspecionado e quais modelos fazem cada uma delas.
Material de suporte de papel de descolagem em fita de mica e acetato: descolagem e rebobinamento em alta velocidade
As fitas de tecido de mica, cerâmica e acetato possuem um revestimento de papel removível. Em uma cabeça de aplicação de fita padrão, esse revestimento rasga, trava a alimentação ou acaba enrolado na peça de trabalho. Um removedor e rebobinador síncrono resolve o problema — veja o que especificar.
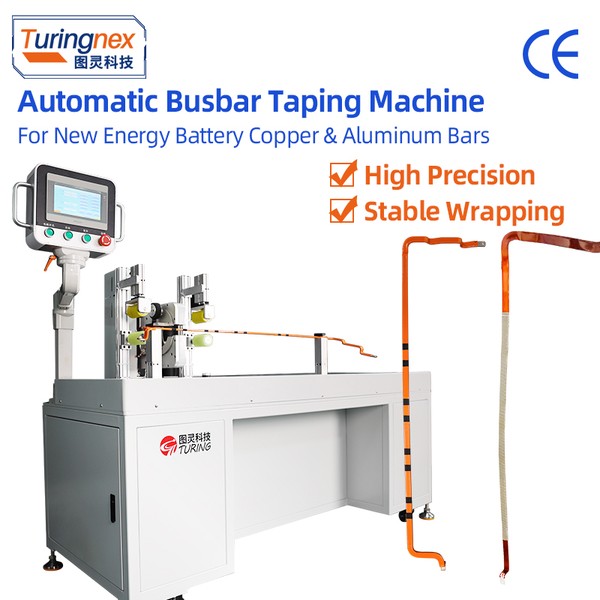
Barramentos de EV de 1,8 m com fita: enrolamento pontual bidirecional de curso longo
Uma barra coletora de cobre de 1.5-1.8 m não pode ser enrolada em uma máquina de bancada: a peça é mais longa do que o curso de trabalho. O enrolamento pontual bidirecional de curso longo resolve isso, com precisão de posicionamento mantida em ±1 mm ao longo de todo o comprimento.
Descascamento, corte e enrolamento de condutores grandes — faixas de trabalho, segurança das lâminas e manuseio das bobinas que são importantes.
Guia de compras
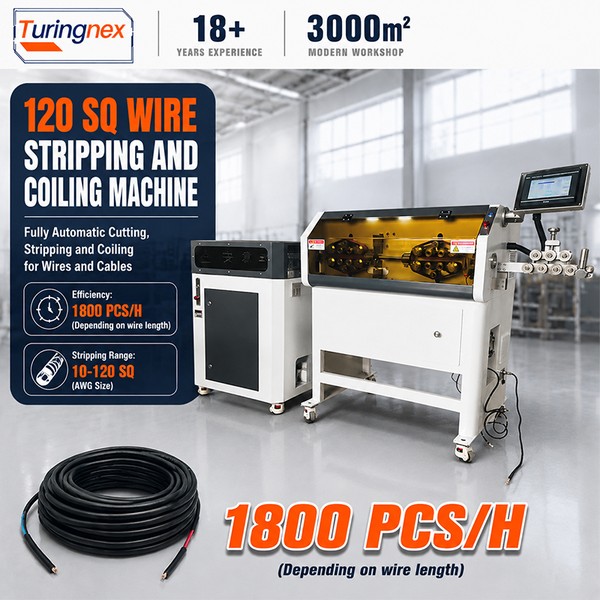
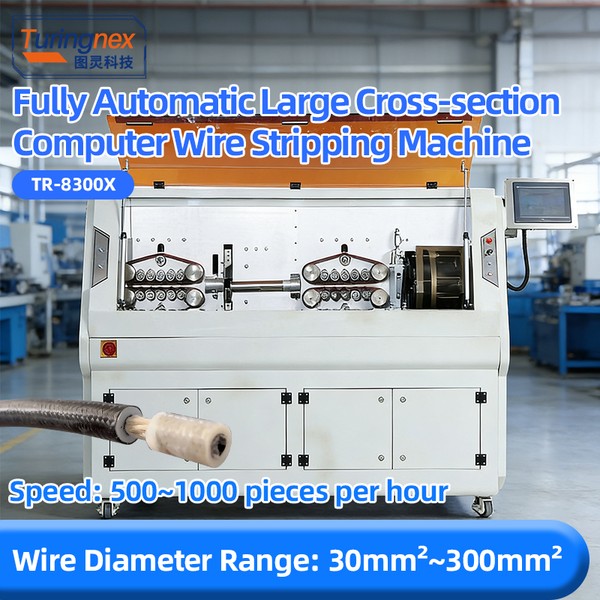
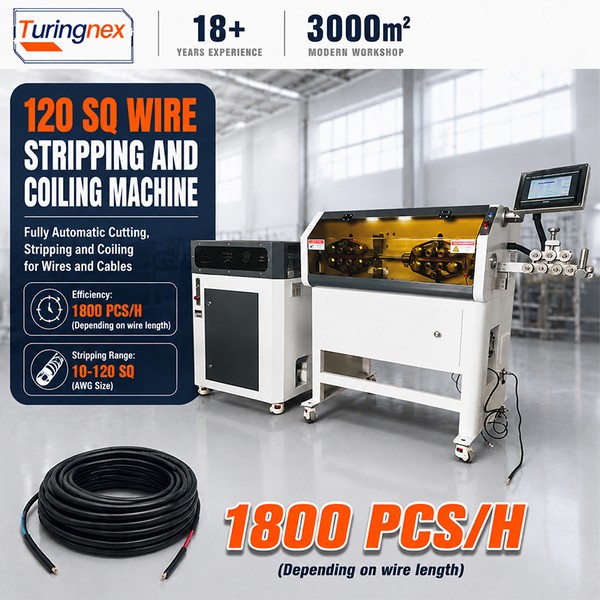
Máquinas de Decapagem e Enrolamento para Fios Grossos (10-120 mm²)
Fios grossos quebram descascadores pequenos. Conheça a faixa de trabalho, os requisitos da lâmina e de enrolamento para condutores de 10–120 mm² — e como verificá-los.
Crimpagem de terminais grandes (25-120 mm²): Prensa e matrizes
Terminais grandes precisam de tonelagem, não apenas de força. Combine a capacidade nominal da prensa, o conjunto de matrizes e o método de inspeção com o tamanho do condutor para juntas de 25-120 mm².
Processos de estanho por imersão e selagem com solda para junções de fio a terminal soldadas — quando cada um é adequado e como automatizá-los.
Guia de compras
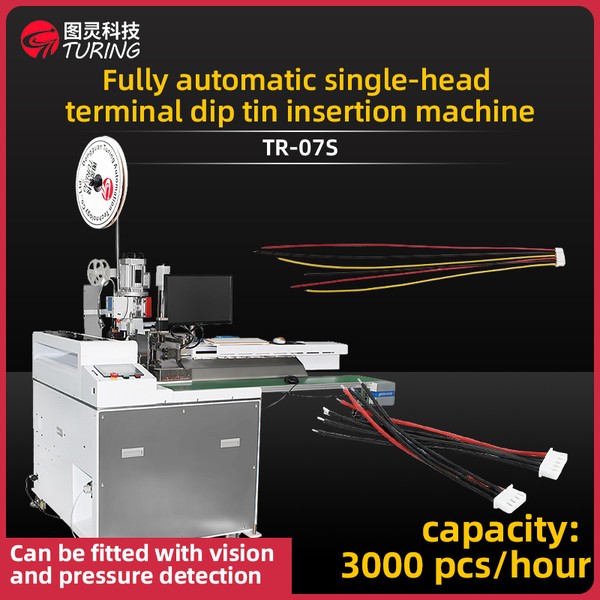
Guia da máquina de imersão em estanho: quando e qual comprar
As pontas de estanho por imersão interrompem a oxidação e melhoram a molhabilidade da solda — mas apenas algumas empresas precisam de uma máquina. Conheça o processo, o dimensionamento e as verificações de segurança.
Automação de Crimpagem e Selagem por Solda: Imersão vs. Preforma
As junções soldadas entre fios e terminais são especificadas para muitos cabos à prova d’água. Compare as linhas de imersão em estanho com a crimpagem de pré-formas de vedação por solda em termos de custo e qualidade.
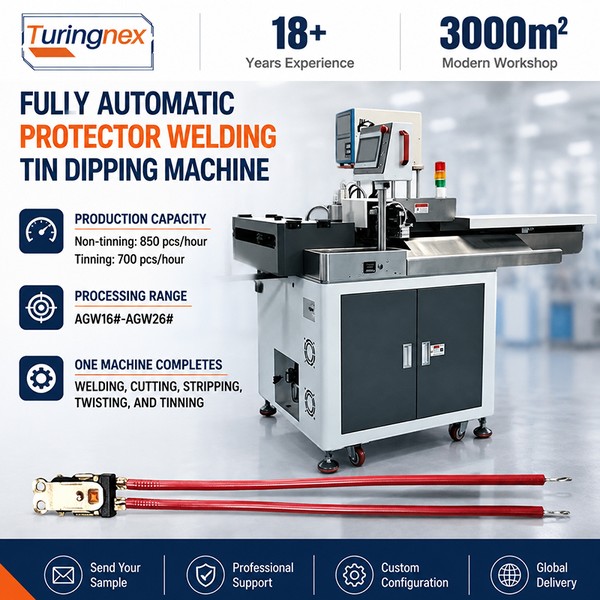
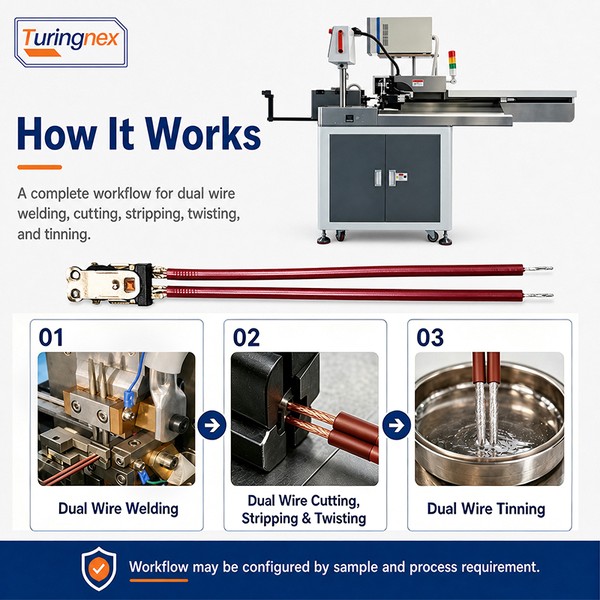
Automação de soldagem, rebitagem e estanhagem para protetores térmicos e sensores NTC — tendências, etapas do processo e escolhas de máquinas.
Análise de tendências
Tendências de Soldagem e Tecnologia de Máquinas com Protetor Térmico
Os protetores térmicos estão diminuindo enquanto as auditorias se tornam mais rigorosas. Quatro tendências estão remodelando a automação de soldagem de protetores e NTC — e o que procurar.
Seleção da Máquina de Solda do Protetor: NTC para Termostato
Os sensores NTC, os protetores térmicos e os termostatos são soldados de maneiras diferentes. Combine a máquina com sua peça, volume e necessidades de processo personalizado.
Proteção de soldagem vs crimpagem vs soldagem: escolha a junção
Os terminais do protetor térmico podem ser soldados por fusão, crimpados ou soldados com estanho — diferentes níveis de calor, resistência e custo por junção. Combine a junção com o design e o volume do protetor.
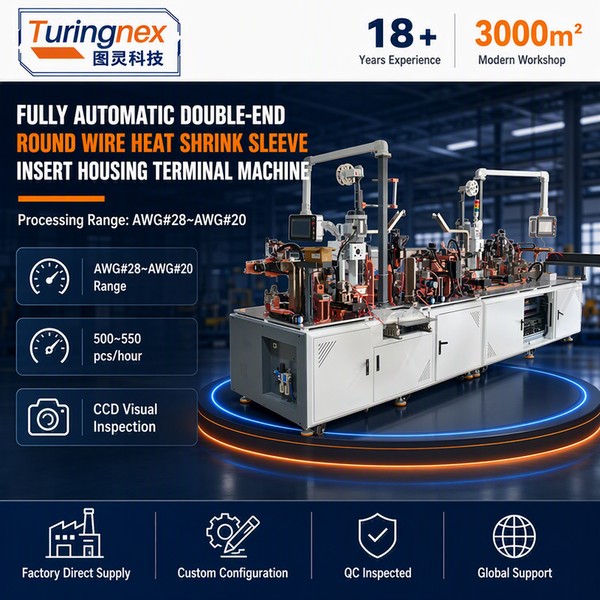
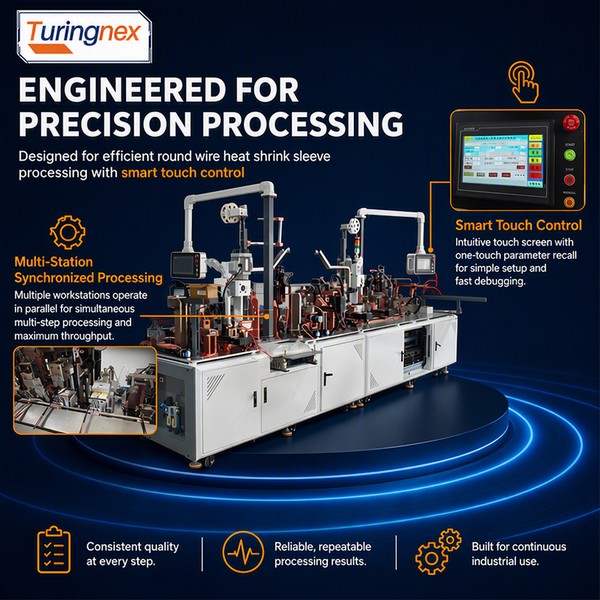
Cabos de jaqueta redonda: decapagem da cobertura, passagem e aquecimento do tubo termorretrátil e inserção dos condutores separados por cor nas carcaças — opções de máquinas para cada estratégia de linha.
Guia de compras
Processamento de fios redondos com revestimento: desencapamento, termorretrátil e inserção na carcaça
Decapagem da capa, passagem e aquecimento do tubo termorretrátil e, em seguida, inserção das capas separadas por cor — três máquinas, três estratégias de linha.
Automação de fios encapados: da crimpagem única à célula completa
Atualizações do processamento de fios para jaquetas redondas em quatro etapas — de bancada com fio único a uma célula integrada. Escolha a etapa que o seu volume justifica.
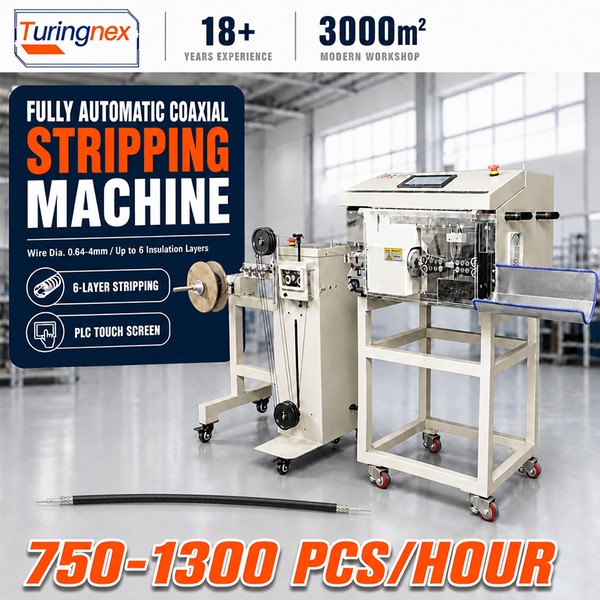
Descascamento coaxial totalmente automático ou semiautomático: adequando a máquina ao lote
Ambos os tipos de máquina desencapam o cabo coaxial de acordo com o mesmo padrão. A diferença é quem alimenta o cabo: uma máquina totalmente automática puxa o cabo de um carretel e corta o comprimento, enquanto uma máquina semiautomática recebe uma peça preparada por vez. A escolha entre elas é uma questão relacionada ao formato do lote, não à qualidade do desencape.
Comprando de uma fábrica com confiança — listas de verificação de RFQ, etapas de aceitação e perspectivas de automação do setor.
Tendências do setor
Automação do Processamento de Fios em 2026: O Que as Máquinas Agregam
Alimentação, soldagem de modo duplo, dados de força do servo e integração de inserção são as quatro tendências que estão mudando as linhas de chicotes elétricos — o que esperar das máquinas.
Checklist de compra de chicotes elétricos: da solicitação de cotação à aceitação
Um checklist testado em campo para comprar máquinas de processamento de fios de fábricas: ficha técnica, teste de amostra, pagamento, envio e aceitação.
Dimensione Corretamente a Capacidade do Seu Chicote: Um Planejador para Proprietários de Oficinas
Planejamento de capacidade para chicotes elétricos: demanda de pico versus média, quantidade de máquinas, turnos e escolhas de automação que mantêm as promessas de entrega sem capital ocioso.
Economia da Manutenção: Custo de Inatividade, Peças Sobressalentes e SLAs de Serviço
Paradas não programadas custam mais do que o preço da máquina. Planeje o orçamento para a manutenção preventiva, mantenha as peças sobressalentes adequadas e defina as expectativas de serviço antes de comprar.
A pressão da mão de obra em chicotes elétricos: automatize as etapas certas
É mais difícil encontrar e manter operadores. Quais etapas do processamento de fios automatizar primeiro, o que uma máquina realmente substitui e como manter a habilidade humana de que você precisa.