Les connecteurs étanches (faisceaux classés IP pour l'automobile, les appareils électroménagers et les équipements d'extérieur) nécessitent plus qu'un simple sertissage : après le sertissage, la borne doit être insérée dans une prise étanche, un tube de protection ou une coque en plastique — dans la bonne orientation, à la bonne profondeur, sans endommager le joint. Effectuée manuellement, cette étape grignote discrètement vos coûts de main-d'œuvre. Réalisée avec la machine appropriée, elle devient un processus stable et reproductible. Ce guide couvre les trois familles d'insertion les plus courantes et comment choisir parmi elles.
1. Connaissez votre pièce : quelle étape d'insertion automatisez-vous ?
| Processus | Pièce type | Famille de machine dans notre catalogue |
|---|---|---|
| Insertion de la borne dans une prise/joint étanche | Connecteurs automobiles avec joints en caoutchouc | Machine de sertissage et d'insertion de bornes pour prises étanches |
| Insertion de la borne dans un tube de protection | Fils avec tube isolant sur le sertissage | Machine de sertissage et d'insertion de bornes pour tubes |
| Insertion de la borne dans une coque/boîtier en plastique | Boîtiers d'appareils et de connecteurs | Machine de sertissage et d'insertion de bornes pour coques en plastique |
Certaines machines combinent le sertissage et l'insertion en un seul cycle ; d'autres insèrent dans des pièces qui ont été serties séparément. Le bon choix dépend du fait que vous achetiez des bornes pré-serties ou que vous travailliez à partir de bobines.
2. Machines d'insertion monofonction
Une machine d'insertion dédiée alimente le fil pré-serti et pousse la borne dans la prise/le tube/la coque avec une force et une profondeur contrôlées.
À choisir lorsque :
- Votre sertissage est déjà traité ailleurs (étage différent, machines différentes)
- L'orientation d'insertion est simple (position unique)
- Vous avez besoin de flexibilité pour de nombreuses variantes de pièces
Points de vigilance : détection d'orientation, contrôle de la profondeur d'insertion et douceur de manipulation du joint par la machine — un joint endommagé échoue au test IP même avec un sertissage parfait.
3. Lignes intégrées de sertissage et d'insertion
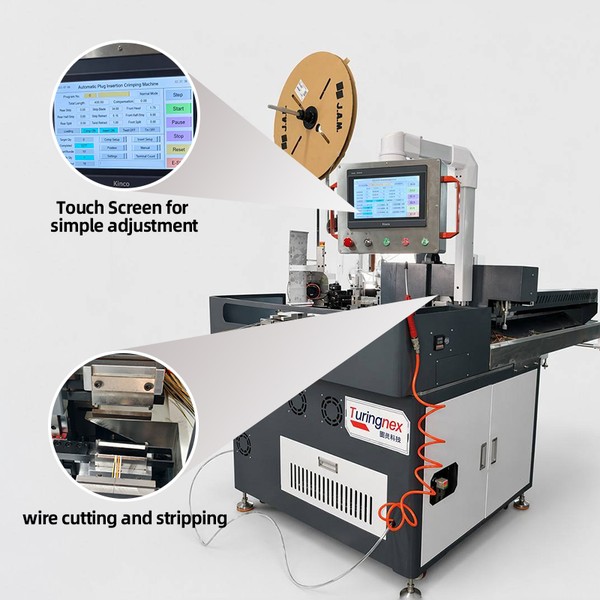
Si vous travaillez à partir de bobines de terminaux et produisez des câbles scellés en volume, une machine intégrée — sertissage, puis insertion dans la fiche ou le boîtier en une seule séquence — élimine une étape entière de manutention. Des gammes telles que auto insert shell crimp, auto insert waterproof seal crimp et auto insert tube crimp couvrent les trois variantes.
À choisir lorsque :
- Le volume justifie une configuration dédiée par famille de pièces
- Les variantes de pièces sont suffisamment limitées pour que le changement de série soit gérable
- Vous souhaitez qu'un seul opérateur supervise au lieu de deux postes de travail
4. Cadre décisionnel
- Comptez vos variantes de pièces. Au-delà d'environ 5 à 8 variantes de fiches/boîtiers avec de petites séries, privilégiez des machines monofonction flexibles. Moins de variantes et de longues séries favorisent les lignes intégrées.
- Mesurez votre goulot d'étranglement. Si le sertissage est déjà plus rapide que l'insertion, une machine d'insertion (ou une ligne intégrée) s'attaque à la véritable contrainte.
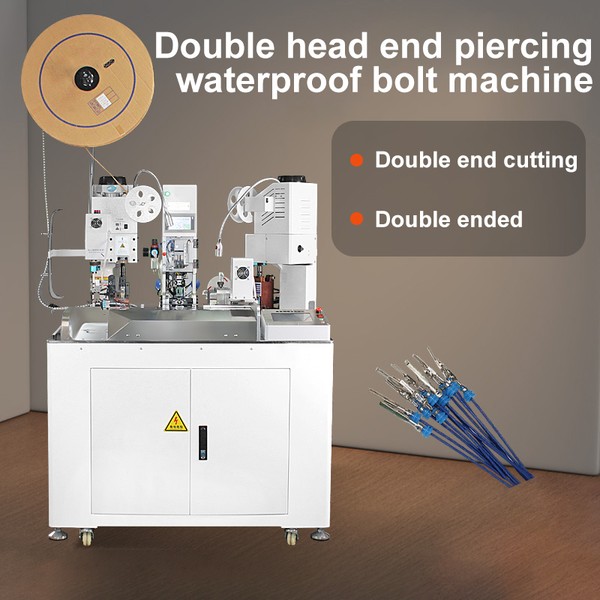
- Vérifiez la complexité de l'orientation. Les fiches à trous multiples (par exemple, les fiches étanches à trous multiples à tête unique, comme dans la classe TR-FSS01 des machines de sertissage de fiches étanches entièrement automatiques) nécessitent un contrôle de position que des gabarits d'insertion simples ne peuvent pas fournir.
- Incluez vos retouches et rebuts. Les terminaux mal insérés sont coûteux à extraire ; les machines avec détection de profondeur réduisent ce coût.
5. Liste de contrôle des spécifications pour votre demande de devis (RFQ)
- Dimensions et matériau du bouchon/tube/coque (la dureté du joint est importante)
- Nombre de trous/positions par pièce
- Plage de longueur de fil et si le câble est à simple ou double extrémité
- Bornes alimentées par bobine ou entrée de fil pré-serti
- Profondeur d'insertion et exigences de force
- Temps de changement et coût de l'outillage par variante de pièce
- Gestion des rebuts : que se passe-t-il en cas d'insertion échouée ?
6. Erreurs courantes à éviter
- Acheter une machine avant d'envoyer des échantillons — les joints et les coques varient en tolérance ; testez toujours avec vos pièces réelles
- Ignorer l'orientation — les pièces qui semblent symétriques ne le sont souvent pas ; confirmez que la machine détecte l'orientation automatiquement
- Oublier la chaîne de tolérance sertissage-insertion — si votre position de sertissage varie, le contrôle de la profondeur d'insertion devient plus difficile ; fixez d'abord le processus de sertissage
- Sous-spécifier le joint — les réglages de force de la machine qui fonctionnent pour une dureté de joint peuvent en déchirer un autre
FAQ
Q : Puis-je utiliser la même machine pour les bouchons, les tubes et les coques ? R : Généralement non sans changer les alimentateurs et l'outillage — les trois familles de pièces diffèrent par leur géométrie. Choisissez la famille qui correspond à votre type de pièce dominant et gardez de la flexibilité pour le reste grâce à l'outillage.
Q : Mes bornes sont pré-serties par un autre fournisseur. De quelle machine ai-je besoin ? R : Une machine d'insertion à fonction unique qui accepte une entrée de fil pré-serti — vous n'avez pas besoin de module de sertissage. Spécifiez « entrée de fil pré-serti » dans la demande de devis (RFQ) afin que le fournisseur configure le système d'alimentation approprié.
Q : Comment vérifier la qualité de l’insertion ? R : Confirmez la profondeur d’insertion et, pour les joints, effectuez des contrôles visuels et des contrôles de force. Si votre client teste l’étanchéité des connecteurs finis, faites passer un lot d’échantillons dans la machine et vérifiez le taux de réussite avant d’accepter la machine.