Une extrémité enrubannée qui semble acceptable à l'œil peut tout de même être rejetée lors d'une inspection optique. La cause habituelle n'est ni le ruban ni la tension, mais la géométrie de l'enrubannage. Un enrubannage en spirale ou diagonal laisse un bord hélicoïdal : la face d'extrémité s'arrête sur une pente, et là où le premier et le dernier tour se rencontrent, il reste un petit triangle non rempli. Les constructeurs automobiles et leurs fournisseurs de faisceaux inspectent précisément ce point.
Pourquoi un enrubannage en spirale laisse un bord
Dans un enrubannage en spirale, le ruban avance le long du câble pendant que celui-ci tourne, de sorte que chaque tour est décalé par rapport au précédent et que le bord du ruban suit une diagonale sur le faisceau. C'est efficace, facile à contrôler et, pour la plupart des faisceaux industriels, tout à fait adéquat. La limite apparaît aux extrémités : comme le ruban se déplace pendant la pose, le tour final se termine sur une pente plutôt que perpendiculairement à l'axe du câble.
Les systèmes d'inspection optique recherchent une face d'extrémité affleurante, une ligne de bordure uniforme et aucune ouverture découverte dans l'isolation. Une extrémité inclinée ou un espace triangulaire échoue à ces contrôles, même lorsque l'enrubannage est mécaniquement sain et que le faisceau fonctionnerait parfaitement en service.
Ce que change l'enrubannage vertical à plat
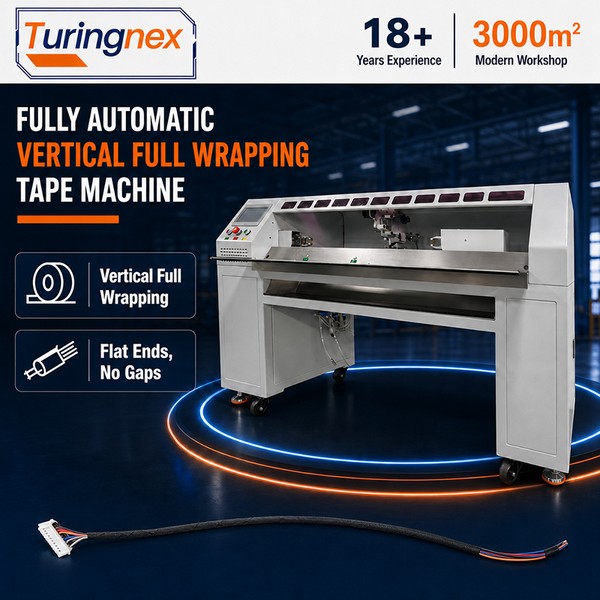
Une tête d'enrubannage vertical à plat alimente le ruban perpendiculairement à l'axe du câble plutôt qu'en diagonale. Le ruban est appliqué sous forme de bande plate, de sorte que les deux bordures finissent à fleur et que la face d'extrémité est perpendiculaire : il ne reste aucun bord hélicoïdal susceptible de créer un espace. Sur la machine automatique d'enrubannage complet vertical TR-850D, le ruban est appliqué et coupé automatiquement, et un serrage pneumatique du câble maintient le faisceau immobile afin que la position d'extrémité ne dévie pas entre le premier et le dernier tour. L'alimentation et la coupe du ruban sont séquencées par le contrôleur plutôt que par la vitesse manuelle de l'opérateur, qui est l'autre source courante de bordure irrégulière.
Le TR-850D couvre une plage de diamètres de fil de Ф3 mm à Ф15 mm, plus large que la plupart des têtes de rubanage semi-automatiques, et prend en charge le rubanage intégral et le rubanage multi-segments. La catégorie de matériaux visée comprend les rubans avec papier protecteur — mica, céramique, tissu acétate et ruban haute température — et un dispositif de récupération du papier est disponible en option.
Ce que les spécifications contrôlent réellement
Trois chiffres déterminent si un fil rubané réussit l'inspection : où le rubanage commence et se termine, l'équerrage de la face d'extrémité, et la constance du chevauchement du ruban tout au long du parcours.
| Paramètre | Rubanage plat vertical TR-850D | Rubanage intégral TR-850C | Haute vitesse intelligent TR-303X |
|---|---|---|---|
| Géométrie du rubanage | Ruban plat vertical ; extrémités à fleur, sans encoche ni inclinaison | Rubanage intégral et rubanage multi-segments | Spirale ; rubanage intégral avec chevauchement de 1/2, 1/3 ou 1/4 ; rubanage ponctuel et par intervalle |
| Diamètre du fil | Ф3-15 mm | 3-10 mm | Ф3-25 mm (jusqu'à 40 mm sur commande) |
| Vitesse | 4 500 tr/min ; réglage de vitesse 0-30 | Réglage de vitesse 0-30 | 4 500 tr/min |
| Course d'enroulement efficace | Dans la limite de 1 m | Dans la limite de 1 m | Longueur d'enroulement illimitée |
| Marges d'extrémité | Premier segment ≥15 mm ; queue ≥10 mm | Premier segment ≥15 mm ; queue ≥10 mm | Réglage par segment sur l'écran tactile |
| Bobine de ruban | Diamètre extérieur ≤110 mm ; alésage Ф38 (en option Ф32, Ф76) | Diamètre extérieur ≤110 mm ; alésage Ф38 (en option Ф32, Ф76) | Diamètre extérieur ≤110 mm (jusqu'à 170 mm sur commande) |
| Contrôle | Écran tactile avec automate programmable (PLC) ; serrage pneumatique 0,4-0,6 MPa | Écran tactile avec automate programmable (PLC) | Écran tactile avec pédale |
| Puissance et dimensions | CA 220V / CC 24V, 1 350 W ; 1 830×600×1 080 mm, 300 kg | CA 220V / CC 24V, 1 350 W ; 1 810×600×1 080 mm, 300 kg | CA 220V / CC 24V ; 520×470×330 mm, 48 kg |
Débit : ce que signifie le chiffre de 15 secondes
La TR-850D effectue un recouvrement complet d'un mètre de fil en environ 15 secondes au réglage de vitesse moyenne. Ce chiffre mérite d'être lu attentivement, car il est indiqué par mètre plutôt que par pièce : un câble de 300 mm prend proportionnellement moins de temps, tandis qu'une longue dérivation en prend davantage. Lorsque vous comparez des machines, demandez aux fournisseurs un temps par mètre à un réglage de vitesse donné plutôt qu'un taux global, afin que la comparaison soit équitable.
Un entraînement de 1 350 W et un serrage pneumatique permettent de maintenir ce rythme sur du ruban avec support papier protecteur, qui est plus lourd et plus rigide que le ruban isolant en PVC et ne supporterait pas une tête de rubanage qui se contente de le tirer de la bobine.
Choisir entre les deux géométries
- Faisceaux automobiles OEM avec inspection optique : rubanage plat vertical. L'exigence est généralement formulée comme « deux extrémités affleurantes, sans encoche, sans inclinaison », et une tête en spirale ne peut pas le garantir.
- Faisceaux industriels généraux, câblage d'armoires, tubes annelés : le rubanage en spirale est plus rapide à configurer et couvre des longueurs illimitées. La machine de bobinage de ruban intelligente TR-303X traite les diamètres de Ф3-25 mm et permet de régler les taux de chevauchement.
- Faisceaux longs et lourds où l'opérateur ne peut pas maintenir le fil stable : optez pour une machine qui serre le fil pour vous. L'uniformité du rubanage alimenté manuellement dépend de la vitesse de traction, qui varie précisément d'un opérateur à l'autre.
Options à commander avec la machine
Deux options sont couramment spécifiées avec la tête de rubanage. Un dispositif de récupération du papier décolle et rembobine le support papier protecteur au rythme du rubanage, ce qui est important pour les rubans en mica, en céramique et en tissu d'acétate. Un rideau lumineux de sécurité arrête la machine lorsqu'un opérateur approche la zone de bobinage — un équipement utile lorsque la tête fonctionne à 4 500 tr/min et que le serrage est pneumatique.
Questions à régler avant l'achat
- Quelle est la condition d'extrémité exacte que l'inspection rejette — inclinaison, espace, encoche ou distance de recouvrement depuis la borne ?
- Quelle plage de diamètre de fil une machine doit-elle couvrir, et un châssis surélevé est-il nécessaire pour tout diamètre supérieur à Ф25 mm ?
- Quels rubans doivent être appliqués, et certains d’entre eux sont-ils dotés d’un support en papier siliconé ?
- Quelle est la longueur du segment enveloppé le plus long, et la course standard de 1 m le couvre-t-elle ?
- La machine sera-t-elle intégrée à une ligne automatique, auquel cas le serrage, l’alimentation et la coupe du fil doivent être automatisés plutôt que commandés par un opérateur ?
Envoyez-nous un échantillon enveloppé ainsi que la norme d’inspection à respecter, et nous confirmerons la géométrie de tête et la gestion du ruban dont vous avez besoin avant que vous ne vous engagiez pour une machine.