Deux systèmes d'entraînement, deux courbes de coûts différentes
Visitez n'importe quel atelier de câblage et vous entendrez la même question : *"Pourquoi payer plusieurs fois plus cher pour une presse asservie alors qu'une presse pneumatique effectue le même sertissage ?"* La réponse honnête : pour de nombreux travaux simples à faible volume, une machine pneumatique est le bon achat — mais la différence ne réside pas dans "le même sertissage pour un prix plus élevé". Il s'agit d'un modèle de contrôle qualité différent. Ce guide explique ce que fait réellement chaque système d'entraînement, où chacun se rentabilise, et comment calculer le retour sur investissement au lieu de faire des suppositions.
Comment les deux systèmes effectuent le sertissage
Machines à sertir pneumatiques
Une presse pneumatique stocke l'énergie dans de l'air comprimé et abaisse le coulisseau à haute vitesse. La profondeur de sertissage est réglée mécaniquement en ajustant la hauteur de fermeture de la matrice (la "butée inférieure"), et l'opérateur — ou un capteur — vérifie le résultat.
- Avantages : faible coût initial, cycle rapide, entretien simple, familiers à tous les ateliers.
- Limites : la hauteur de sertissage dérive lorsque la pression d'air fluctue, les joints s'usent et les matrices se tassent ; il n'y a pas de retour d'information inhérent confirmant que le terminal est bien entièrement en place avant que la presse ne se déclenche.
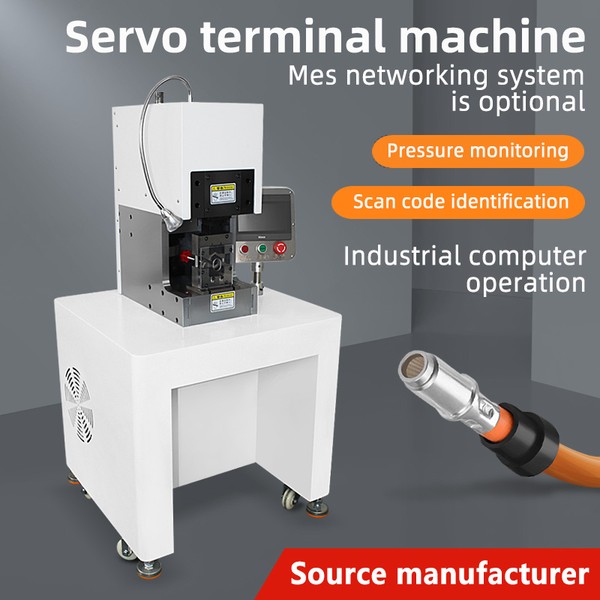
Machines à sertir asservies
Une presse asservie entraîne le coulisseau avec un moteur et une vis à billes sous contrôle en boucle fermée. Le contrôleur suit la position *et* la force tout au long de la course, à chaque cycle.
- Avantages : chaque cycle fait l'objet d'un contrôle de force ; un mauvais terminal, un fil manquant ou une matrice usée sont détectés pendant la course elle-même ; les données de processus peuvent être enregistrées pour chaque sertissage.
- Limites : prix d'achat plus élevé ; nécessite des opérateurs qui comprennent les courbes de force plutôt que seulement les jauges de hauteur de sertissage.
Les véritables facteurs de décision
| Facteur | Presse pneumatique | Presse servo |
|---|---|---|
| Coût initial | Faible | 3–6× plus élevé |
| Consistance du sertissage | Dépend de la pression d'air et du réglage | Boucle fermée, cycle par cycle |
| Détection des défauts | Visuelle / test de traction a posteriori | Contrôle de force en cours de course, à chaque sertissage |
| Traçabilité | Registres manuels | Journal de la hauteur et de la force de sertissage par cycle |
| Idéal pour | Faible volume, terminaux simples, budget serré | VE/HT, pièces de sécurité, haut volume, lignes auditées par les clients |
Quand la presse pneumatique est la bonne solution
- Production quotidienne inférieure à environ 2 000–3 000 sertissages par presse et aucune exigence client concernant les données de force.
- Terminaux avec des tolérances larges où un contrôle au calibre de hauteur de sertissage suffit.
- Atelier de petite série mixte où les matrices changent constamment et où le capital doit rester faible.
Rien de tout cela n'est un compromis si votre plan de contrôle qualité est basé sur des vérifications de la hauteur de sertissage et des tests de traction. Des centaines de nos clients utilisent nos machines à sertir les terminaux semi-automatiques silencieuses exactement de cette manière.
Quand la presse servo est rentable
Le calcul de retour sur investissement change dès que l'un de ces éléments apparaît :
1. Le coût des défauts est élevé. Un mauvais sertissage non surveillé qui atteint un faisceau de VE entraîne un rappel, pas seulement une mise au rebut. 2. Le client demande des données. Les fournisseurs de rang automobile et des nouvelles énergies exigent de plus en plus une documentation de la force de sertissage par terminal. 3. Le volume justifie le capital. Une presse servo fonctionnant en deux postes remplace autant la *main-d'œuvre de surveillance* (calibrage et journalisation par l'opérateur) que le sertissage lui-même. 4. Le contrôle de la force résout un réel problème de processus. Un dénudage traversant le fil, ou un sertissage sur un terminal vide, apparaît comme une déviation de la courbe de force que la machine rejette — avant l'expédition de la pièce.
Une règle pratique que nous donnons aux acheteurs : si vous pouvez chiffrer le préjudice financier d'un seul mauvais sertissage non détecté, comparez ce chiffre à la différence de prix de la presse. Pour les faisceaux pour nouvelles énergies et haute tension — où les bornes vont de 6 à 120 mm² et où chaque joint est crucial pour la sécurité — la machine servo avec contrôle de force est généralement le choix économique, et non le choix de luxe.
Ce qu'il faut vérifier avant d'acheter une machine à sertir servo
- Plage de force réelle. Adaptez le tonnage de la machine à votre borne la plus grande, et non à votre borne moyenne. Une machine de 20–40 t (notre classe TR-SG20T-40T) couvre les grandes bornes tubulaires et de batterie ; une machine de 8 t convient aux petites bornes à fût ouvert.
- Échantillonnage de la force. Demandez si le contrôleur enregistre uniquement la force de crête ou la courbe complète. Les machines à courbe complète détectent les problèmes de mise en place que l'enregistrement de la force de crête manque.
- Compatibilité des matrices. Les presses servo utilisent toujours des matrices de sertissage standard. Confirmez la famille de matrices (type OESM ou spécifique à la marque) avant de vous engager.
- Exportation de données. CSV, interface MES ou simples journaux USB — choisissez ce que votre système de contrôle qualité peut réellement utiliser. Consultez notre guide sur le sertissage servo pour faisceaux VE et HT pour obtenir la liste de contrôle des spécifications.
FAQ
Une presse pneumatique peut-elle être mise à niveau avec un contrôle de force ? Pas avec un véritable contrôle de force en course. Les capteurs de force externes ajoutent une certaine détection, mais l'entraînement pneumatique ne peut toujours pas maintenir un profil de force contrôlé comme peut le faire un servomoteur.
Les presses servo sertissent-elles plus lentement ? Le temps de cycle est comparable ; la différence ne réside pas dans la vitesse, mais dans le contrôle de la course. Une fois les distributeurs et les bobines de cosses installés, le débit dépend de l’ensemble du poste de travail, et non de l’entraînement seul.
Le servo vaut-il le coup pour un petit atelier de production ? Souvent, pas encore. Commencez par une machine semi-automatique ou pneumatique de qualité, instaurez de bonnes habitudes de contrôle qualité, puis passez au servo lorsqu’un contrat exige des données ou que le coût des défauts commence à peser.
En résumé
Achetez l’entraînement dont votre système qualité a besoin, et non celui qui correspond uniquement à votre budget. Les machines pneumatiques et semi-automatiques restent le meilleur premier choix pour la plupart des petits ateliers ; les machines servo justifient leur prix supérieur lorsque chaque sertissage constitue une donnée et que chaque défaut coûte cher. Indiquez-nous votre gamme de cosses et votre volume mensuel : nous vous recommanderons l’entraînement et le tonnage avec une réponse claire et une estimation du délai de retour sur investissement.