Où les connecteurs étanches font réellement défaut
Les connecteurs étanches ne sont généralement pas défaillants parce que la cosse a été mal sertie — ils sont défaillants parce que le joint a été endommagé lors de l'insertion, que la cosse ne s'est pas complètement verrouillée dans le boîtier, ou que le joint a été délogé du fil. Ces défauts sont invisibles une fois le connecteur accouplé, ce qui fait du processus d'insertion le goulot d'étranglement de la qualité dans la production de connecteurs étanches. Ce guide détaille l'ordre des processus, les règles relatives aux matrices et les points de contrôle qui permettent d'éviter les défauts d'insertion dans les faisceaux finis.
Les trois étapes d'assemblage et l'ordre qui fonctionne
Un joint de connecteur étanche nécessite généralement trois opérations après le sertissage :
1. Insérer la cosse dans le joint (bouchon étanche en caoutchouc ou en silicone), 2. Insérer l'assemblage joint+cosse dans le logement (coque en plastique) jusqu'à ce que la cosse se verrouille, 3. Vérifier le verrouillage — un verrouillage partiel est le défaut caché classique.
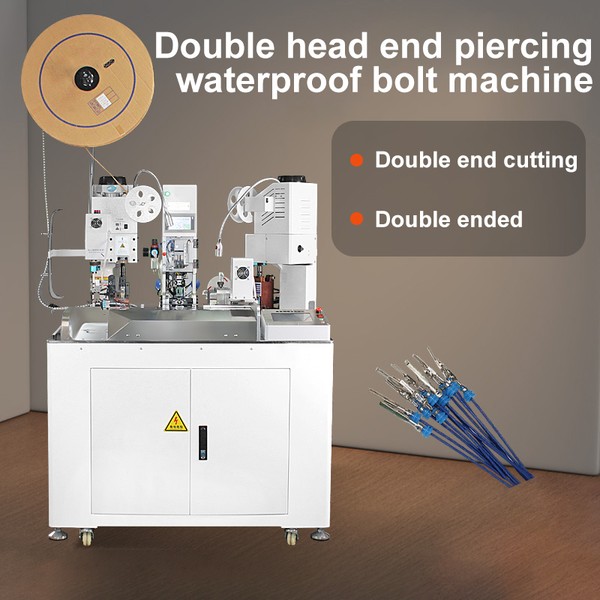
L'ordre correct de la machine reflète cela : dénudage → sertissage → insertion du joint → insertion de la coque → éjection. Les machines qui combinent le sertissage et l'insertion (nos machines à sertir et à insérer des bouchons étanches et machines automatiques à sertir et insérer des joints étanches) effectuent l'insertion du joint et de la coque au cours du même cycle, de sorte que la cosse ne puisse pas être mal orientée entre les stations.
Règles relatives aux matrices et à l'outillage pour prévenir les défauts
Matrices d'insertion de joints
- Guidez le joint, ne l'écrasez pas. L'alésage de la matrice doit correspondre au diamètre extérieur du joint avec un jeu fonctionnel d'environ 0,05–0,15 mm. S'il est trop serré, la lèvre du joint se plie ; s'il est trop lâche, la borne ne sera pas centrée par rapport au joint.
- Soutenez la lèvre du joint. Une matrice à épaulement qui soutient la lèvre arrière empêche le joint de s'inverser lorsque la borne est insérée.
- Poussez du côté du sertissage, pas du côté du fil. L'insertion par le mauvais côté est la cause la plus fréquente de retournement des lèvres.
Matrices d'insertion de boîtier
- Maintenez le boîtier par son profil extérieur, pas par les fenêtres de verrouillage — le serrage sur le verrou déforme le dispositif de retenue.
- Alignez la borne et le boîtier à l'aide de la rainure de clavette. Les connecteurs étanches sont polarisés ; la matrice doit se positionner sur la clavette du boîtier afin qu'une rotation de la borne soit physiquement impossible, et pas seulement improbable.
- Effectuez une course jusqu'au contrôle du verrouillage. La machine ne doit arriver en butée qu'une fois le déclic de la borne atteint ; une butée de hauteur fixe qui ne confirme pas le verrouillage produit le pire défaut — une borne à moitié verrouillée qui passe un test de traction mais échoue en service.
Défauts à inspecter — et comment les machines les détectent
| Défaut | Cause profonde | Prévention / détection |
|---|---|---|
| Lèvre du joint retournée | Mauvais côté d'insertion ou alésage de matrice trop serré | Matrice de support de lèvre à épaulement ; orientation d'alimentation correcte |
| Joint poussé le long du fil | Pas de butée de joint dans la matrice | Insérez le joint jusqu'à un siège de référence fixe |
| Borne non verrouillée complètement | La course se termine avant le déclic | Course avec contrôle de verrouillage ; écoute / moniteur de force |
| Boîtier déformé | Serrage sur les fenêtres de verrouillage | Maintenir le boîtier par le profil extérieur |
| Borne insérée en rotation | Aucun contrôle de polarisation | Matrice positionnée par rainure de clavette |
| Pliure du fil à l'entrée du joint | Mauvaise longueur de dénudage ou mauvais alignement | Longueur de dénudage correcte ; alimentation alignée |
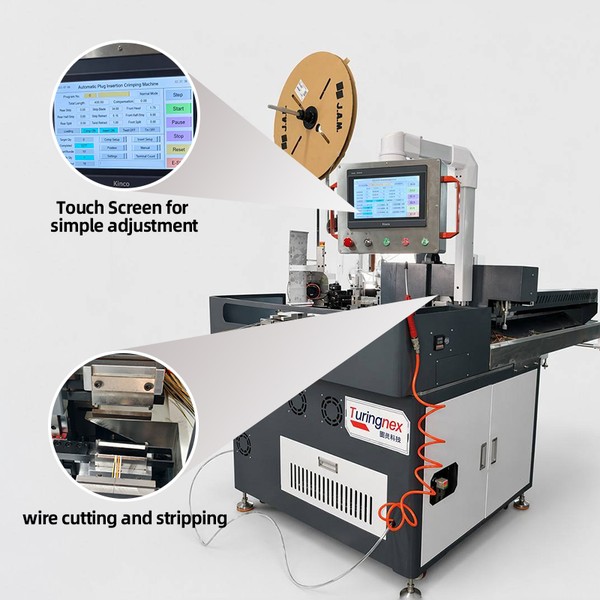
Les machines automatisées ajoutent ici une réelle protection : lorsque le vérin d'insertion rencontre un profil de force, un joint qui se plie ou une borne qui s'arrête prématurément modifie la courbe de force et le cycle est rejeté au lieu d'être validé.
Adapter la machine à votre gamme de connecteurs étanches
Posez-vous trois questions avant d'acheter un équipement d'insertion :
1. Combien de joints et de boîtiers différents sont traités par jour ? Un atelier qui change d'inserts toutes les 20 minutes a besoin de cassettes de matrice à changement rapide ; une ligne dédiée peut faire fonctionner une famille à plein régime. 2. Le sertissage et l'insertion sont-ils sur un même poste de travail ou séparés ? Si les bornes sont serties ailleurs et apportées sur bobines, une machine d'insertion autonome s'intègre au flux ; si vous construisez l'ensemble du joint en une seule passe, optez pour la solution combinée sertissage-insertion. 3. Quelles preuves de contrôle qualité le client souhaite-t-il ? Pour les connecteurs automobiles étanches, demandez si la ligne peut enregistrer la force d'insertion ou confirmer le verrouillage pour chaque pièce. Consultez notre guide de sélection des machines d'insertion de bouchons et boîtiers étanches pour une comparaison complète entre les machines monofonctions et intégrées.
FAQ
Une machine peut-elle insérer à la fois les joints et les boîtiers ? Oui — les machines combinées sertissent, insèrent le joint, puis insèrent le boîtier en un seul cycle, ce qui élimine le risque de mauvaise orientation entre les différents postes.
Pourquoi les connecteurs étanches nécessitent-ils une matrice différente des connecteurs ordinaires ? Parce que le joint et le boîtier sont des pièces flexibles ou à paroi mince avec des caractéristiques d'orientation. Les matrices de sertissage ordinaires ne maintiennent qu'une borne métallique ; les matrices d'insertion doivent guider, soutenir et positionner le plastique et le caoutchouc sans les endommager.
Comment vérifier le verrouillage sans détruire les pièces ? L’essai de traction détruit la pièce. En production, vérifiez-le par la course de contrôle du verrouillage de la machine ou par un signal sonore/une force ; les essais de traction par échantillonnage confirment le processus.
En résumé
La réussite des connecteurs étanches se joue au poste d’insertion. Achetez des matrices qui guident plutôt qu’elles n’écrasent, respectez l’ordre du processus sertissage → joint → boîtier → contrôle du verrouillage, et choisissez des machines capables de prouver le verrouillage. Envoyez-nous les plans de vos joints et de vos boîtiers — nous vous proposerons les matrices et la configuration machine appropriées, et non une sertisseuse générique.