La rétraction thermique est une étape courte et peu glamour qui détermine discrètement si un faisceau passera l'inspection finale. Lorsque seule la borne nécessite une rétraction mais que le faisceau mesure deux ou trois mètres de long, un four fermé conventionnel devient le goulot d'étranglement : le corps du câble doit bien aller quelque part, et le faire glisser dans la chambre risque de brûler la gaine et de déformer le manchon.
Le problème d'une chambre fermée pour un long faisceau
Un four fermé fonctionne de manière optimale pour les petites pièces et les petits assemblages : la chambre maintient une température uniforme, les parois isolées conservent la chaleur et une bande transporteuse en maille déplace la pièce pendant une durée contrôlée. Si vous y introduisez un faisceau de 2,5 m, la géométrie joue contre vous. Seule une courte section peut se trouver à l'intérieur de la zone de chauffe à un instant T, le reste du câble doit être soutenu sous peine de traîner, et chaque mètre supplémentaire augmente le risque que la gaine soit marquée ou que le manchon se déplace avant d'avoir rétréci.
Deux modes de défaillance en découlent. Le premier est une rétraction inégale, car la borne n'était que partiellement à l'intérieur de la zone. Le second est un dommage esthétique sur le corps d'un câble qui n'a rien à voir avec le joint en cours de cuisson.
Ce que change l'alimentation de type ouvert
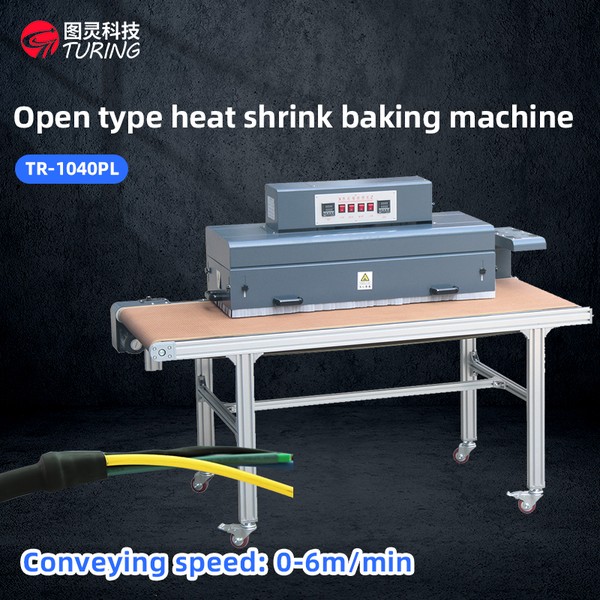
Un four de type ouvert est conçu de manière à ce que la pièce à usiner puisse dépasser du corps de la machine. La zone de chauffe est ouverte aux extrémités d'entrée et de sortie, et le corps du câble est suspendu ou repose à l'extérieur de la chambre sur des rails réglables, tandis que seule la tête de la borne traverse le tunnel. La longue partie du faisceau n'entre jamais dans la zone chauffée, elle ne peut donc pas brûler, et le joint bénéficie toujours d'une cuisson complète et contrôlée.
La même structure rend le four plus facile à intégrer dans une ligne : comme la pièce n'est pas enfermée, la machine peut être positionnée à la fin d'une station de coupe et dénudage ou de sertissage, plutôt que de nécessiter le chargement de la pièce dans une armoire.
TR-1040PL : le modèle ouvert sur pied
Le four de rétraction thermique de type ouvert TR-1040PL est la référence au sol de cette gamme. La chambre mesure 1 600 × 700 × 1 200 mm avec une zone de chauffe de 1 000 × 360 × 100 mm, et elle fonctionne sur un tapis grillagé en PTFE haute température à 0-6 m/min. La température est maintenue par deux contrôleurs dans une configuration de chauffage double face de 0 à 260 °C, et la capacité de charge du convoyeur est de 20 kg.
Lorsqu'une ouverture plus large est nécessaire — pour des assemblages, des montages ou des faisceaux multicœurs plus larges —, la même plateforme de type ouvert est disponible en versions plus larges avec des largeurs de 900 mm et 1 200 mm.
Comparaison des deux familles
| Paramètre | Type ouvert TR-1040PL (sur pied) | Enfermé TR-848PL (sur pied) | Enfermé TR-1248PL (sur pied) |
|---|---|---|---|
| Accès | Alimentation et sortie ouvertes ; les extrémités des pièces dépassent du corps | Armoire entièrement fermée | Armoire entièrement fermée |
| Dimensions de la machine | 1 600×700×1 200 mm | 1 600×480×1 200 mm | 2 000×480×1 200 mm |
| Zone de chauffe | 1 000×360×100 mm | 800×400×150 mm | 1 200×400×150 mm |
| Puissance nominale | 7,2 kW (4,0 kW en option) | 6 kW (3,6 kW en option) | 9 kW |
| Température | 0-260 °C, deux contrôleurs, double face | 0-260 °C, deux contrôleurs, double face | 0-260 °C, deux contrôleurs, double face |
| Convoyeur | Tapis grillagé en PTFE haute température | Tapis grillagé en PTFE haute température | Tapis grillagé en PTFE haute température |
| Vitesse et charge | 0-6 m/min ; 20 kg | 0-6 m/min ; 20 kg | 0-6 m/min ; 20 kg |
| Poids net | 85 kg | 65 kg | 75 kg |
Les deux familles sont disponibles en configuration 110 V ou 380 V pour les marchés d'exportation, et le délai de fabrication standard pour ces modèles est de 5 à 7 jours ouvrables.
En quoi la conception fermée est réellement supérieure
Le cabinet fermé n’est pas simplement l’option la moins chère ; dans le bon contexte, c’est la meilleure. Sa chambre de chauffe à double paroi est garnie de coton isolant haute température résistant à 1 200 °C, de sorte que la surface extérieure reste froide au toucher et que la chambre maintienne une température uniforme avec une consommation d’énergie moindre. Pour les petites séries, le travail par plateaux et les petits assemblages, cette combinaison de stabilité thermique et de faible température de surface est exactement ce qu’un atelier recherche — et elle élimine un risque de brûlure contre lequel les fours ouverts doivent être protégés.
Autres familles à connaître avant de faire votre choix
- Type ouvert de table : le même principe d’alimentation ouverte, au format établi, pour les petites pièces et les espaces au sol limités.
- Type suspendu : le tunnel de chauffe est placé au-dessus de la pièce, ce qui est utile lorsque celle-ci doit être maintenue par le haut.
- Type à chenilles : des bandes synchronisées en silicone haute température, supérieure et inférieure, maintiennent la pièce des deux côtés — la solution lorsqu’une pièce plate ne se déplace pas de manière fiable sur une bande à mailles.
- Tout électrique, sans alimentation en air : une unité à air chaud de table pour les ateliers sans compresseur. Elle ne nécessite aucune conduite d’air externe, atteint 0-450 °C avec une commande numérique et coûte une fraction du prix d’un four tunnel — mais il s’agit d’une unité alimentée par un opérateur, et non d’une ligne de production.
Comment spécifier un four en cinq questions
- Quelles sont les dimensions de la pièce et quelle partie peut entrer dans la zone de chauffe ?
- Quelle longueur et quelle largeur de zone de chauffe le joint nécessite-t-il réellement ?
- Quelle est la température cible et le manchon nécessite-t-il un chauffage des deux côtés ?
- Quel système de tension est disponible sur site — 220 V monophasé, 380 V triphasé ou 110 V ?
- Quel débit est requis, afin d’adapter la vitesse de la bande et la longueur de la zone au cycle ?
Envoyez-nous le plan du joint et les spécifications du manchon, et nous confirmerons si un four de type ouvert ou un four fermé constitue le bon point de départ.