Lorsqu'une machine à dénuder de table devient le facteur limitant, le réflexe est d'en acheter une deuxième et d'embaucher un deuxième opérateur. Pour de gros volumes de fils de petit calibre, c'est généralement la solution la plus coûteuse. Une tête à double fil alimente, coupe et dénude deux fils en un seul cycle, ce qui double la production avec une seule machine et un seul opérateur sans encombrement supplémentaire, et sans avoir à former et superviser un second opérateur.
Ce qui change réellement à l'intérieur de la machine
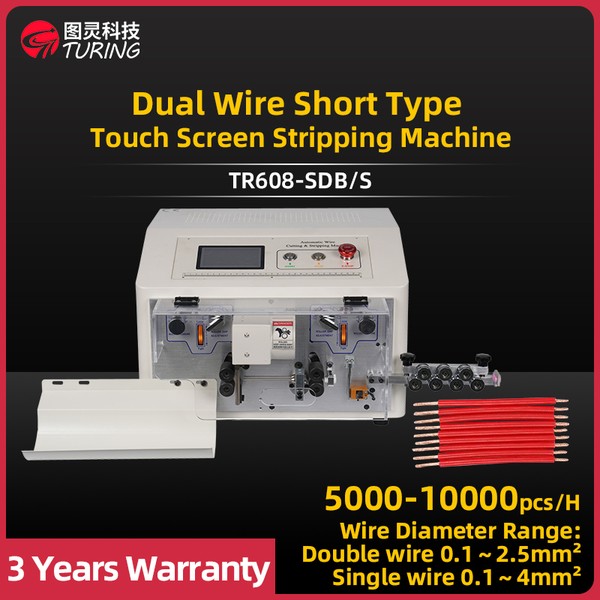
Une tête à double fil est équipée de deux conduits et d'un jeu de lames divisé, de sorte que les deux fils sont entraînés, coupés et dénudés lors du même cycle. La plage de fils se réduit en conséquence : la tête qui dénude un conducteur unique de 4 mm² dénude deux conducteurs de 2,5 mm², car les deux fils doivent partager l'ouverture de la lame et la prise de l'entraînement. L'encombrement de la machine reste inchangé : même châssis, même espace sur table, même contrôleur.
Le choix du panneau de commande est indépendant du rendement. Les versions à écran tactile et à boutons du même modèle utilisent la même tête mécanique ; le choix entre les deux dépend donc de la façon dont l'opérateur règle et rappelle les programmes, et non de la capacité.
Les modèles à double fil de cette gamme
| Modèle | Fils par cycle | Plage de fils | Rendement | Longueur de dénudage | Notes |
|---|---|---|---|---|---|
| TR608-SD/S, TR608-SD/N | Un | 0,1-4 mm² (tube Ф6) | 4 000-5 000 pcs/h | Longueur de coupe 1-9 999 mm | Entraînement par moteur pas à pas à quatre roues, 0,1 mm par pas ; lame en carbure de tungstène |
| TR608-SDB/S, TR608-SDB/N | Deux, simultanément | Double fil 0,1-2,5 mm² ; fil simple 4 mm² | 5 000-10 000 pcs/h | Tête 0-20 mm, queue 0-15 mm | La référence en matière de double capacité de la famille |
| TR608-SDB2/S | Deux, avec saut de tube | Jusqu'à 2,5 mm² | Réglé par cycle | Tête jusqu'à 30-40 mm | Structure de saut de tube automatique pour les grandes longueurs de dénudage |
| TR608-JE/S | Un, classe 6 mm² | 0,1-6 mm² (tube Ф8) | 3 000-5 000 pcs/h | Tête jusqu'à 30-40 mm | Tube Ф8, lame en acier rapide, moteur 300 W |
| TR608-JE2/S | Un, classe 10 mm² | 0,1-10 mm² (fil rigide BV jusqu'à 6 mm²) | Réglé par cycle | Tête jusqu'à 40 mm | Tube Ф10, saut de tube motorisé, 450 W |
La véritable limite sur une tête à double fil est le fil lui-même, pas la machine
Deux fils passant par une seule tête doivent être de même calibre et de même type, sinon la profondeur de la lame adaptée à l'un entaillera ou ne coupera pas assez l'autre. En pratique, cela convient aux ateliers qui traitent de longs lots d'une seule spécification — un faisceau d'éclairage, un câble de capteur, un fil d'appareil standard — plutôt qu'aux ateliers de travail à la commande qui changent de fil à chaque commande. Avant de commander, vérifiez si votre plan de production permet de regrouper le travail par taille de fil. Si ce n'est pas le cas, la double tête restera inactive pendant que les fils simples passeront un par un, et le gain de capacité ne sera jamais constaté.
Lorsque la longueur de dénudage est le problème, et non le débit
Dénuder une extrémité de 30-40 mm sur un fil court présente une difficulté différente d'un dénudage rapide. Une tête standard rétracte le tube de guidage lorsque le fil sort, et sur une grande longueur de dénudage, la gaine résiduelle n'a nulle part où aller — elle s'accroche à l'embouchure du tube et se bloque, ou entraîne les brins fins avec elle. Les modèles désignés avec saut de tube résolvent ce problème grâce à une structure automatique qui évacue la gaine pendant la rétraction, c'est pourquoi ils sont indiqués avec des longueurs de dénudage allant jusqu'à 30-40 mm plutôt que les 15-20 mm d'une tête standard.
Si votre processus nécessite de longues extrémités sur du fil léger, c'est la spécification à aborder en premier avec le fournisseur. C'est plus souvent la raison pour laquelle une machine déçoit que le débit.
Quatre fils : l'étape supérieure
Au-dessus de la tête à double fil, une tête à quatre fils alimente et dénude quatre conducteurs de manière synchronisée, avec un redresseur avant et arrière pour les maintenir alignés. Le compromis reste le même, mais il est accentué : le calibre par fil diminue encore (quatre conducteurs de 2.5 mm² contre un seul de 10 mm²), et la machine nécessite 500 W pour entraîner quatre fils simultanément. Par rapport à l’utilisation de deux machines à double fil, une machine à quatre fils permet d’économiser un bâti et un opérateur ; par rapport à un plan de production mixte, elle limite encore davantage le choix des fils.
Choisir entre un, deux et quatre fils
- Lots mixtes et petits lots, changements de fil fréquents : un fil. La flexibilité a plus de valeur que la capacité.
- Longues séries d’un seul petit calibre, avec un opérateur : deux fils. Le meilleur gain de capacité par dollar dans cette gamme.
- Très gros volume d’un seul petit calibre, ligne dédiée : quatre fils, à condition de pouvoir fixer la spécification du fil.
- Calibres moyens et lourds (6-10 mm²) : machines à un fil conçues pour ce calibre, avec saut de tube si de longues extrémités sont nécessaires.
Ce qu’il faut nous envoyer
- La spécification du fil et la plage de calibres, ainsi que l’indication de savoir si les deux fils seront toujours identiques.
- La longueur de dénudage requise à l’extrémité avant et à l’extrémité arrière.
- La plage de longueurs de coupe et la tolérance.
- Le nombre de pièces par poste, afin de pouvoir vérifier le débit par rapport à un temps de cycle réel.
- Votre schéma quotidien de production par lots — combien de changements de fil par poste.
Envoyez-nous un échantillon de fil et le schéma de dénudage, et nous confirmerons si une tête à double fil est rentable à votre volume ou si une machine à un fil offrant davantage de flexibilité constitue la recommandation honnête.