Vente directe usine de Dongguan · Certifié CE · depuis 2008Certifié CE · Établi en 2008 · 18 ans de fabrication100 % testés en fonctionnement avant expédition
Guides d’achat et d’utilisation des machines
Chaque guide est organisé par type de machine — sélectionnez la machine que vous achetez ou utilisez, et trouvez les guides qui lui sont consacrés. Logique de sélection, spécifications à comparer et savoir-faire en atelier.
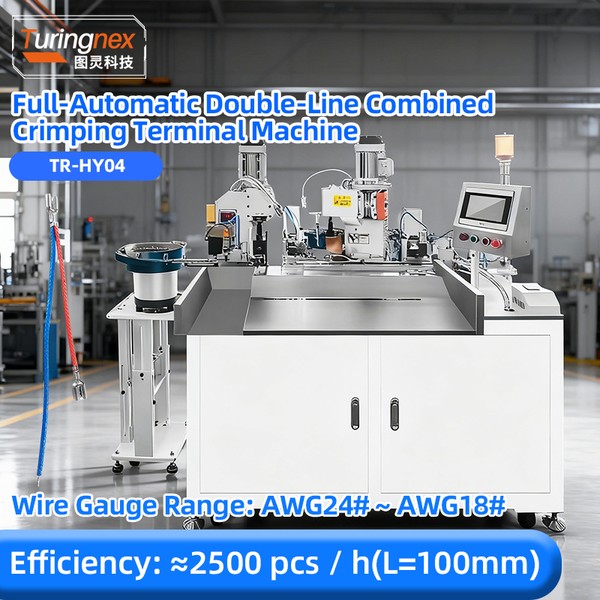
Sertissage semi-automatique, entièrement automatique et avec servomoteur — comment adapter la production, la qualité et l’investissement au volume de vos faisceaux.
Maintenance
Entretien de la machine à sertir : contrôles quotidiens à mensuels
La qualité du sertissage dérive avant de se dégrader. Une routine simple, quotidienne, hebdomadaire et mensuelle pour les presses d’établi et les machines automatiques maintient la hauteur de sertissage stable.
Machines de sertissage de terminaux par famille : faites correspondre la presse
Les presses semi-automatiques sur établi, entièrement automatiques trois-en-un et à servomoteur répondent à des besoins différents. Faites correspondre la gamme de vos bornes, votre volume et vos besoins en contrôle qualité à la famille appropriée.
Machines à sertir semi-automatiques vs entièrement automatiques
Le sertissage semi-automatique ou entièrement automatique ? Comparez la production, la main-d’œuvre, l’investissement et le retour sur investissement à l’aide d’un cadre décisionnel conçu pour les ateliers de fabrication de faisceaux de câbles.
Guide de la machine pour les cosses à sertissage à froid : cosses individuelles ou en bande
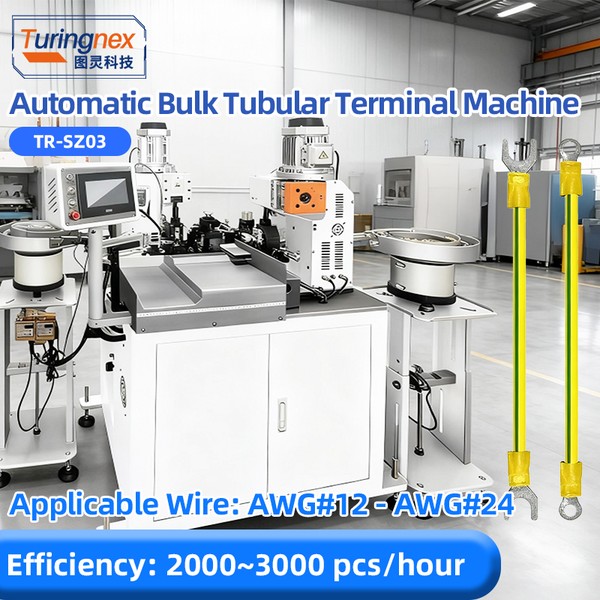
Les terminaux tubulaires en vrac et les terminaux pré-isolés en bande nécessitent des machines différentes. Choisissez en fonction de la forme du terminal, de la plage de fils, du rendement et du niveau d’automatisation.
Sept goulets d’étranglement qui ralentissent votre ligne de sertissage de bornes
L’alimentation, le changement de série, les matrices, la qualité des bornes, les rebuts et la main-d’œuvre limitent chacun votre production de sertissage. Diagnostiquez les sept goulots d’étranglement et les corrections à apporter à la machine pour chacun.
Coût par sertissage : où l’argent du traitement des terminaux s’échappe
Les déchets de matériaux, les rebuts, la durée de vie de la matrice, le temps de l’opérateur et les changements de série se répercutent tous sur le coût par sertissage. Découvrez les cinq fuites et les choix de machines qui permettent de les éliminer.
Réduire le temps de changement : matrices à changement rapide et rigueur de préparation
Chaque changement de matrice entraîne un coût de production. Des outillages standardisés à changement rapide, des hauteurs de sertissage préréglées et un séquencement des lots réduisent le temps de préparation de plusieurs heures à quelques minutes.
Une qualité de sertissage qui résiste à un audit : hauteur, traction et données
Les normes UL 486A et les audits clients évaluent les sertissages selon la hauteur, la force d’arrachement et la traçabilité. Découvrez quoi mesurer, à quelle fréquence et quelles machines servo documentent ces données.
ROI d’une machine à sertir : un cadre de retour sur investissement fiable pour les propriétaires
Modélisez le retour réel d’une ligne de sertissage : main-d’œuvre économisée, rebuts réduits, production accrue et temps de changement réduit. Un cadre que vous pouvez appliquer à vos propres chiffres.
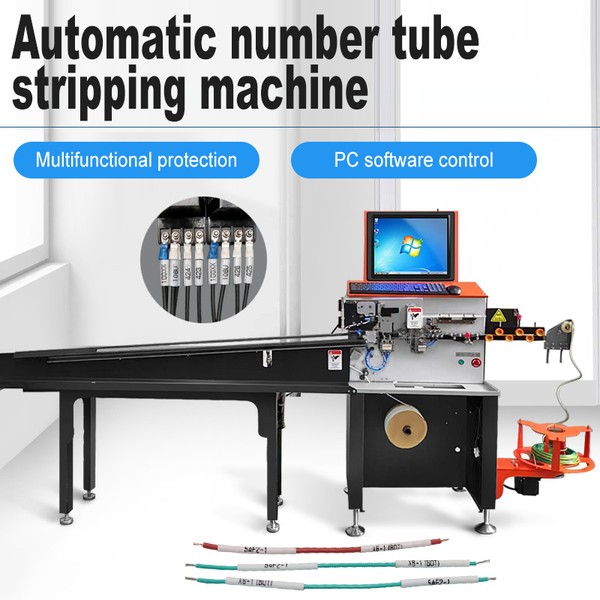
Traçabilité dans le traitement des fils : un marquage qui résiste à un audit
Les clients de l’automobile et de l’électroménager s’attendent à ce que chaque fil porte son identité. Le numérotage des tubes, les tubes de marquage et l’impression en ligne rendent la traçabilité automatique.
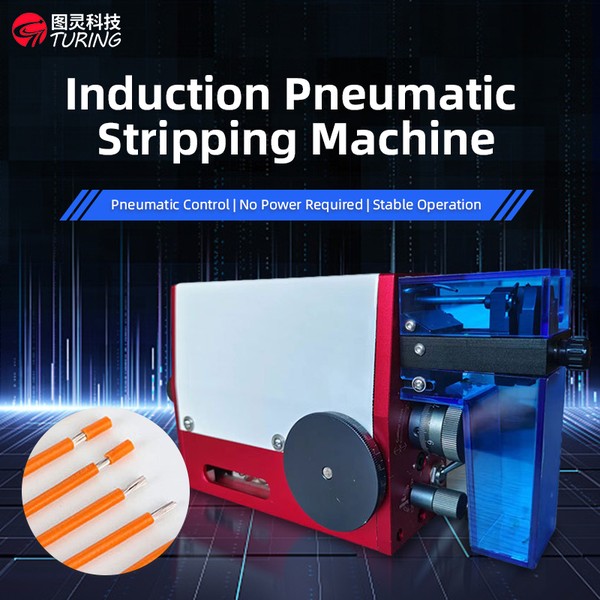
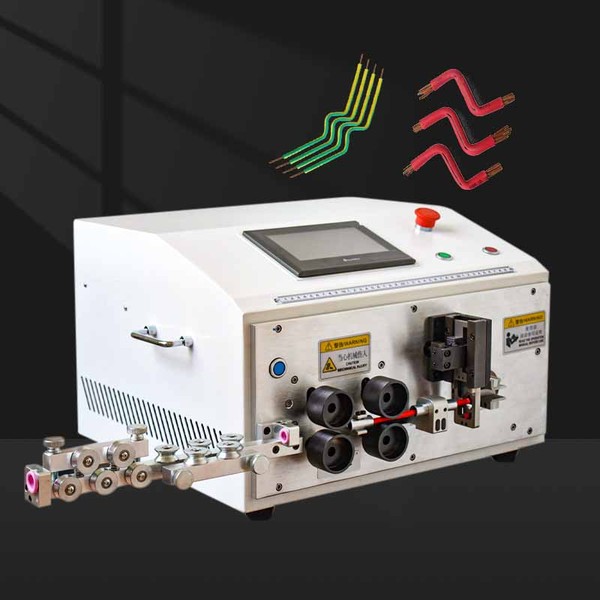
À commande informatisée ou pneumatique ? Commande de la lame, plages de fils et rentabilité des lots pour un dénudage propre et sans entailles.
Guide d’achat
Machines à dénuder les fils par famille : de l’établi à l’automatique
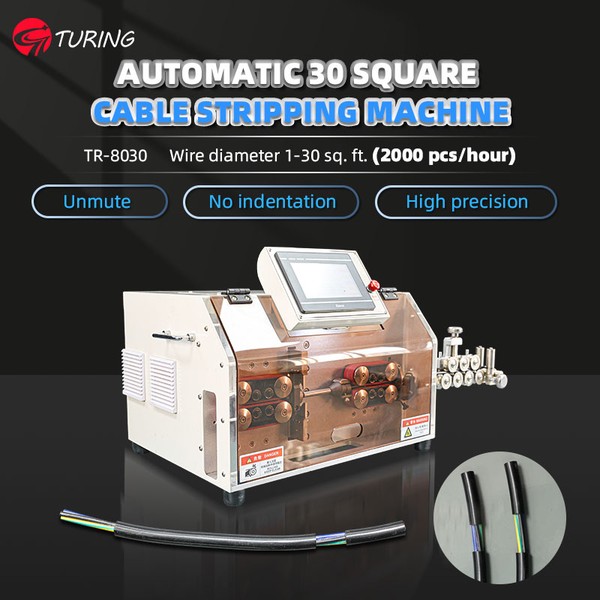
Dénudeuses pneumatiques de table, dénudeuses informatisées à une ou deux extrémités, dénudeuses-enrouleuses pour gros câbles : choisissez la famille adaptée à votre plage de câbles, à vos lots et à votre finition.
Dénudage propre des fils en pratique : lames et profondeur
Les brins entaillés et les extrémités partiellement dénudées proviennent d’erreurs de lame et de profondeur, et non d’un défaut du fil. Réglages pratiques pour les dénudeurs de table et informatisés.
Dénudeuses de fils informatiques ou pneumatiques : laquelle acheter ?
Dénudage pneumatique semi-automatique ou contrôlé par ordinateur ? Comparez le contrôle de la lame, les plages de diamètres de fils, l’économie des lots et les options de marquage pour faire le bon choix.
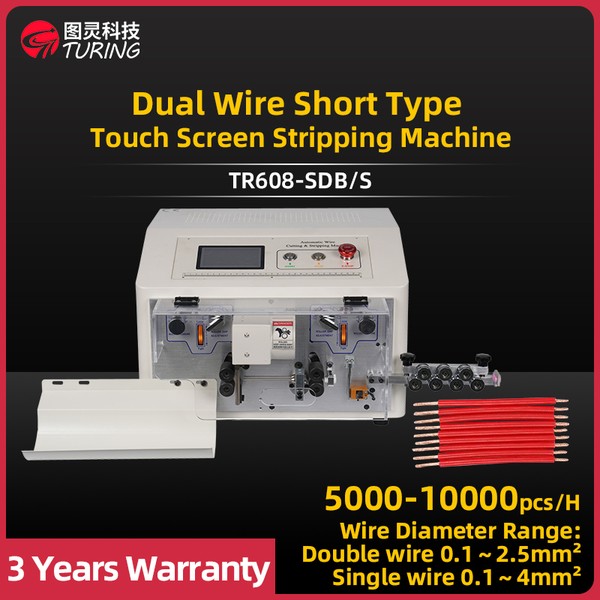
Dénudage de deux fils : doubler le débit sans doubler l’encombrement
Sur les fils électroniques de 0.1-2.5 mm² à volume élevé, l’augmentation de capacité la moins coûteuse ne consiste pas à ajouter une deuxième machine, mais à utiliser une machine qui alimente deux fils à la fois. Voici ce que change une tête double fil, ce qu’elle vous coûte en termes de plage de fils et dans quels cas une tête quatre fils constitue une meilleure étape.
Coupe par bague rotative ou lame en V : dénudage de câbles multicouches et blindés
Une lame en V se referme sur le câble depuis deux côtés, de sorte que la coupe qu’elle effectue est en forme de coin. Sur un câble PVC monocouche, cela est invisible. Sur un câble blindé pour véhicules à énergies nouvelles avec une enveloppe en aluminium, une tresse et une gaine intérieure, le même coin se manifeste par une extrémité effilée et un blindage entaillé. Une lame annulaire coupe autour de la circonférence plutôt que dans le côté du câble, c’est pourquoi il s’agit de la tête standard pour les travaux multicouches.
Dénudage en milieu de portée : comment spécifier les fenêtres le long d’un câble
Le dénudage en milieu de portée ouvre la gaine à certains endroits le long du câble, au lieu de se limiter aux deux extrémités. Sur un faisceau fixé avec du ruban adhésif ou des clips à intervalles réguliers, c’est ce qui permet d’appliquer le ruban sur le conducteur dénudé plutôt que sur l’isolant. La question relative aux spécifications n’est pas de savoir si la machine peut le faire, mais combien de fenêtres, avec quel espacement et avec quelle tolérance.
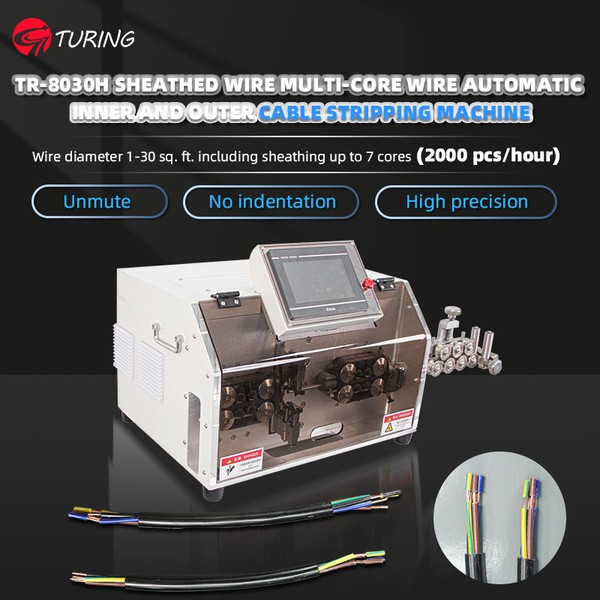
Gaine intérieure et extérieure en un seul passage : dénudage d’un câble gainé
Un câble gainé doit être dénudé deux fois : une fois à travers la gaine extérieure, une fois à travers la gaine intérieure. Effectuer cette opération en deux passages distincts sur deux machines double la manutention et ajoute un second risque de marquer le conducteur. Une machine pour l’intérieur et l’extérieur effectue les deux opérations en un seul passage — mais uniquement si la gaine peut être incisée plutôt que coupée.
Découpe de tubes par lame rotative ou par cylindre : choisir selon la dureté du tube
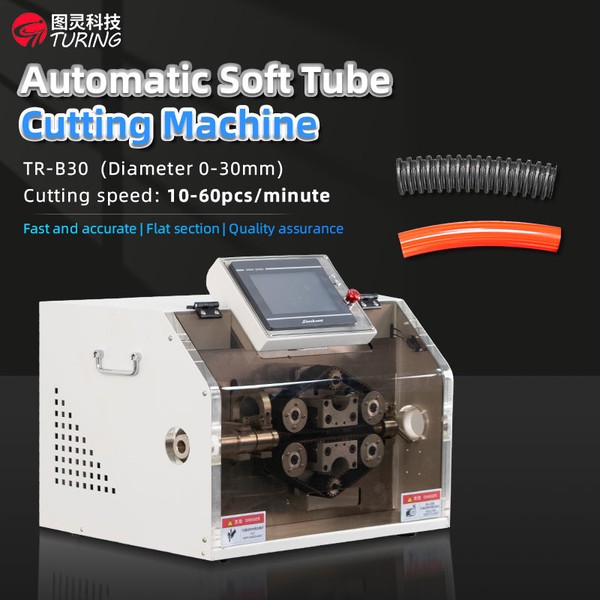
Les machines de découpe de tubes coupent de l’une de deux façons. Une tête rotative fait tourner une lame autour du tube, ce qui produit une extrémité plane, mais prend une coupe moins profonde. Un vérin pneumatique fait passer une lame directement à travers le tube, ce qui offre plus de force, mais déforme les tubes souples. Celle que vous souhaitez dépend presque entièrement de la dureté du tube.
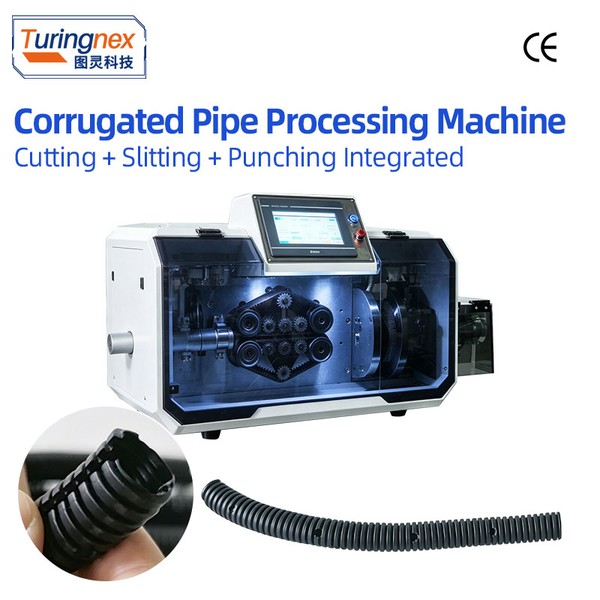
Découpe du tube ondulé sur la crête ou dans le creux
Sur un tube lisse, la coupe à longueur est un problème de mesure. Sur un tube ondulé, c’est un problème de motif : les mêmes 300 mm peuvent se terminer sur une crête, dans un creux ou à mi-hauteur d’une paroi. Si l’extrémité doit tomber sur un élément précis, la machine doit détecter le tube au lieu de se contenter de l’avancer.
Sertissage des servos et des véhicules électriques
Sertissage contrôlé par force pour faisceaux de câbles de véhicules à énergie nouvelle et haute tension, avec les données de processus attendues par les clients EV.
Guide d’achat
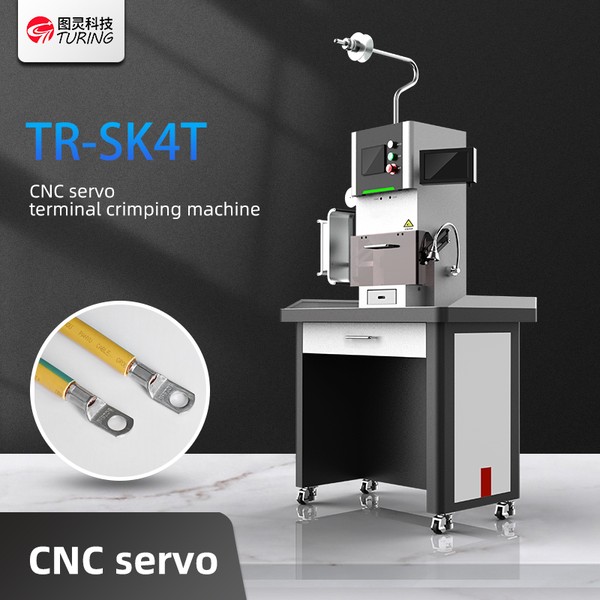
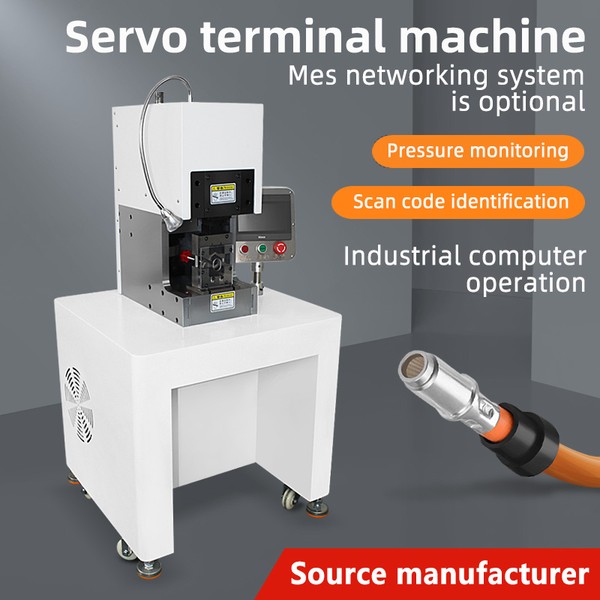
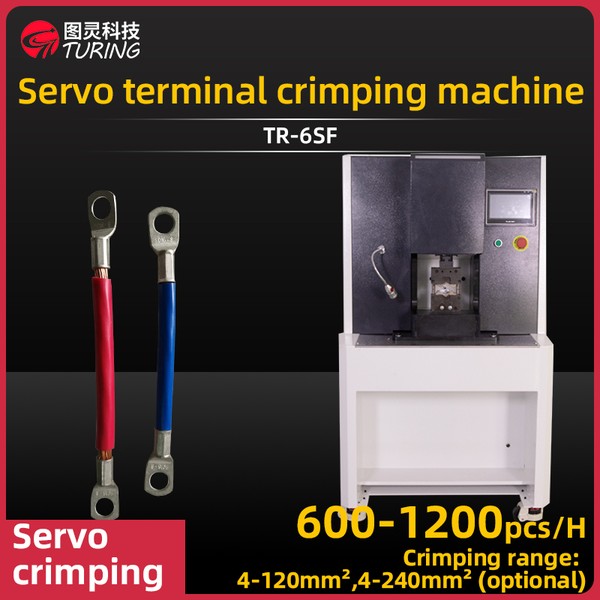
Machines de sertissage servo pour faisceaux EV et HV
Les faisceaux pour véhicules électriques et haute tension exigent un sertissage contrôlé en force et vérifiable. Découvrez ce que les machines servo doivent offrir — et les points à vérifier avant l’achat.
Sertissage servoélectrique vs pneumatique : contrôle de la force et ROI
Les presses pneumatiques sont peu coûteuses à l’achat ; les presses servo sont peu coûteuses à exploiter et à l’épreuve des erreurs. Comparez la physique de l’entraînement, les données de force, le contrôle qualité et le retour sur investissement pour la qualité du sertissage.
Insertion de terminaux dans des connecteurs, des tubes et des boîtiers sans endommager les joints — et quand automatiser cette opération.
Guide d’achat
Machines d’insertion de fiches et de coques étanches
Les connecteurs étanches créent des goulots d’étranglement manuels. Comparez les machines d’insertion à fonction unique aux lignes intégrées de sertissage et d’insertion pour les fiches, les tubes et les coques.
Insertion du joint et de la coque : ordre du processus et guide de matrice
Les joints étanches et les coques en plastique échouent lors de l’étape d’insertion, et non lors du sertissage. Apprenez l’ordre correct des processus, les règles concernant les matrices et les défauts à inspecter.
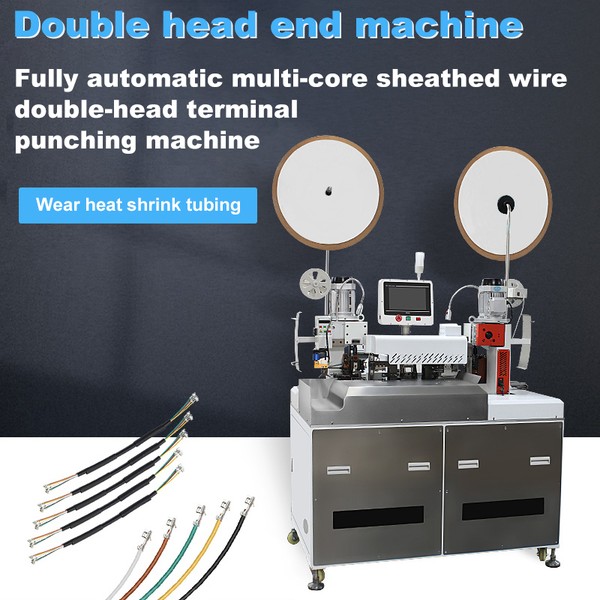
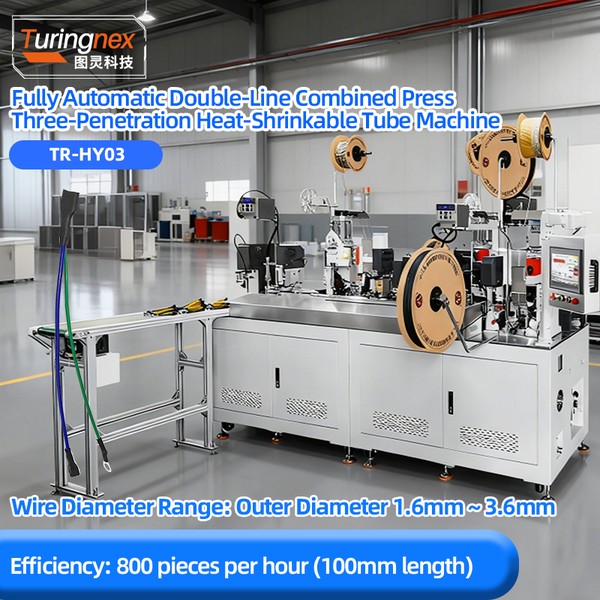
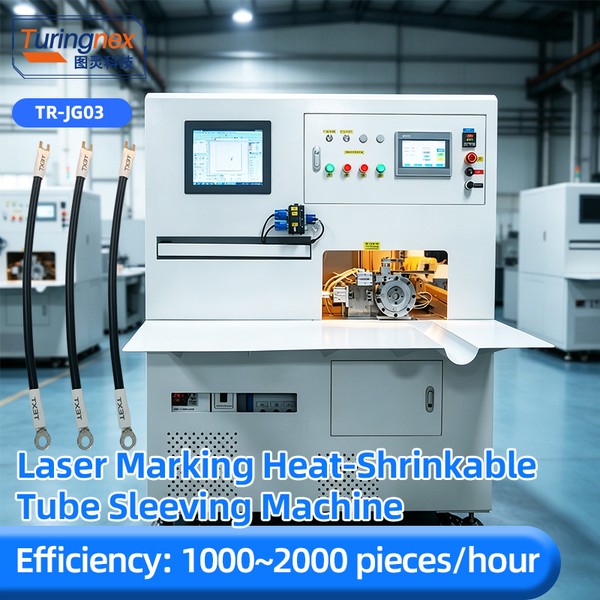
Lignes d’insertion-cuisson ou lignes combinées ? Automatisation du dimensionnement de la thermorétraction pour le positionnement du tube et la qualité de la rétraction.
Guide d’achat
Machine à tubes thermorétractables : insertion et cuisson ou combinée
L’insertion et la cuisson des gaines thermorétractables constituent un goulot d’étranglement caché. Comparez les machines d’insertion et de cuisson aux lignes combinées, et dimensionnez la configuration appropriée.
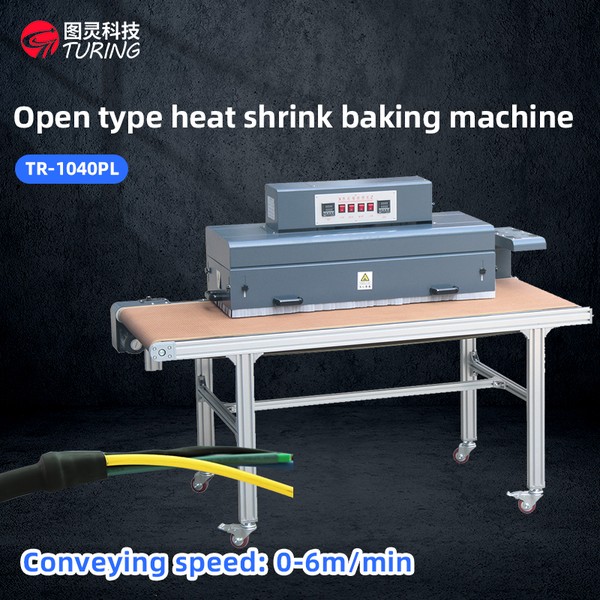
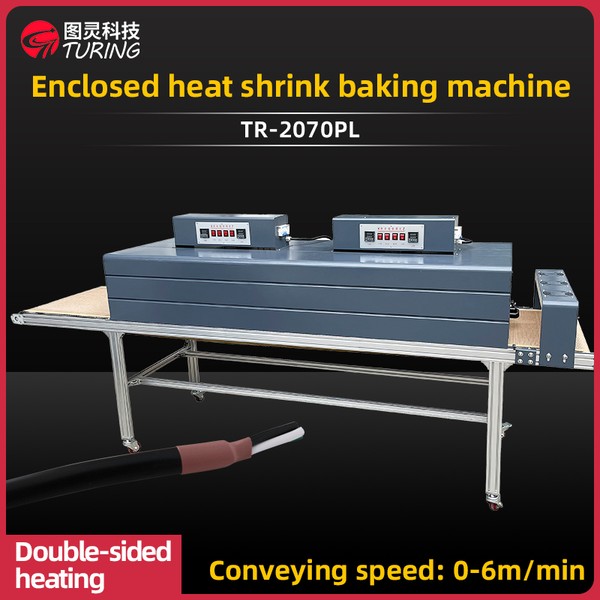
Four de cuisson thermorétractable : guide de la température et du rendement
La qualité du rétrécissement est déterminée par le profil de température et le temps de séjour, et pas seulement par la taille du tube. Choisissez l’étape de cuisson en fonction de la méthode de chauffage, du contrôle et du débit.
Fours thermorétractables ouverts contre fours thermorétractables fermés : cuisson de faisceaux longs
Un faisceau de 2-3 m ne peut pas passer dans un four fermé — le corps du câble s’emmêle, frotte sur le tapis et se carbonise tandis que l’opérateur essaie de maintenir la borne dans la zone de chauffe. Les fours de type ouvert font passer la pièce de sorte que les extrémités dépassent du corps. Voici dans quels cas chaque conception est la bonne.
Barres omnibus lourdes thermorétractables : capacité de charge, zones et alimentation triphasée
Un four plus long n’est pas un four plus puissant. Pour les équipements de thermorétraction, la capacité de charge dépend du type de convoyeur, et non de la taille de la chambre — un four de 3 m prévu pour 20 kg se trouve à côté d’un modèle de 2 m prévu pour 100 kg. Voici comment la charge, le nombre de zones de température et l’alimentation électrique déterminent la machine adaptée aux pièces lourdes.
Enveloppement complet, point unique, ruban de cuivre ou groupage — choisissez la famille de procédés dont votre câble a réellement besoin.
Guide d’achat
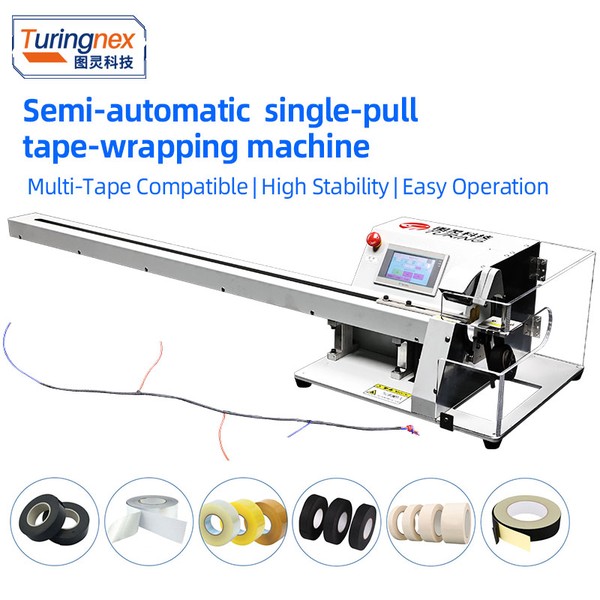
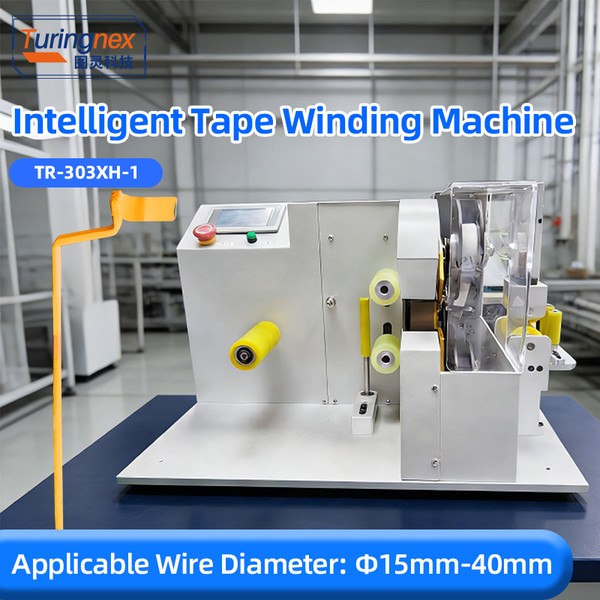
Machines d’enrubannage par ruban adhésif vs machines de groupage : quel procédé
Les machines d’emballage intégral, à point unique et de regroupement se ressemblent, mais remplissent des fonctions différentes. Adaptez le type de ruban, la disposition et le volume à la famille de machines appropriée.
Rubanage en spirale vs en enveloppement complet : guide de la disposition et de la tension
Demi-recouvrement en spirale, recouvrement complet ou à point unique ? La pose du ruban, la tension et le chevauchement déterminent la protection, la flexibilité et le coût. Adaptez l’enrubannage à la fonction du câble.
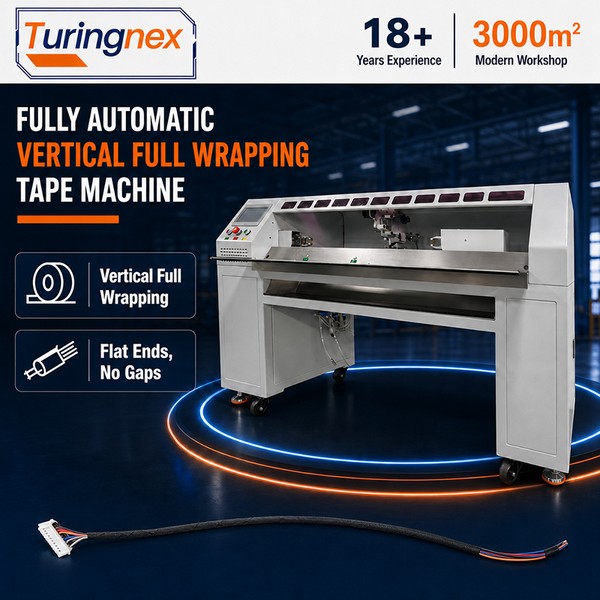
Rubanage vertical à plat vs enroulement en spirale : pourquoi les extrémités inclinées échouent à l'inspection optique
Une pose en spirale avance en diagonale, de sorte que le dernier tour s’arrête en pente et laisse un espace triangulaire à l’endroit où le premier et le dernier tour se rejoignent. La pose à plat verticale alimente plutôt le ruban perpendiculairement à l’axe du fil. Voici ce que cela change sur un faisceau inspecté, et quels modèles font quoi.
Papier protecteur sur ruban de mica et d’acétate : décollement et rembobinage à grande vitesse
Les rubans en mica, en céramique et en tissu acétate sont dotés d’un support en papier antiadhésif. Sur une tête de ruban standard, ce support se déchire, bloque l’alimentation ou finit enroulé dans la pièce. Un décolleur et rembobineur synchrone résout le problème — voici les spécifications à indiquer.
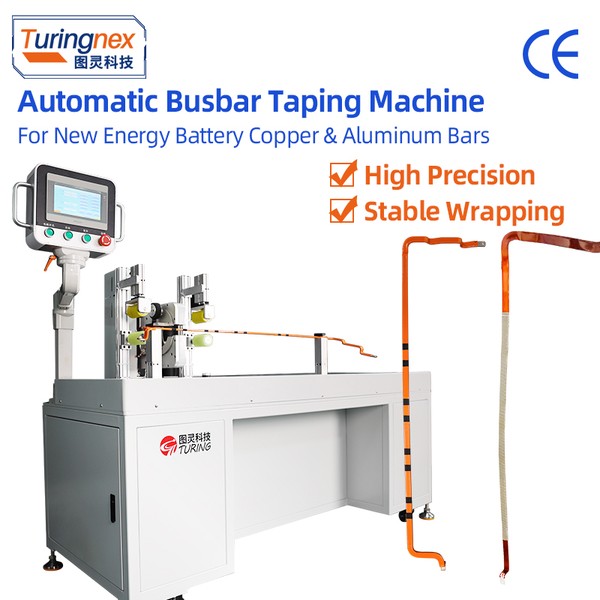
Enrubannage de barres omnibus EV de 1,8 m : bobinage ponctuel bidirectionnel à longue course
Une barre omnibus en cuivre de 1.5-1.8 m ne peut pas être enroulée sur une machine d’établi : la pièce est plus longue que la course de travail. L’enroulement ponctuel bidirectionnel à longue course répond à ce besoin, avec une précision de positionnement de ±1 mm sur toute la longueur.
Dénudage, coupe et bobinage de gros conducteurs — plages de travail, sécurité des lames et manipulation des bobines qui comptent.
Guide d’achat
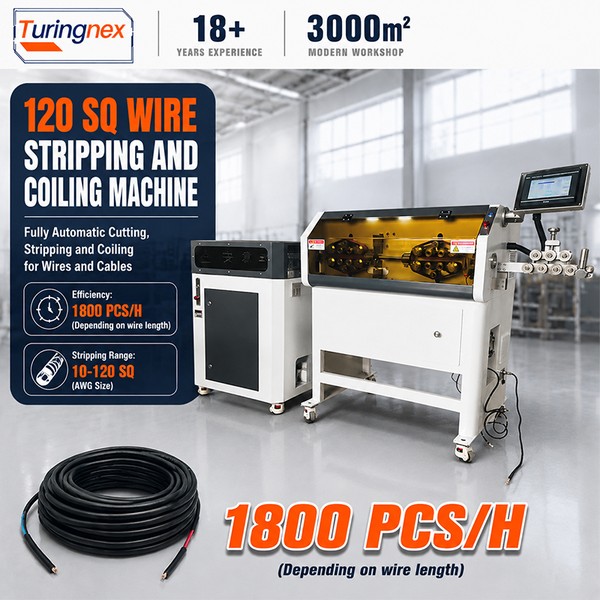
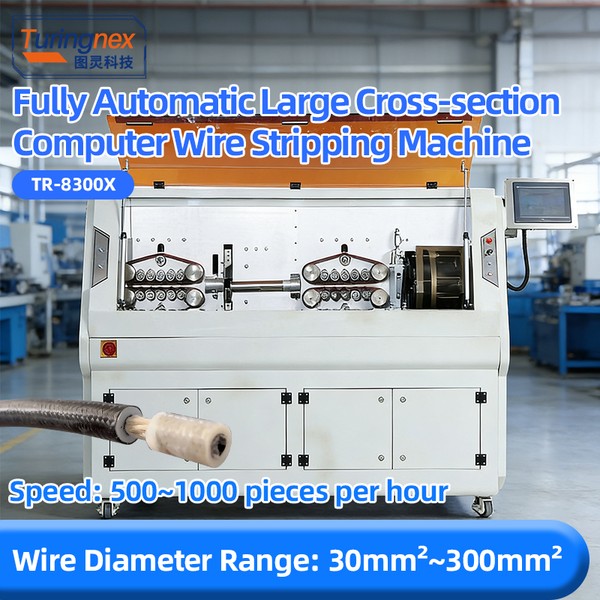
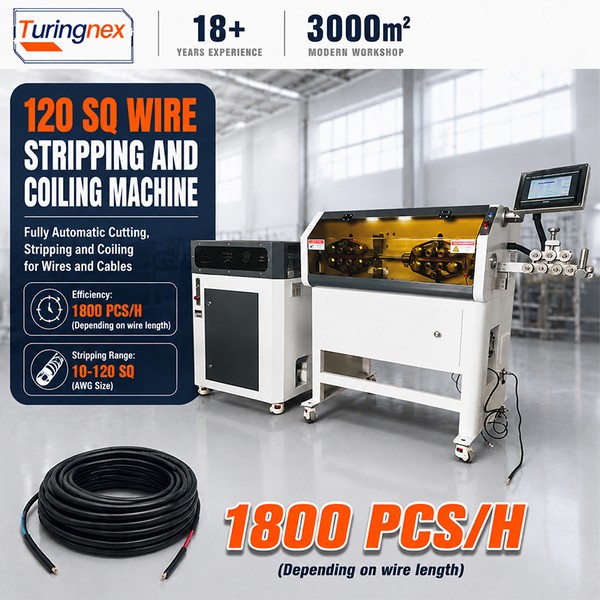
Machines à dénuder et à enrouler les gros fils (10-120 mm²)
Les gros câbles endommagent les petites pinces à dénuder. Découvrez la plage de fonctionnement, ainsi que les exigences relatives aux lames et au bobinage pour les conducteurs de 10–120 mm² — et comment les vérifier.
Grand sertissage de bornes (25-120 mm²) : presse et matrices
Les grosses cosses nécessitent un tonnage, pas seulement une force. Faites correspondre la capacité de la presse, le jeu de matrices et la méthode d’inspection à la section du conducteur pour les jonctions de 25-120 mm².
Procédés d’étamage par trempage et de soudure par sertissage pour les jonctions soudées fil-borne — dans quels cas chacun convient et comment les automatiser.
Guide d’achat
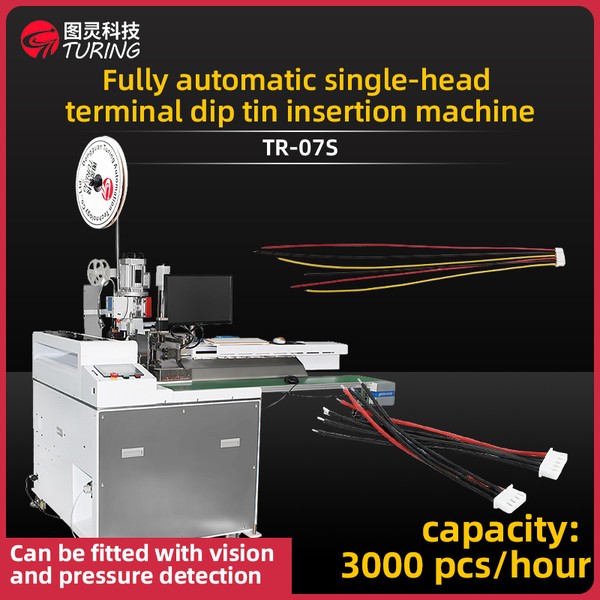
Guide de la machine d’étamage par trempage : quand et laquelle acheter
Les extrémités des boîtes à tremper cessent de s’oxyder et améliorent le mouillage de la soudure — mais seuls certains ateliers ont besoin d’une machine. Découvrez le processus, le dimensionnement et les contrôles de sécurité.
Automatisation du sertissage et du scellement par soudure : trempage ou préforme
Les joints soudés entre fils et bornes sont spécifiés pour de nombreux câbles étanches. Comparez les lignes d’étamage par trempage avec le sertissage de préformes d’étanchéité à braser en termes de coût et de qualité.
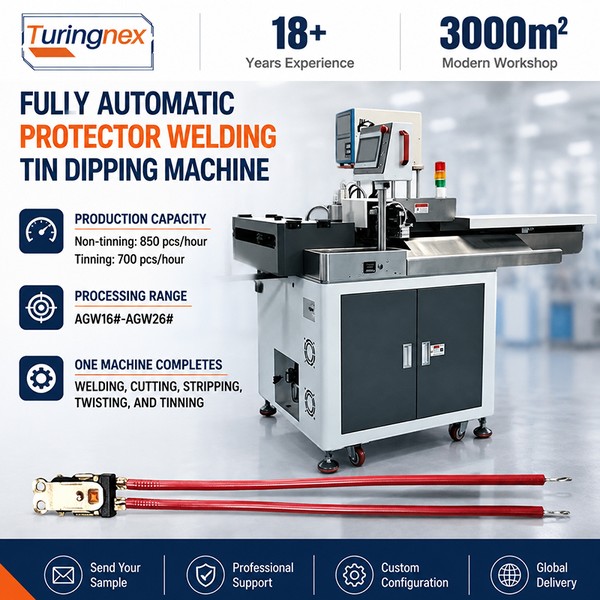
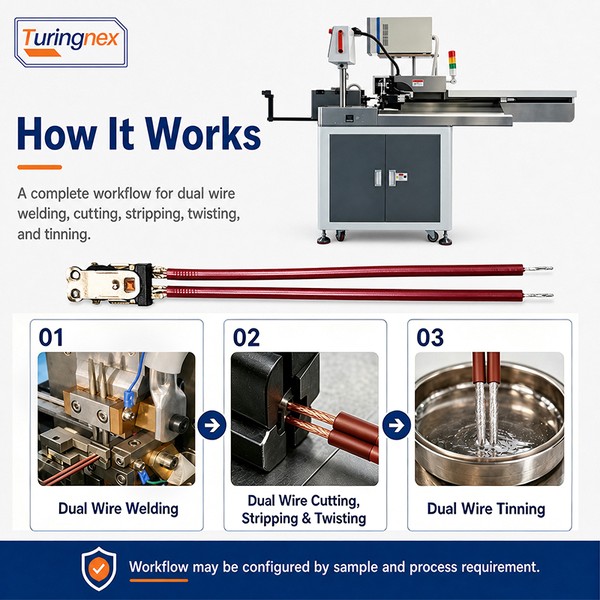
Automatisation du soudage, du rivetage et de l’étamage pour protecteurs thermiques et capteurs NTC — tendances, étapes du processus et choix des machines.
Analyse des tendances
Tendances et technologies des machines de soudage avec protecteur thermique
Les protecteurs thermiques rétrécissent tandis que les audits se renforcent. Quatre tendances remodèlent l’automatisation du soudage des protecteurs et des CTN — et les éléments à surveiller.
Sélection de la machine à souder Protector : NTC vers thermostat
Les capteurs NTC, les protecteurs thermiques et les thermostats sont soudés différemment. Adaptez la machine à votre pièce, à votre volume et à vos besoins en matière de processus personnalisé.
Protection par soudage, sertissage ou brasage : choisissez le raccordement
Les fils du protecteur thermique peuvent être soudés par points, sertis ou soudés à l’étain — avec une chaleur, une résistance et un coût par jonction différents. Adaptez la jonction à la conception du protecteur et au volume.
Traitement des fils gainés et des gaines enveloppantes
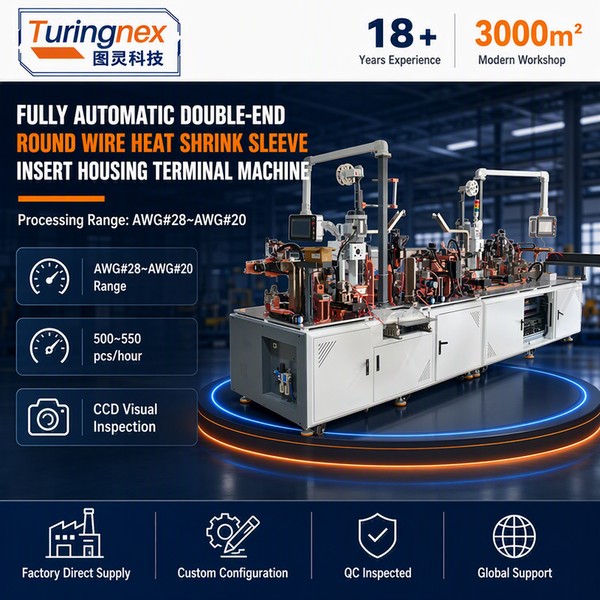
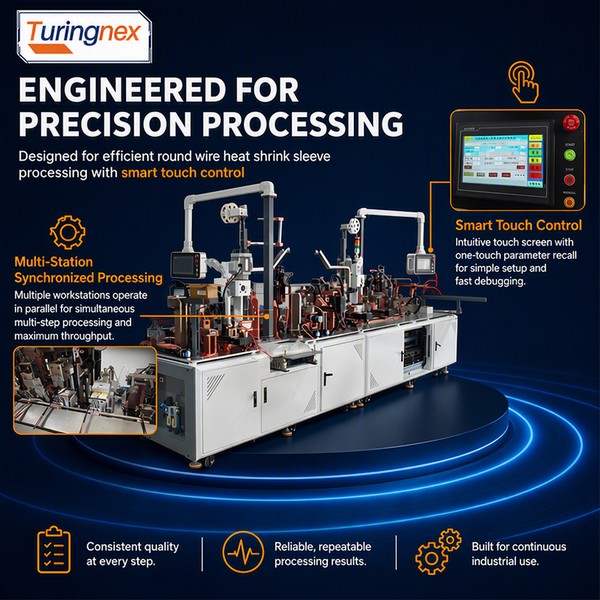
Câbles de gaine ronde : dénudage de la gaine, enfilage et cuisson du tube thermorétractable, et insertion des conducteurs triés par couleur dans les boîtiers — choix des machines pour chaque stratégie de ligne.
Guide d’achat
Traitement des fils ronds gainés : dénudage, thermorétraction et insertion dans la coque
Dénudage de la gaine, enfilage et cuisson du tube thermorétractable, puis insertion de la coque triée par couleur : trois machines, trois stratégies de ligne.
Automatisation des fils gainés : du sertissage unique à la cellule complète
Mises à niveau du traitement des fils ronds en quatre étapes – du poste pour fil unique à une cellule intégrée. Choisissez l’étape justifiée par votre volume.
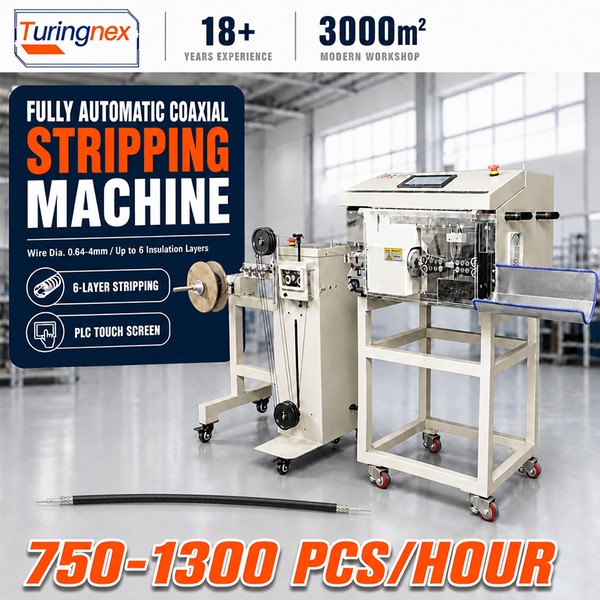
Dénudage coaxial entièrement automatique ou semi-automatique : adapter la machine au lot
Les deux types de machines dénudent les câbles coaxiaux selon la même norme. La différence tient à l’alimentation du câble : une machine entièrement automatique tire le câble d’une bobine et coupe la longueur, tandis qu’une machine semi-automatique prend une pièce préparée à la fois. Le choix entre les deux dépend de la configuration du lot, et non de la qualité du dénudage.
Acheter auprès d’une usine en toute confiance — listes de contrôle des demandes de devis, étapes de réception et perspectives de l’automatisation industrielle.
Tendances du secteur
Automatisation du traitement des fils en 2026 : quelles machines ajouter
L’alimentation, le soudage bimode, les données de force des servomoteurs et l’intégration de l’insertion sont les quatre tendances qui transforment les lignes de production de faisceaux de câbles : à quoi s’attendre des machines.
Liste de contrôle pour l’achat de faisceaux de câbles : de la demande de devis à l’acceptation
Une checklist testée sur le terrain pour l’achat de machines de traitement des fils auprès d’usines : fiche technique, test d’échantillon, paiement, expédition et réception.
Dimensionnez correctement votre capacité de production de faisceaux de câbles : un outil de planification pour les propriétaires d’ateliers
Planification de la capacité pour les faisceaux de câbles : demande en période de pointe par rapport à la demande moyenne, nombre de machines, équipes et choix d’automatisation permettant de tenir les promesses de livraison sans immobiliser inutilement du capital.
Économie de la maintenance : coût des temps d’arrêt, pièces de rechange et SLA de service
Les arrêts imprévus coûtent plus cher que le prix de la machine. Prévoyez un budget pour la maintenance préventive, gardez les bonnes pièces de rechange en stock et définissez les attentes en matière de service avant d’acheter.
La pénurie de main-d’œuvre dans la fabrication de faisceaux de câbles : automatisez les bonnes étapes
Les opérateurs sont de plus en plus difficiles à trouver et à fidéliser. Quelles étapes du traitement des fils automatiser en premier, ce qu’une machine remplace réellement et comment préserver les compétences humaines dont vous avez besoin.